商机详情 -
安徽双扉蒸汽空气混合灭菌
蒸汽空气混合灭菌器的操作首要环节是系统化检查。需确认灭菌舱内无残留物,密封圈无老化裂纹(建议每日开机前手动检查),压力表、温度传感器及安全阀需经第三方校准并在有效期内。对于电气系统,应测试紧急停机按钮功能,检查压缩空气管路是否泄漏(使用泡沫检测剂),蒸汽发生器水位需保持在安全线以上。装载物品时,需遵循"不超过舱体容积80%"的原则,金属器械与塑料制品需分层放置,避免直接接触舱壁。若处理液体样品,必须使用耐压密封容器并预留10%膨胀空间。记录环境温湿度(建议15-30℃/≤70%RH)作为灭菌参数修正依据。 我们的灭菌器,为蒸汽空气混合等特殊程序提供了研发和测试平台。安徽双扉蒸汽空气混合灭菌
传统纯蒸汽灭菌过程中,高温饱和蒸汽(通常121-134℃)直接作用于塑胶物品时,材料分子链易因剧烈热运动导致形变。而蒸汽空气混合灭菌通过精确调节空气占比(通常15-30%),形成温度梯度更平缓的混合介质。实验数据表明,在相同灭菌效果下(F0值≥15),混合介质可使塑胶表面温度降低8-12℃,且热传递速度减缓约40%。这种温和的升温过程特别适用于聚碳酸酯(PC)、聚丙烯(PP)等热变形温度在110-130℃之间的材料。例如某三甲医院导管室采用该技术后,内窥镜密封圈的形变率从6.7%降至0.3%,同时生物监测合格率保持100%。河北台式蒸汽空气混合灭菌售后运行噪音过大需检查轴承润滑状态。
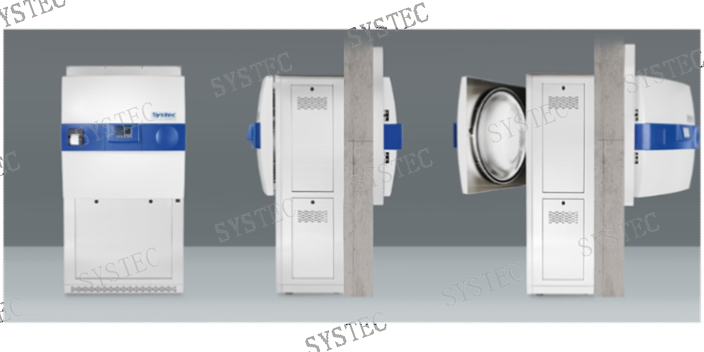
蒸汽空气混合灭菌器参数设置需根据物品材质和污染等级差异化调整。医疗器械通常采用121℃/30min标准程序,但含硅胶组件时需降为115℃/45min以防止变形。食品包装容器推荐使用135℃/15min快速灭菌,但需搭配0.15MPa空气压力保证穿透性。关键控制点包括:升温阶段蒸汽注入速率控制在3℃/min以下(防止玻璃器皿热震),保温阶段温度波动范围≤±0.5℃(依赖PID算法调节),干燥阶段压缩空气**需≤-40℃。对于验证性灭菌(如培养基),应额外设置5分钟延时启动以排除冷空气。
对于每天需要处理大量微生物培养基的实验室,制备、灭菌、分装是三个连续的步骤。传统方式往往分开进行:先配制,然后转移到灭菌器灭菌,冷却后再分装到平皿或试管。这不*占用人工,还可能引入二次污染。Systec的培养基制备器可以与灭菌器协同工作,实现灭菌后直接分装。在此流程中,蒸汽空气混合灭菌扮演了关键角色:培养基在灭菌器内被加热至121℃以上并保温,之后通过精确控制的冷却系统降温至分装温度(例如50-60℃),同时利用洁净的压缩空气或混合气体维持压力,避免液体沸腾。整个过程结束后,培养基通过无菌管路被泵送到分装头。这种一体化方式减少了中间转移环节。生物监测失败需复核装载方式与参数。
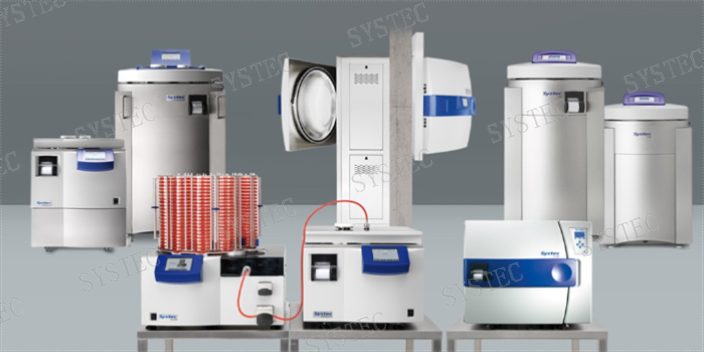
重复使用的医疗器械,例如手术工具、显微手术器械等,往往由高碳钢或不锈钢合金制成。纯蒸汽环境高温高湿,长时间暴露可能加速某些敏感材料的氧化或腐蚀。蒸汽空气混合灭菌通过减少腔体内水蒸气的分压,相对降低了物品表面的湿度环境。同时,在灭菌后的干燥阶段,引入加热的洁净空气可以有效吹走器械表面残留的水分,进一步减轻锈蚀风险。医院供应室或实验室需要处理精密金属组件时,可以考虑选用具备混合气体功能的灭菌器,作为延长器械寿命的一种设备保障措施。压力异常需排查安全阀是否堵塞或失效。安徽固体蒸汽空气混合灭菌哪家好
单独的蒸汽发生器设计优化灭菌流程,解决传统空气残留问题。安徽双扉蒸汽空气混合灭菌
蒸汽空气混合灭菌通过精确控制介质密度(通常维持在0.8-1.2kg/m³区间),在灭菌腔体内形成动态平衡的热交换环境。相较于纯蒸汽灭菌时200-300kW/m²的瞬时热流密度,混合介质可将该数值稳定在80-120kW/m²范围。这种特性使聚甲醛(POM)等结晶型塑料的晶格重构过程变得平缓,某骨科器械生产数据显示,采用该技术后POM关节部件的尺寸公差从±0.5mm优化至±0.15mm。同时,混合介质中空气分子形成的微气垫层能有效阻隔蒸汽直接冲击,使ABS塑料件的表面粗糙度Ra值保持在0.8μm以下(纯蒸汽灭菌通常达1.6μm)。安徽双扉蒸汽空气混合灭菌