商机详情 -
云南灭菌蒸汽空气混合灭菌品牌
根据EN285标准,混合灭菌的验证需包含物理监测、化学监测、生物监测三重体系。物理监测重点验证腔体各点温度差(不超过±1℃)、压力波动范围(±0.05bar);化学指示物应布置于器械管腔**远端;生物监测推荐使用自含式嗜热脂肪杆菌芽孢培养器。验证数据表明,混合系统在40L装载量下的温度均匀性指数(TUI)达0.92,优于传统方式的0.85。通过响应面法建立的数学模型显示,当蒸汽饱和度在95%-97%、空气流速在12-15m/s时,灭菌效率达到峰值。对于不同器械组合,系统可自动匹配比较好参数:金属器械推荐132℃/8分钟,橡胶制品宜用126℃/15分钟,混合装载时采用自适应温度控制(温差上限不超过2℃)。
脉动真空技术有效排除内部冷空气,提升中空器械灭菌深度。云南灭菌蒸汽空气混合灭菌品牌
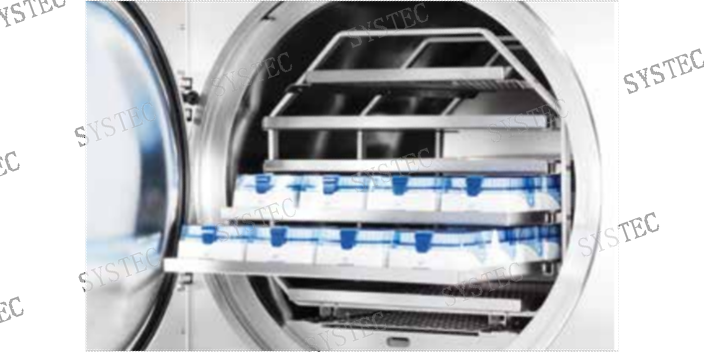
蒸汽空气混合灭菌器的操作首要环节是系统化检查。需确认灭菌舱内无残留物,密封圈无老化裂纹(建议每日开机前手动检查),压力表、温度传感器及安全阀需经第三方校准并在有效期内。对于电气系统,应测试紧急停机按钮功能,检查压缩空气管路是否泄漏(使用泡沫检测剂),蒸汽发生器水位需保持在安全线以上。装载物品时,需遵循"不超过舱体容积80%"的原则,金属器械与塑料制品需分层放置,避免直接接触舱壁。若处理液体样品,必须使用耐压密封容器并预留10%膨胀空间。记录环境温湿度(建议15-30℃/≤70%RH)作为灭菌参数修正依据。山西生物安全蒸汽空气混合灭菌哪家好压力异常需排查安全阀是否堵塞或失效。
实验室环境中,蒸汽-空气混合灭菌程序尤其适合处理多孔材料(如动物垫料、织物过滤器)和生物危险性废弃物。纯蒸汽灭菌时,多孔材料易吸附水分,导致湿包现象,不*延长干燥时间,还可能引发二次污染风险。而混合气体中的空气成分能减少冷凝水积聚,提升热能传递效率。例如,在动物房管理中,使用过的垫料可能携带病原微生物,传统焚烧法不环保且成本高,而蒸汽-空气混合程序可在134°C下维持20分钟,有效灭活芽孢菌(如炭疽杆菌),同时保持材料松散性以便后续处理。此外,实验室常用的玻璃棉或纤维素滤膜在纯蒸汽中易结块,混合程序则能保持其物理结构完整性。这一应用明显降低了实验室生物安全风险,并符合《病原微生物实验室生物安全管理条例》的灭菌处置要求。
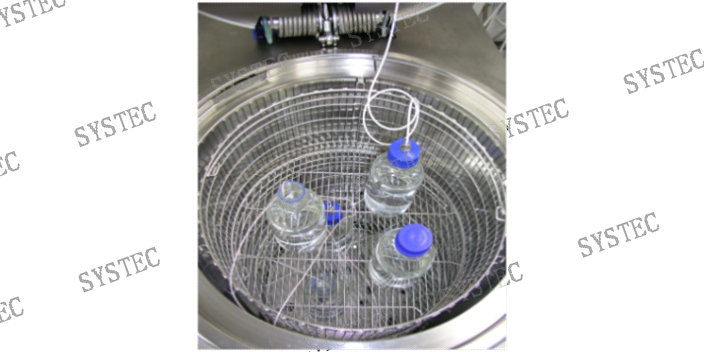
蒸汽空气混合灭菌器通过动态平衡蒸汽与压缩空气的比例,实现高温高压灭菌环境与精确压力控制的协同作用。对于注射器、西林瓶等医疗器械的灭菌,其技术优势首先体现在灭菌效率上:饱和蒸汽快速穿透器械表面孔隙,有效杀灭包括芽孢在内的所有微生物;同时,压缩空气的混入可精确调控灭菌腔体压力,避免玻璃西林瓶因单一蒸汽灭菌导致的压差破裂风险。设备采用分阶段压力控制技术,在灭菌阶段维持恒定压力以保障热穿透效率,冷却阶段则通过梯度降压避免玻璃容器因压力骤变产生微裂纹。针对高分子材料注射器,系统通过智能温控模块将灭菌温度稳定在121℃±1℃范围内,既能满足灭菌要求,又可避免材料变形或降解。该技术兼顾了玻璃与高分子材料的物化特性差异,实现了跨材质医疗器械的兼容性灭菌。 从科研院所到生物制药企业,蒸汽空气混合灭菌受到越来越多专业用户的了解。
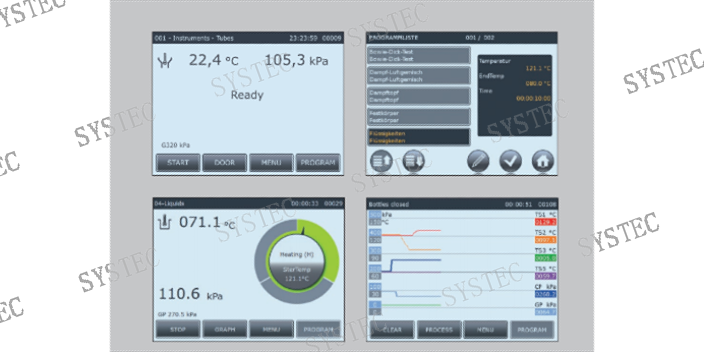
蒸汽空气混合灭菌器程序结束后需分阶段泄压:先以0.02MPa/min速率降至常压,再延时10分钟待物料温度<80℃方可开舱。卸载时应佩戴耐高温手套(>150℃防护等级),使用灭菌托盘转移物品。每批次需留存灭菌打印记录(包含日期/操作员/最低温度点),化学指示卡归档保存≥3年。对纤维织物类物品,需进行含水量测试(重量差<3%为合格)。若发现包装有冷凝水浸润,需追溯干燥阶段空气流量设置(标准值为8-10m³/min)。卸载完毕需立即清洁舱体内壁,禁用氯化物类清洁剂以防不锈钢钝化膜破坏。面对多样化的灭菌负载,蒸汽空气混合技术展现出了良好的适应性。脉动真空蒸汽空气混合灭菌价格
灭菌周期中断需重启程序并检查电源。云南灭菌蒸汽空气混合灭菌品牌
Systec蒸汽空气混合灭菌器通过多重安全联锁机制防范操作风险:腔体压力未完全释放时机械锁禁止开门;温度>60℃时生物安全锁自动启用;双压力传感器交叉验证确保数值真实性;应急泄压阀在压力超限150ms内响应;电源故障时备用气动系统可完成安全泄压。在微生物挑战性测试中,使用嗜热脂肪芽孢杆菌生物指示剂(ATCC7953)进行满载验证,所有测试点的杀灭对数值均>6.0,符合PDATechnicalReportNo.1的要求。设备材质证书涵盖ASMEBPE、EDQM等标准,蒸汽品质满足EN285规定的干燥度≥97%、过热度≤5℃等关键指标,从硬件层面保障无菌注射器与西林瓶的生产合规性。 云南灭菌蒸汽空气混合灭菌品牌