商机详情 -
河北排放过滤蒸汽空气混合灭菌
智能化质控体系构建安全屏障:集成21CFR Part11合规性软件,实时记录灭菌过程中的36项关键参数(包括温度均匀性、F0值、真空泄漏率等),每批次自动生成不可篡改的电子报告。三维传感器阵列可检测腔体内任意点位的温度波动(精度±0.5℃),当监测点温差超过设定阈值时,系统将在0.3秒内触发补偿加热机制。通过RFID标签绑定器械包与患者信息,建立从灭菌到术前的全流程追溯链,审计日志可保留超过10万次操作记录,完美符合FDA和CE飞检要求。可设定的压力变化斜率,帮助匹配不同包装材料对压差的耐受能力。河北排放过滤蒸汽空气混合灭菌
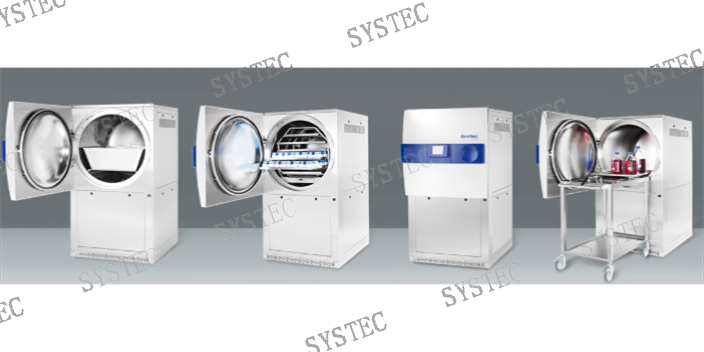
除医疗领域外,蒸汽空气混合灭菌技术已扩展至制药工业的无菌生产线,用于培养皿、灌装部件的在线灭菌。在生物安全三级实验室(BSL-3)中,可处理高危微生物污染的废弃物,其双扉设计实现物料传递零暴露。食品工业中用于香料包装设备的灭菌,温度均匀性偏差≤±1℃,避免热敏成分降解。相较于传统干热灭菌,其处理时间缩短60%,能耗降低35%。近年更应用于航天领域,为空间站生命支持系统提供可靠的灭菌解决方案。相比纯蒸汽灭菌器,混合系统通过空气加压可将灭菌温度提升至134℃而不增加器械氧化风险,灭菌周期缩短至4-8分钟。与低温等离子体灭菌相比,其材料兼容性更广,可处理金属、橡胶及部分塑料(如聚丙烯)。环境友好性突出,只消耗水电且无有害残留,运行成本为环氧乙烷灭菌的1/5。数据追溯功能完整记录灭菌参数,支持FDA21CFRPart11电子签名要求,满足医疗机构的审计需求。 贵州脉动真空蒸汽空气混合灭菌哪个品牌好动物房垫料难灭菌?多来几次正压脉冲,热气往里钻。
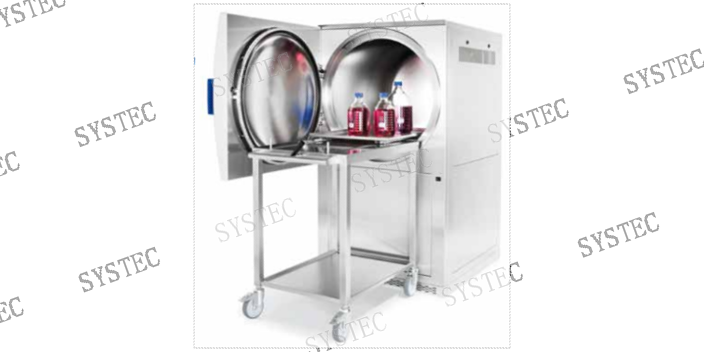
任何压力容器设备,安全都是优先的。蒸汽空气混合灭菌意味着腔体内除了水蒸气,还引入了不可冷凝的压缩空气。在升温过程中,空气的存在会使得腔体总压高于纯蒸汽对应的饱和压力。因此,设备的压力控制系统需要能够精确管理这种“附加压力”。Systec灭菌器配备安全阀、压力传感器和互锁装置,当检测到压力异常时,自动停止加热并排气。同时,门封条设计考虑了混合气体的密封性,确保在正压和负压条件下都不会泄漏。在操作界面,用户可以清晰看到当前的压力数值和对应的温度限值,避免误操作。安全设计是产品得以在各类高要求实验室中应用的基础。
对于由不同热膨胀系数材料组成的复合器械(如硅胶密封圈+PC外壳),混合灭菌可通过分阶段压力控制实现协同保护。在升温期维持0.3-0.5bar的正压差,防止组件间因膨胀差产生位移;在灭菌期采用脉冲式压力调节(波动幅度<7%额定值),使尼龙加强筋与TPE软胶的界面应力下降62%。某呼吸机配件厂的验证报告显示,该技术使多材料组件的装配间隙变化量控制在设计值的15%以内,远低于纯蒸汽灭菌时的45%变形临界值。传统灭菌中温度与压力呈强耦合关系,而混合技术通过单独调节系统实现参数解耦。例如处理PETG透明外壳时,可维持115℃灭菌温度同时将压力降至1.1bar(常规需1.8bar),使材料玻璃化转变温度(Tg)范围内的分子取向松弛度降低38%。这种控制方式特别适用于3D打印多孔结构塑胶件,其内部孔道变形率可从9.7%降至2.1%,且不影响蒸汽渗透效果(杀菌保证水平SAL仍达10⁻⁶)。 动态压力控制系统确保腔体温度均匀分布,提升灭菌重复性。
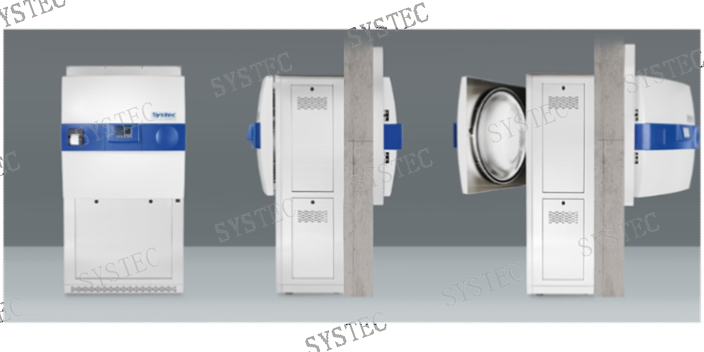
高压蒸汽灭菌器中的蒸汽-空气混合灭菌程序是一种结合饱和蒸汽与适量空气的灭菌技术,旨在提高灭菌效率并适应不同负载类型的需求。传统的高压蒸汽灭菌完全依赖饱和蒸汽,但在处理多孔材料、包装器械或复杂腔体设备时,纯蒸汽可能无法充分渗透,导致灭菌失败。而蒸汽-空气混合程序通过精确控制空气比例,形成一种动态平衡的混合气体,既能维持高温高压环境,又能增强穿透力。其**原理在于利用蒸汽提供热能并破坏微生物的蛋白质结构,而空气则调节压力分布,确保热能均匀传递至负载的各个角落。这种混合气体的温度通常维持在121°C至134°C之间,压力则根据程序设定动态调整,以实现对细菌、芽孢和病毒的彻底灭活。
脉动真空技术有效排除内部冷空气,提升中空器械灭菌深度。北京脉动真空蒸汽空气混合灭菌安装调试
脉动真空技术有效排除内部冷空气,提升中空器械灭菌深度.河北排放过滤蒸汽空气混合灭菌
传统纯蒸汽灭菌过程中,高温饱和蒸汽(通常121-134℃)直接作用于塑胶物品时,材料分子链易因剧烈热运动导致形变。而蒸汽空气混合灭菌通过精确调节空气占比(通常15-30%),形成温度梯度更平缓的混合介质。实验数据表明,在相同灭菌效果下(F0值≥15),混合介质可使塑胶表面温度降低8-12℃,且热传递速度减缓约40%。这种温和的升温过程特别适用于聚碳酸酯(PC)、聚丙烯(PP)等热变形温度在110-130℃之间的材料。例如某三甲医院导管室采用该技术后,内窥镜密封圈的形变率从6.7%降至0.3%,同时生物监测合格率保持100%。 河北排放过滤蒸汽空气混合灭菌