商机详情 -
广东培养基蒸汽空气混合灭菌供应商
传统纯蒸汽灭菌过程中,高温饱和蒸汽(通常121-134℃)直接作用于塑胶物品时,材料分子链易因剧烈热运动导致形变。而蒸汽空气混合灭菌通过精确调节空气占比(通常15-30%),形成温度梯度更平缓的混合介质。实验数据表明,在相同灭菌效果下(F0值≥15),混合介质可使塑胶表面温度降低8-12℃,且热传递速度减缓约40%。这种温和的升温过程特别适用于聚碳酸酯(PC)、聚丙烯(PP)等热变形温度在110-130℃之间的材料。例如某三甲医院导管室采用该技术后,内窥镜密封圈的形变率从6.7%降至0.3%,同时生物监测合格率保持100%。利用高温高压蒸汽与空气混合,彻底灭菌无死角。广东培养基蒸汽空气混合灭菌供应商
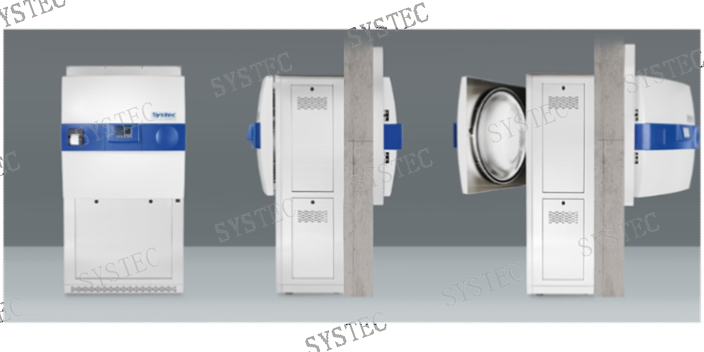
混合介质在材料表面形成非均匀能量场,通过计算流体动力学(CFD)模拟可见,其表面传热系数离散度较纯蒸汽降低72%。这种特性使热敏感区(如注塑浇口位置)的局部温升不超过平均值的±3℃,而纯蒸汽灭菌时该差异可达±8℃。某微创手术器械的聚醚醚酮(PEEK)组件采用该技术后,熔接线区域的拉伸强度保留率从83%提升至97%,完全满足ISO 13485对关键力学性能的要求。混合系统独有的梯度降温程序(降温速率5-8℃/min可控)能有效规避塑胶件在相变点的体积突变。通过引入氮气辅助冷却,可使聚乙烯吡咯烷酮(PVP)涂层的收缩各向异性指数从1.4优化至1.1。某血管介入导管的临床试验表明,该技术使产品外径在灭菌前后的变异系数(CV值)稳定在0.8%以内,明显优于行业标准的2.5%限值。云南蒸汽空气混合灭菌安装调试蒸汽空气混合技术,通过精确控制气体组分,有助于优化灭菌循环。
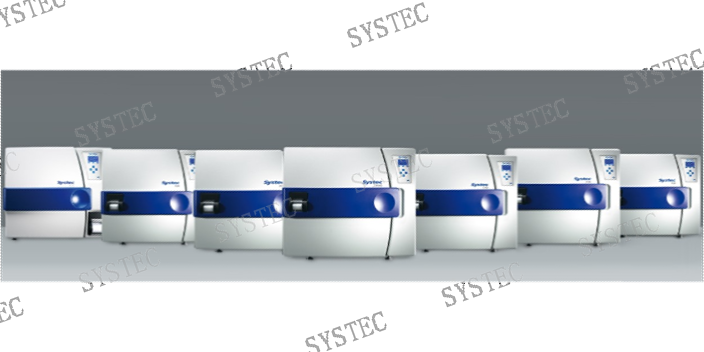
蒸汽空气混合灭菌器的操作首要环节是系统化检查。需确认灭菌舱内无残留物,密封圈无老化裂纹(建议每日开机前手动检查),压力表、温度传感器及安全阀需经第三方校准并在有效期内。对于电气系统,应测试紧急停机按钮功能,检查压缩空气管路是否泄漏(使用泡沫检测剂),蒸汽发生器水位需保持在安全线以上。装载物品时,需遵循"不超过舱体容积80%"的原则,金属器械与塑料制品需分层放置,避免直接接触舱壁。若处理液体样品,必须使用耐压密封容器并预留10%膨胀空间。记录环境温湿度(建议15-30℃/≤70%RH)作为灭菌参数修正依据。
混合灭菌介质中空气分子的存在改变了纯蒸汽的凝结特性。当温度为132℃时,纯蒸汽在塑胶表面形成的凝结水膜厚度达50-80μm,而混合介质只有形成10-20μm的离散水珠,明显降低材料吸水膨胀风险。空气组分还起到缓冲作用,使腔体内压力波动控制在±5kPa范围内(纯蒸汽灭菌通常±15kPa),避免薄壁塑胶件在压力突变时产生应力裂纹。临床对比显示,采用该技术处理的PVC输液袋接缝处开裂率下降92%,且不影响灭菌剂(如过氧化氢)的穿透效能。 冷凝水排放不畅需清理管道过滤器。
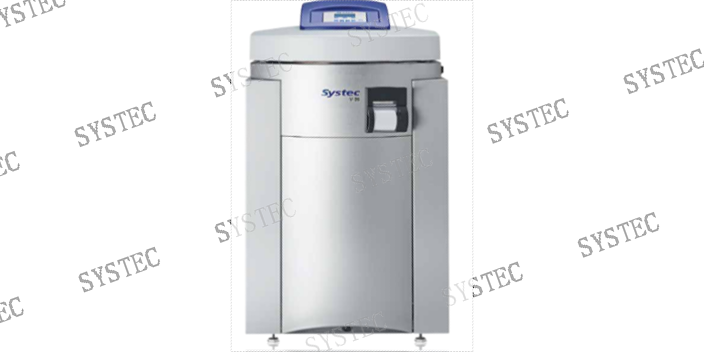
灭菌结束后的等待时间,往往是实验室工作效率的瓶颈之一。如果采用纯蒸汽自然冷却,一个满载的腔体从121℃降至开盖温度(比如80℃以下),可能需要数十分钟甚至更久。对于着急使用其中物品的实验人员来说,这段时间只能等待。蒸汽空气混合灭菌在冷却阶段可以主动注入经过除菌过滤的压缩空气,同时启动腔体外部的冷却系统,强制进行热交换。空气流经物品表面,带走热量,使得温度快速下降。与纯蒸汽灭菌相比,混合模式下的冷却周期可以缩短相当比例的时间。这对于需要高频次使用灭菌器的实验室而言,意味着当天能够完成更多批次的工作量。了解蒸汽空气混合灭菌,就是了解一种对负载更友好的灭菌方式。山西立式蒸汽空气混合灭菌供应商
实验室工作者经常询问:如何保护易碎或精密器械?蒸汽空气混合是一个方案。广东培养基蒸汽空气混合灭菌供应商
Systec蒸汽空气混合灭菌器通过多重安全联锁机制防范操作风险:腔体压力未完全释放时机械锁禁止开门;温度>60℃时生物安全锁自动启用;双压力传感器交叉验证确保数值真实性;应急泄压阀在压力超限150ms内响应;电源故障时备用气动系统可完成安全泄压。在微生物挑战性测试中,使用嗜热脂肪芽孢杆菌生物指示剂(ATCC7953)进行满载验证,所有测试点的杀灭对数值均>6.0,符合PDATechnicalReportNo.1的要求。设备材质证书涵盖ASMEBPE、EDQM等标准,蒸汽品质满足EN285规定的干燥度≥97%、过热度≤5℃等关键指标,从硬件层面保障无菌注射器与西林瓶的生产合规性。 广东培养基蒸汽空气混合灭菌供应商