商机详情 -
重庆食品药品输送生产线自动控制
在保障 VC 输送品质的基础上,该气流输送生产线通过技术优化实现能效与成本的双重提升。采用变频式罗茨真空泵作为动力源,可根据物料输送量自动调节电机转速,相比传统定频真空泵能耗降低 20%-30%,尤其在小批量输送工况下节能效果更为明显。管道布局采用优化的流体力学设计,减少弯道与变径数量,降低气流阻力,进一步减少动力损耗;同时配备压力传感器与流量控制器,实时监测输送系统压力与物料流量,确保系统在好的工况下运行,避免能源浪费。设备维护方面,关键部件采用模块化设计,更换与检修便捷,平均维护时间缩短至 1 小时以内,减少停机对生产的影响;且易损件使用寿命长,如真空泵滤芯正常使用周期可达 6 个月以上,大幅降低备件更换成本,从长期运营角度为企业节省可观的能耗与维护支出。疫苗用粉防爆型输送设计兼顾安全与合规,精确调节气流速度避免物料活性流失;重庆食品药品输送生产线自动控制
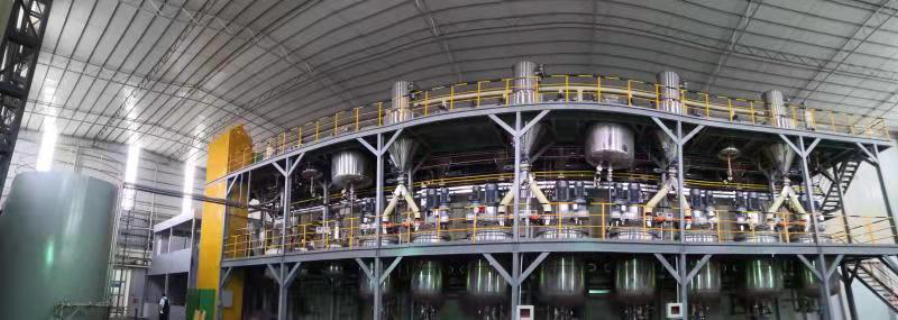
VC 作为热敏性、易氧化物料,对输送过程中的环境与力度控制要求较高,该气流输送生产线从源头构建 VC 专属保护体系。采用低压稀相输送技术,气流速度精确控制在 8-12m/s,既能确保物料稳定输送,又可避免高速气流导致的 VC 颗粒破碎(破碎率控制在 0.5% 以下),很大程度保留物料原有形态与粒径分布。输送管道内壁经精密抛光处理,粗糙度 Ra≤0.4μm,减少物料与管壁的摩擦吸附,同时避免因管道内壁不光滑造成的 VC 残留。针对 VC 易吸潮的特性,系统集成≤-40℃的干燥空气制备单元,在输送前对气流进行深度除湿,配合全密闭管道设计,隔绝外界湿气与氧气侵入,有效延缓 VC 氧化变质,确保输送后物料纯度与活性指标无明显变化,完全满足 VC 生产对物料品质的严苛要求。重庆食品药品输送生产线自动控制烘焙特定粉制粉输送线无缝衔接混合工序,在线混合均匀度≥98%,缩短生产周期,提升出货效率;
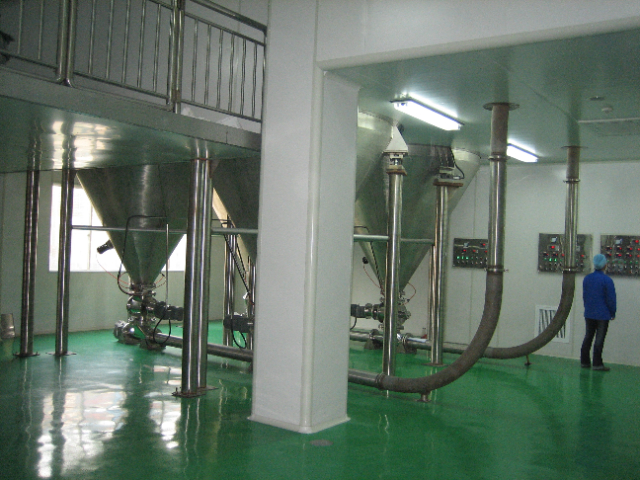
针对食品药品行业严格的合规要求,该输送生产线在设计、生产全流程均遵循行业规范,成为企业合规生产的中心硬件支撑。设备材质、洁净设计完全符合 GMP 标准及 FDA 认证要求,与物料接触部分均通过食品级或医用级检测,微生物残留指标优于行业标准 30%,助力企业顺利通过相关资质认证。采用零滞留结构设计,重叠式混合链确保物料动态过渡无残留,避免交叉污染导致的合规风险。集成在线称重、金属检测及视觉识别系统,可实时监测产品质量,实现不合格品自动剔除与全流程追溯,满足行业对质量管控的精细化要求。设备运行过程中噪音低于 65 分贝,配备红外感应防护栏、自动停机装置等安全设施,既保障操作人员安全,又符合工业安全标准。从材质合规、洁净达标到安全防护,多方位满足行业监管要求,避免因设备不合规导致的生产暂停或处罚风险。
氨基糖在进料与卸料两个关键节点易因冲击、挤压导致破碎,系统通过定制化装置设计,实现全流程防破碎覆盖。进料端配备缓冲式文丘里喂料器,而非传统直落式进料,物料经喂料器时先进入缓冲腔,再由低压气流平缓带入输送管道,避免物料从高位直接坠落时与管道底部的剧烈冲击,同时喂料器内设置柔性导流板,引导物料均匀分散进入气流场,减少局部颗粒堆积挤压。卸料端采用旋风分离器与柔性卸料阀组合设计,旋风分离器内气流速度逐步降低,氨基糖颗粒在离心力作用下缓慢沉降至分离器底部,而非高速撞击器壁;柔性卸料阀采用弹性密封结构,卸料时通过缓慢旋转的叶片将物料平稳推送至下游设备,避免传统刚性卸料阀因挤压导致的颗粒破碎,卸料环节破碎率可控制在 0.1% 以内,确保氨基糖从进料到卸料的全流程形态完整。搭载节能电机 + 变频控制系统,按需分配动力,食品药品输送既高效又不浪费电能;
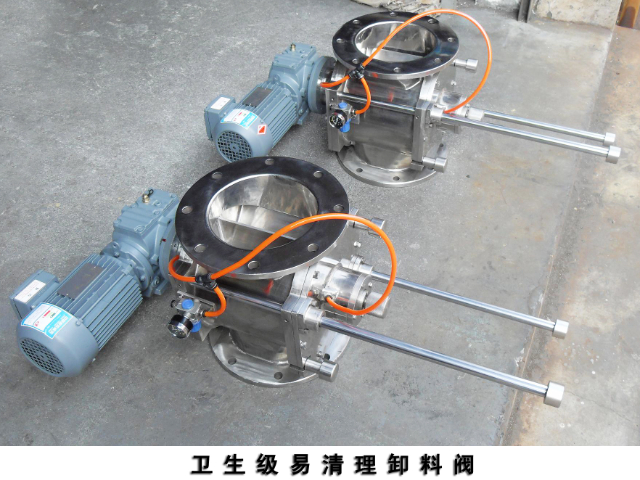
食品药品输送涉及多设备协同(如给料阀、输送机、除尘系统、料仓),传统分散控制易出现操作断层,该集中控制系统以 “管控 + 分布式执行” 为中心架构,构建全流程一体化管控体系。采用工业级 PLC 控制器(如西门子 S7-1500 系列)作为中心,通过 Profinet 工业总线与各输送设备(给料阀、气流输送机、仓顶除尘器等)实现实时数据交互,数据传输速率≤10ms,确保指令与反馈的同步性。配备 15 英寸高清触控操作屏,集成设备状态监控、参数设置、故障报警等功能于一体,操作人员可在中控室完成所有设备的启停、参数调节,无需现场逐个操作,大幅提升管控效率。同时,系统支持多区域分控管理(如原料输送区、成品输送区),可根据生产需求灵活划分管控单元,既保障整体协同,又满足局部调整需求,实现 “分散执行、集中管控” 的高效模式。柔性调节气流速度,从细腻粉体到细微颗粒,输送破损率<0.1%,物料完整性拉满!重庆食品药品输送生产线自动控制
适配无菌药品生产,搭配氮气保护系统,防止氧化变质,保障物料活性与纯度达标?重庆食品药品输送生产线自动控制
面对食品药品行业多样化的物料形态与生产场景,该输送生产线以模块化设计为中心,展现出极强的适配能力。链板宽度可在 63.5mm-304.8mm 之间灵活调整,通过快速更换模块,10 分钟内即可完成规格切换,适配颗粒、粉末、瓶体、块状等不同形态物料的输送需求。借助螺旋式结构与多段式轨道设计,能够实现水平、转弯、爬坡及垂直楼层间的立体转运,大幅提升车间空间利用率,完美适配复杂的场地布局。输送速度支持 0.1m/s 至 15m/min 的宽范围调节,可通过变频控制系统精确匹配前道工序的处理效率,无论是批量生产还是小批次定制都能灵活应对。针对特殊工况,设备可定制防滑纹路链板、防倾倒导向装置及抗静电处理,同时耐温范围覆盖 - 20℃至 120℃,能够适应冷冻食品、高温烘焙、医药洁净车间等多种极端生产环境。重庆食品药品输送生产线自动控制
江苏亚葵智能装备有限公司在同行业领域中,一直处在一个不断锐意进取,不断制造创新的市场高度,多年以来致力于发展富有创新价值理念的产品标准,在江苏省等地区的化工中始终保持良好的商业口碑,成绩让我们喜悦,但不会让我们止步,残酷的市场磨炼了我们坚强不屈的意志,和谐温馨的工作环境,富有营养的公司土壤滋养着我们不断开拓创新,勇于进取的无限潜力,江苏亚葵智能装备供应携手大家一起走向共同辉煌的未来,回首过去,我们不会因为取得了一点点成绩而沾沾自喜,相反的是面对竞争越来越激烈的市场氛围,我们更要明确自己的不足,做好迎接新挑战的准备,要不畏困难,激流勇进,以一个更崭新的精神面貌迎接大家,共同走向辉煌回来!