商机详情 -
辽宁包装机食品药品输送生产线多少钱
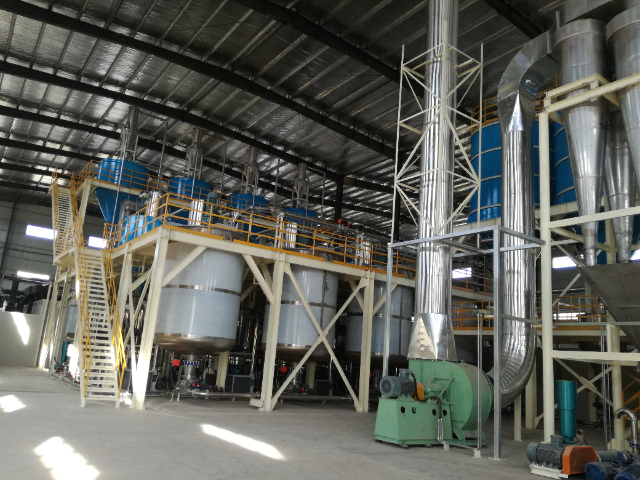
气流输送技术凭借密闭性、灵活性与低损耗优势,已从食品制药行业拓展至化工、建材、新能源等多个领域,成为跨行业通用的物料转运方案。在化工行业,针对树脂粉末、催化剂等易吸潮、易氧化物料,气流输送可搭配惰性气体保护系统(如氮气输送),隔绝空气与水分,确保物料化学性质稳定;在建材行业,对于水泥、石灰粉等易扬尘物料,密闭管道输送可彻底解决车间粉尘污染问题,同时减少物料在转运中的浪费;在新能源行业,锂电池正极材料(如磷酸铁锂)对纯度要求较高,气流输送采用 316L 不锈钢管道与 PTFE 内衬,避免金属离子污染,满足电池材料的高洁净需求;在粮食加工行业,谷物、面粉等物料通过气流输送可实现从仓储到加工设备的无缝衔接,配合在线清理系统,有效防止物料霉变与虫蛀。不同行业可通过定制化设计(如材质选择、除湿防爆、防静电处理),使气流输送系统精确匹配行业特殊需求,展现出极强的技术通用性。烘焙特定粉制粉输送线无缝衔接混合工序,在线混合均匀度≥98%,缩短生产周期,提升出货效率;辽宁包装机食品药品输送生产线多少钱
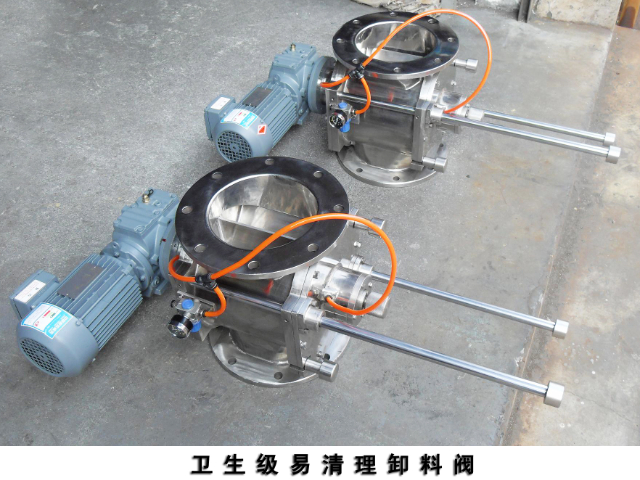
淀粉作为高价值原料,粉尘直接排放不只造成浪费,还会污染环境,该除尘系统通过精细过滤与回收设计,实现粉尘中淀粉的高效回收。中心过滤部件采用食品级 PTFE 覆膜滤袋,滤袋孔径精确控制在 1-3μm,可高效截留淀粉粉尘(无论是 80 目细粉还是 120 目微粉),过滤效率高达 99.9%,且覆膜表面光滑,淀粉粉尘不易粘连,便于后续清理回收。系统配备 “脉冲喷吹清灰” 装置,通过压缩空气周期性(喷吹周期 10-30 秒可调)对滤袋进行反向喷吹,将滤袋表面附着的淀粉粉尘彻底清理至下方集粉仓,避免滤袋堵塞影响过滤效果,同时确保回收的淀粉粉尘形态完整,无二次破碎。集粉仓底部设置密闭式卸料阀,可将回收的淀粉直接输送回主生产线或暂存仓,回收率可达 99% 以上,既减少原料浪费,又降低固废处理成本,为企业创造额外经济效益。辽宁包装机食品药品输送生产线多少钱无需频繁启停,物料输送衔接零间隙,单位时间产能翻倍,节能优势贯穿生产全流程!
食品药品输送一旦出现设备故障,易导致物料损耗或生产中断,集中控制系统通过智能故障管理功能,将风险降至。配备多维度故障监测模块,实时监测设备电流、温度、压力等关键指标,结合 AI 算法分析设备运行趋势,提前 1-2 小时预测潜在故障(如电机轴承磨损、密封件老化),并发出声光预警,提醒运维人员及时处理,避免故障突发。当设备出现紧急故障(如输送机卡滞、给料阀堵塞)时,系统自动触发应急程序:立即停止相关设备运行,切断物料输送路径,同时启动备用设备(如备用给料阀、应急除尘系统),确保生产流程不中断;若无法立即恢复,自动保存当前生产数据,并生成故障处理指南(如卡滞位置、排查步骤),指导人员快速维修,平均故障处理时间缩短至 30 分钟以内,相比传统人工排查效率提升 60% 以上,大幅降低因故障导致的生产损失
VC 生产需具备完善的质量追溯体系,该气流输送生产线通过智能化设计为合规生产提供有力支撑。系统配备 PLC 控制系统,集成触摸屏操作界面,可实时显示输送压力、温度、物料流量、设备运行状态等关键参数,并自动记录生产数据,数据存储时间≥3 年,便于后期质量追溯与生产分析。同时设置多级报警功能,当系统出现压力异常、温度超标、物料堵塞等情况时,可立即发出声光报警并触发相应保护措施(如自动停机、切断气流),避免故障扩大化,保障生产安全与物料品质。此外,系统支持与企业 MES 生产管理系统对接,可将输送数据实时上传至管理平台,实现生产全流程数据整合与监控,满足药品生产对数据完整性、可追溯性的合规要求。针对 VC 生产中的批次管理需求,系统可设置批次编号录入功能,每批次输送数据单独存储,便于精确追溯不同批次物料的输送过程,为企业通过 GMP 认证等监管审核提供数据支持。适配无菌药品生产,搭配氮气保护系统,防止氧化变质,保障物料活性与纯度达标?
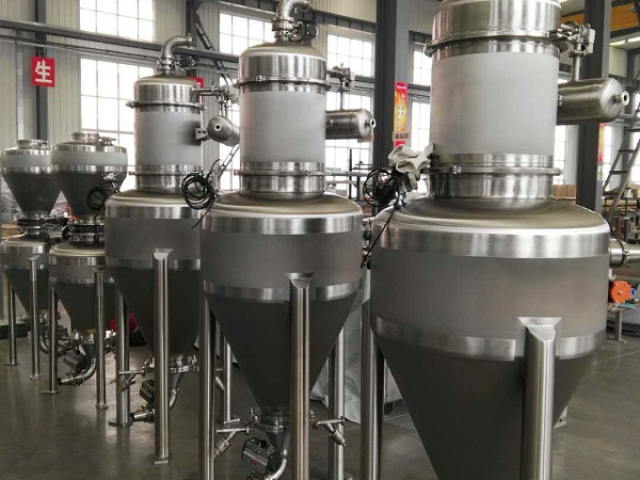
在保障高效生产的同时,该输送生产线通过技术优化实现了能耗与维护成本的双重控制。采用高效传动机构与密封式动力系统,动力损耗大幅降低,相比传统设备能耗明显减少,长期运行可节省可观的能源支出。链板及传动部件选用强度高的耐磨材质,经特殊工艺处理后,磨损速率慢、抗疲劳强度高,使用寿命远超行业平均水平,减少了部件更换的频率与成本。设备结构简洁合理,维护操作便捷,无需专业技术团队即可完成定期基础保养,同时配备维护检修门,便于快速排查故障,将停机维护时间缩。自动化连续输送模式不只降低了人工搬运成本,更减少了物料在转运中的损耗,间接提升生产效益。其低故障率设计(故障间隔时间可达 5000 小时以上)与简便的维护流程,使全生命周期运营成本明显降低,为企业实现经济效益提供有力支撑。高筋面粉制粉输送采用耐磨陶瓷内衬管道,输送距离达 150 米无损耗,搭配智能料位监测,补料及时不误工;辽宁包装机食品药品输送生产线多少钱
精确控速 + 平稳输送双优势,减少物料损耗,适配多种包装规格,提升生产效率;辽宁包装机食品药品输送生产线多少钱
除中心技术与结构外,系统通过多维度辅助设计,进一步降低氨基糖破碎概率。在输送管道关键位置(如进料口、转弯处)设置压力缓冲装置,当局部气流压力出现波动时,缓冲装置可快速平衡压力,避免因压力突变导致的颗粒冲击;管道外部包裹柔性减震材料,减少设备运行时的振动传递至管道,避免因管道振动引发的颗粒间摩擦碰撞。针对氨基糖可能出现的轻微团聚现象,系统集成在线低幅打散装置,通过 20-30Hz 的高频低幅振动,温和打散团聚颗粒,而非传统高速搅拌式打散(易导致颗粒破碎),确保打散过程不损伤颗粒形态。此外,系统配备破碎率检测模块,定期对输送后的氨基糖进行取样分析,检测结果反馈至控制系统,可根据破碎率变化趋势微调气流参数或设备状态,形成 “监测 - 调控 - 优化” 的闭环管理,长期维持低破碎运行状态,多方位保障氨基糖输送过程中的形态完整性。辽宁包装机食品药品输送生产线多少钱
江苏亚葵智能装备有限公司是一家有着先进的发展理念,先进的管理经验,在发展过程中不断完善自己,要求自己,不断创新,时刻准备着迎接更多挑战的活力公司,在江苏省等地区的化工中汇聚了大量的人脉以及**,在业界也收获了很多良好的评价,这些都源自于自身的努力和大家共同进步的结果,这些评价对我们而言是比较好的前进动力,也促使我们在以后的道路上保持奋发图强、一往无前的进取创新精神,努力把公司发展战略推向一个新高度,在全体员工共同努力之下,全力拼搏将共同江苏亚葵智能装备供应和您一起携手走向更好的未来,创造更有价值的产品,我们将以更好的状态,更认真的态度,更饱满的精力去创造,去拼搏,去努力,让我们一起更好更快的成长!