商机详情 -
广东精密压铸模具结构
在压铸生产过程中,需严格控制压铸工艺参数,如压铸压力、压铸速度、铝合金液温度、模具温度等,避免因工艺参数不当导致模具承受过大的热应力和机械应力;确保铝合金液的清洁度,减少杂质颗粒对模具的磨损;避免模具在低温状态下直接注入高温铝合金液,防止热冲击导致模具开裂;严禁模具在过载或卡滞状态下工作,防止模具部件损坏。此外,模具的存储管理也不容忽视。模具在闲置期间,需进行妥善存储,防止模具表面生锈、变形和损坏。存储前,需对模具进行彻底清洁和润滑,涂抹防锈油;将模具放置在干燥、通风的环境中,避免潮湿和腐蚀性气体侵蚀;对模具的关键部件进行防护,如用防尘罩覆盖型腔,防止灰尘进入;定期对闲置模具进行检查,及时发现并处理锈蚀、变形等问题,确保模具在重新启用时能正常工作。环保法规推动无铬钝化处理技术发展,替代传统六价铬涂层工艺。广东精密压铸模具结构
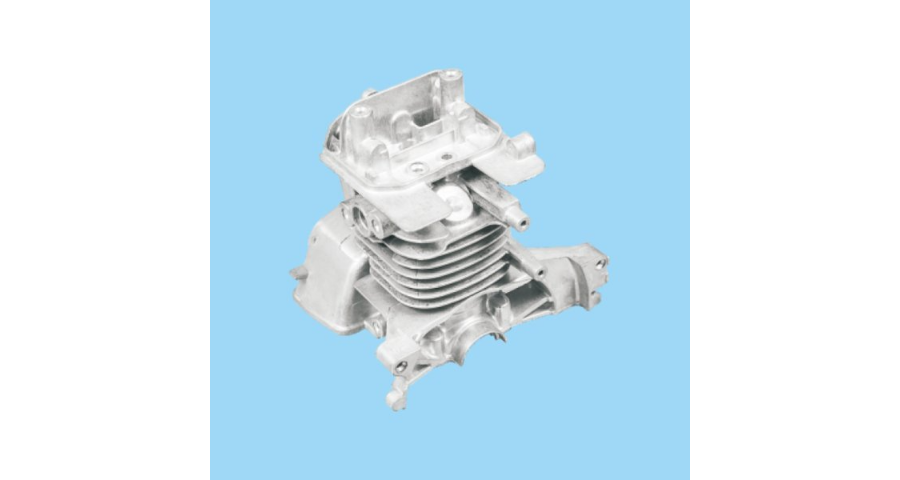
从汽车引擎的缸体,到3C产品轻薄的外壳,再到航空航天器件的精密部件,铝合金压铸件以轻量化、强高度、易成型的优势,渗透进现代工业的每一处脉络。而支撑这些复杂部件高效诞生的重心,正是铝压铸模具——它不*是铝合金熔液成型的“母胎”,更是连接材料特性、工艺设计与终端需求的精密纽带,决定着压铸件的精度、效率与成本,堪称现代制造业的“精密制造引擎”。铝压铸模具的本质,是一套为实现铝合金高压成型而设计的精密工装系统。其重心原理是将熔融的铝合金液,在高压作用下高速注入由模具型腔构成的预设空间,经快速冷却凝固后,形成与型腔轮廓完全一致的压铸件。这一过程看似简单,实则是材料科学、力学原理与精密加工技术的深度融合,模具的每一个细节,都直接决定着较终产品的成败。精密压铸模具结构模具钢材的纯净度直接影响铝压铸模具的使用寿命,电渣重熔钢比普通钢的寿命可提高30%。
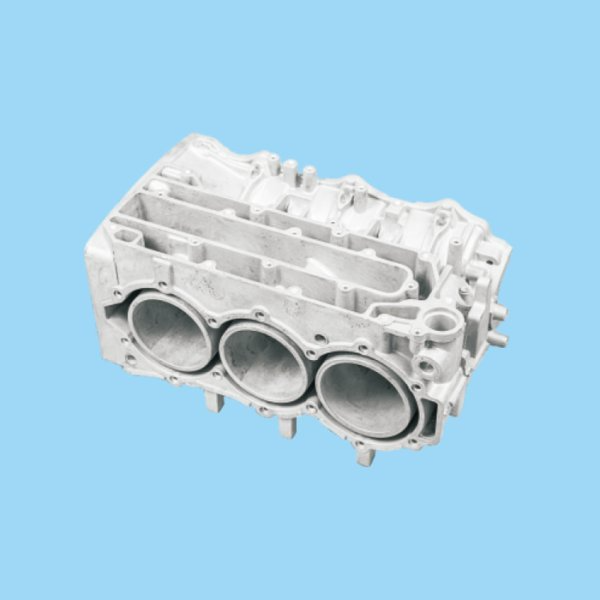
智能化是机械压铸模具发展的重心方向,贯穿于模具设计、制造、生产、维护的全生命周期。在设计环节,人工智能技术将深度融入模具设计过程,通过构建基于大数据的模具设计知识库与算法模型,实现模具结构的自动生成与优化,大幅提升设计效率与精度,减少人为设计误差;在制造环节,依托工业机器人、智能加工中心、自动化装配线等设备,实现模具零件的自动化加工与装配,减少人工干预,提升制造精度与生产效率;在生产环节,通过物联网技术实现模具与压铸机的互联互通,实时采集压铸过程中的温度、压力、流速等数据,借助机器学习算法对数据进行分析,动态调整压铸工艺参数,实现生产过程的智能控制,提升产品质量稳定性;在维护环节,基于传感器与预测性维护技术,实时监测模具的磨损、裂纹等状态,提前预判模具的维护需求,实现精细维护,减少模具故障停机时间,降低维护成本。
装配过程中,需严格按照设计图纸与装配工艺要求,对模具零件进行清洗、定位、安装与紧固,确保各部件的配合精度与运动顺畅性,如滑块的滑动间隙、顶出系统的顶出行程、分型面的贴合度等,均需严格控制在设计公差范围内;调试阶段,需在压铸机上进行试模,通过调整压铸工艺参数,如压铸压力、压铸速度、模具温度、保压时间等,对模具进行优化,解决试模过程中出现的欠铸、飞边、气孔、变形等缺陷,直至压铸件的质量满足设计要求。调试过程中,还需对模具的运行稳定性、生产效率进行验证,确保模具能够稳定投入批量生产。压铸模具与物联网连接,实现生产数据实时采集与分析。
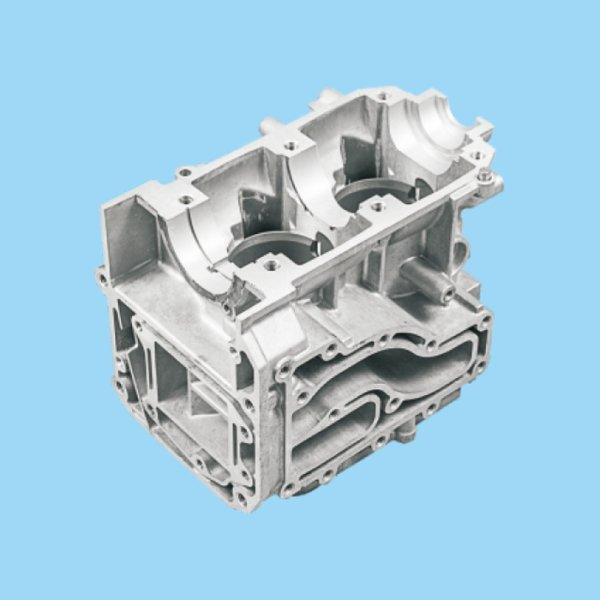
精密加工是压铸模具加工的要求,需依托专业的加工设备与科学的工艺方法,实现模具各部位的精细把控。加工过程中,需配备高精度的CNC加工中心、电火花加工设备、大水磨等设备,其中CNC精加工可实现复杂型腔的精细成型,误差控制在±0.01mm以内,电火花加工可处理模具的细微部位,提升加工精度。模芯作为模具的部件,其加工质量直接影响压铸件的成型效果,加工时需先进行粗加工飞六边,保证垂直度与平行度,再经过粗磨、铣床加工,完成螺丝孔、顶等孔位的加工,随后进行CNC粗加工与热处理,热处理后进行精磨,确保模芯尺寸与模框适配,通过省模处理,提升型腔表面光洁度。此外,模具零件的加工需注重协同性,顶针固定板、底板等部件的加工需与模架、模芯精细适配,顶的加工需先粗加工再精加工,确保顶针运行顺畅,避免卡顿。加工完成后,需通过三次元检测设备进行检测,确保模具各部位尺寸符合设计标准,为后续压铸生产奠定基础。热流道模具在铝压铸中的应用越来越普遍,能有效减少浇道废料并提高材料利用率。杭州加工压铸模具供应
压铸模具表面氮化处理,硬度达HV1000,耐磨性提升3倍。广东精密压铸模具结构
加工压铸模具过程中,需根据压铸产品的材质与生产需求,合理调整加工工艺,确保模具适配压铸生产工况。对于铝合金压铸模具,需注重模具的耐热疲劳性与耐磨性,选用H13热作模具钢,热处理后硬度控制在HRC44-52,同时优化冷却系统设计,避免模具因高温出现变形与磨损;对于锌合金压铸模具,可选用性价比更高的模具材料,同时调整浇口与排气孔的尺寸,确保金属液填充顺畅。模具的不同部位需采用差异化的加工工艺,型芯、型腔等直接接触金属液的部位,需进行精细化加工与表面强化处理,提升耐磨性与耐高温性;模架等辅助部件,可选用普通碳素钢,兼顾性能与成本。加工过程中,需注重模具的排气设计,排气孔需尽量宽而薄,根据压铸材质调整尺寸,确保压铸过程中产生的气体顺利排出,减少压铸件气孔缺陷,同时做好模具的表面处理,通过抛光、氮化等工艺,提升模具的使用寿命与压铸件表面质量。广东精密压铸模具结构