商机详情 -
宁波铝合金压铸模具技术指导
原材料质量控制是模具质量的基础。模具材料在入库前,需进行严格的化学成分分析、硬度检测、金相组织检验等,确保材料的各项性能指标符合设计要求,杜绝不合格材料进入生产环节;对于特殊定制的材料,还需要求供应商提供质量证明文件,确保材料的溯源性与可靠性。加工过程质量控制贯穿于模具制造的全过程。在零件加工阶段,需对每道工序的加工精度进行检测,如尺寸公差、形位公差、表面粗糙度等,采用三坐标测量仪、轮廓仪、粗糙度仪等精密检测设备,确保零件加工精度符合设计要求;对于关键零件,如型芯、镶块、滑块等,还需进行全尺寸检测,确保每一个尺寸都在公差范围内;同时,对加工过程中的工艺参数进行记录与追溯,便于后续质量分析与问题排查。模具的预硬化处理可减少后续热处理变形,但需权衡硬度与加工性能。宁波铝合金压铸模具技术指导
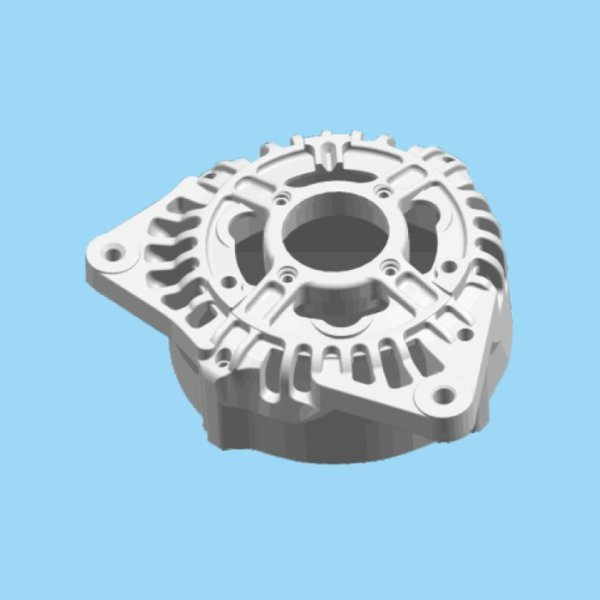
机械压铸模具的材料选择并非单一性能的比拼,而是需结合压铸工艺参数、压铸件特性、生产批量等多维度因素综合决策。压铸合金的种类是首要考量因素。不同合金的压铸温度差异明显,铝合金的压铸温度通常在600℃-700℃,镁合金约650℃-750℃,锌合金约400℃-500℃,铜合金则高达900℃-1000℃。压铸温度越高,对模具材料的耐高温性能与抗热疲劳性能要求越高,需优先选择热作模具钢或特种合金;压铸温度较低的锌合金,则可选用成本更低、硬度更高的冷作模具钢。宁波铝合金压铸模具价格模具表面必须经过氮化处理或涂层处理,以提高其耐磨性和抗粘模性能。
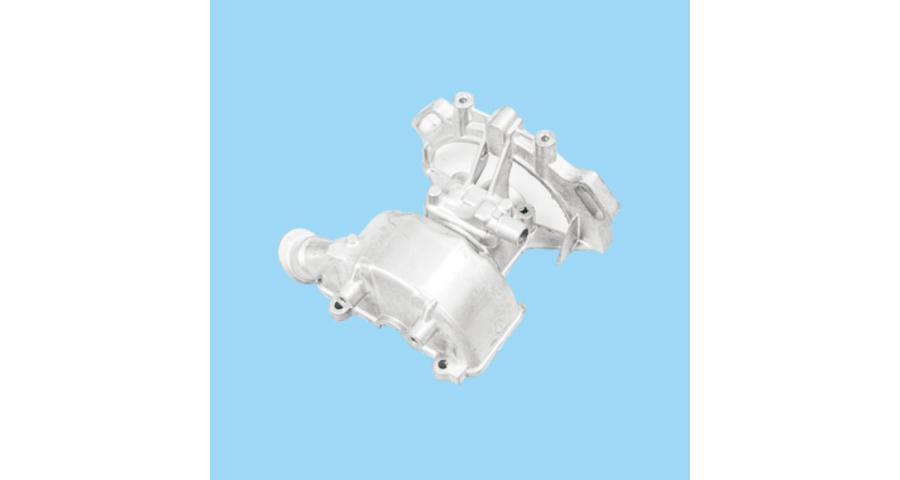
加工压铸模具需严格控制各环节的加工误差,确保模具各部件精细适配,实现模具的稳定运行。模芯加工中,CNC精加工需严格按照图纸要求进行,控制型腔的尺寸与形状误差,确保误差在允许范围内,电火花加工需控制好电蚀参数,避免模具表面出现烧伤、裂纹等缺陷。模架加工中,A/B板的平行度与垂直度是关键,需通过精密磨削设备加工,确保误差控制在0.02mm以内,孔位加工需精细定位,避免出现错位,影响后续装配。滑块加工中,斜面加工需保证斜度与压紧块一致,斜导柱孔的斜度需比滑块斜面斜度小2度,孔径比导柱大1mm,同时进行倒角处理,确保滑块运行顺畅。加工完成后,需对模具进行的精度检测,采用三次元检测设备检测各部位尺寸,采用硬度计检测模具硬度,确保符合设计要求,同时进行试模测试,检测模具的密封性、脱模性能与压铸件质量,及时调整优化。
在压铸过程中,模具型腔表面反复承受高温铝合金液的加热和冷却水的冷却,产生周期性的热胀冷缩,导致型腔表面产生热应力,当热应力超过模具材料的疲劳极限时,就会形成热疲劳裂纹。热疲劳裂纹通常呈网状分布,初期较为细小,随着循环次数的增加,裂纹逐渐扩展、加深,较终导致模具型腔表面剥落,影响压铸件的表面质量和尺寸精度。热疲劳裂纹的产生与模具材料、热处理工艺、冷却系统设计、工作温度等因素密切相关,模具材料的抗热疲劳性越差、冷却系统设计不合理、工作温度波动越大,热疲劳裂纹的产生速度就越快。磨损是铝压铸模具的另一主要失效形式,主要包括粘着磨损和磨粒磨损。压铸模具全生命周期管理系统,降低综合使用成本达25%。
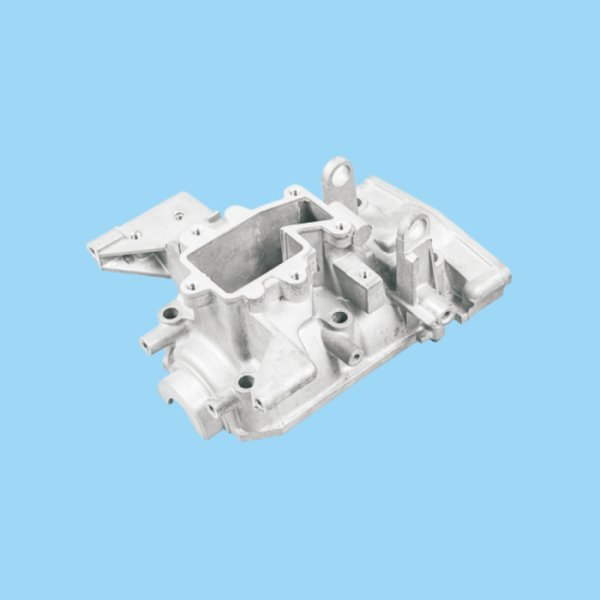
数字化设计与仿真的应用,使模具设计从经验化走向科学化,大幅提升了模具设计的成功率和效率。机械加工是模具制造的基础环节,主要包括车削、铣削、磨削、钻孔等工艺,用于加工模具的模架、模板、镶块等部件。对于模具的重心部件,如型腔镶块,需采用高精度加工设备,如五轴联动加工中心,实现复杂型面的精密加工。五轴联动加工中心可同时控制五个坐标轴的运动,能灵活加工出各种复杂曲面,满足高精度型腔的加工需求,其加工精度可达微米级,确保型腔的尺寸精度和表面光洁度。此外,磨削加工用于模具表面的精加工,通过高精度磨床,可将模具表面的粗糙度控制在Ra0.8以下,提升模具的耐磨性和脱模性能;钻孔加工则用于加工冷却通道、顶***等,需保证孔的位置精度和垂直度,为后续的冷却系统和顶出系统安装奠定基础。大型压铸模具(如汽车结构件模具)的制造周期长、成本高,需平衡效率与质量。广东自动压铸模具
模具的热平衡设计是保证长时间连续生产中铸件质量稳定的关键因素。宁波铝合金压铸模具技术指导
浇注系统是连接压铸机与模具的关键环节,由浇口套、分流锥、内浇口等部件组成,其重心作用是将熔融铝合金液平稳、高速地注入型腔。浇口套的设计需与压铸机的压室精细匹配,确保铝合金液无泄漏地传递压力;分流锥则负责将铝合金液均匀分散,避免高速注入时产生涡流,减少气孔、夹渣等缺陷;内浇口的尺寸与位置设计尤为关键,需根据压铸件的形状、壁厚和结构特点,精确计算内浇口的截面积和流速,确保铝合金液在高压下充分填充型腔,同时避免因流速过快导致的飞边、毛刺,或因流速过慢导致的填充不足。宁波铝合金压铸模具技术指导