商机详情 -
陕西精油提取生产线设备哪家好
目前,工业精油提取主要依托水蒸气蒸馏、溶剂萃取和超临界CO₂萃取三大技术,每种技术对应着截然不同的设备体系,其重心差异在于分离原理与适用场景。水蒸气蒸馏技术是历史较悠久、应用较普遍的工艺,约占全球精油产量的90%。其原理是利用水蒸气穿透植物组织,使挥发性精油随水蒸气一同蒸发,再经冷凝、油水分离获得产品。这种方法设备成本相对较低,工艺成熟,适用于玫瑰、薰衣草、薄荷等挥发性较强、耐高温的植物。生产线的重心任务是构建稳定的蒸汽循环与冷凝系统,确保精油在高温下不被破坏,同时实现大规模连续化处理。微波辅助提取利用介电加热原理,适合热不稳定成分的快速提取。陕西精油提取生产线设备哪家好
提取生产线设备
再制奶酪是以天然奶酪为原料,经粉碎、加热、乳化、成型等工艺制成的奶酪产品,具有保质期长、风味稳定、应用普遍的特点,**产品有芝士片、奶酪棒等,其生产线重心在于原料处理、乳化均质与成型包装,设备配置突出高效连续与精细控制。原料处理环节,再制奶酪以天然奶酪为原料,需配备奶酪粉碎机,将天然奶酪粉碎成细小颗粒,便于后续加热融化;同时配备加热融化设备,通过蒸汽加热或电加热,将粉碎后的奶酪融化成液态,为乳化做准备。重庆精油提取生产线设备厂家采用六轴机械臂配合视觉识别系统,实现成品箱的自动抓取、堆码与入库,码垛效率提升3倍,人力成本降低60%。
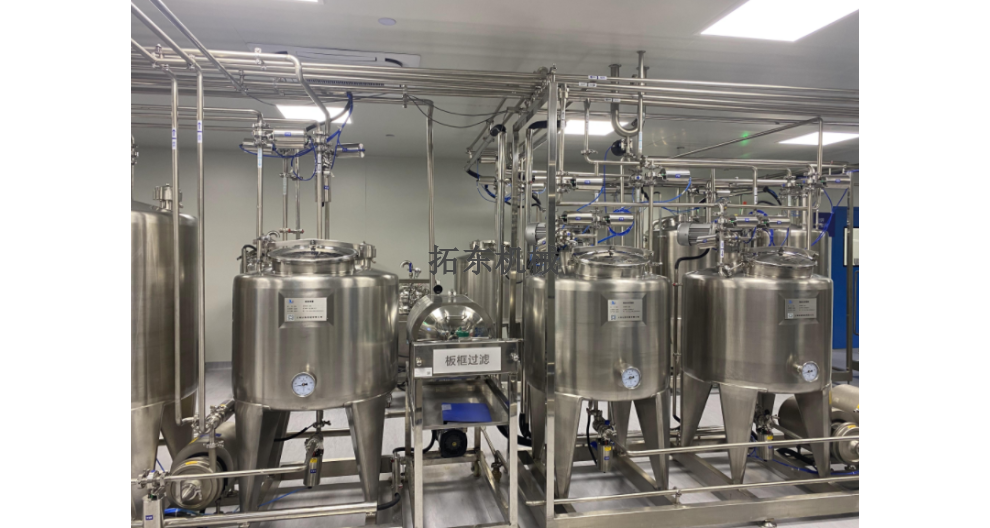
在环保与可持续发展成为全球共识的背景下,精油提取生产线设备的绿色化升级,推动精油产业实现可持续发展。通过节能降耗、溶剂回收、废弃物资源化利用等技术,生产线大幅降低了生产过程中的能源消耗与污染物排放,实现经济效益与环境效益的双赢。同时,生产线设备对原料的高效利用,减少了资源浪费。例如,蒸馏后的残渣可用于提取其他有效成分或作为有机肥料,实现原料的全值化利用,构建循环经济产业链,推动精油产业向绿色、低碳、可持续方向发展。
精油的品质稳定性是企业的重心竞争力,生产线设备通过精细化控制与标准化管理,保障每一批次产品的品质一致。精细化控制体现在对工艺参数的更好把控。现代的生产线配备高精度传感器与执行机构,温度控制精度可达±0.5℃,压力控制精度可达±0.1MPa,确保提取过程稳定可控。例如,分子蒸馏设备通过精细控制真空度与加热温度,实现精油与杂质的精细分离,保证产品纯度稳定。标准化管理则依托数字化追溯系统,实现生产过程的全程可追溯。生产线自动记录每一批次原料的来源、生产时间、工艺参数、检验结果等信息,形成完整的生产档案。一旦产品出现质量问题,可快速追溯到生产环节,精细定位问题根源,同时为工艺优化提供数据支撑,推动生产标准化水平不断提升。冷凝回收装置通过多级冷凝(温度≤-20℃)回收蒸馏过程中逸出的芳香物质,回收率≥85%,减少原料浪费。

溶剂萃取生产线的布局更注重安全性与环保性,重心流程为:原料预处理→萃取→固液分离→浓缩→脱溶剂→纯化→成品。预处理后的原料送入密闭萃取罐,加入有机溶剂进行搅拌萃取,萃取完成后,混合液经固液分离设备分离出残渣与萃取液。萃取液进入浓缩蒸发器,在减压条件下蒸发溶剂,得到粗油。粗油经脱溶剂塔彻底去除残留溶剂后,进入纯化环节,经过滤、分子蒸馏等设备提纯,终得到成品精油。分离出的残渣经脱溶剂处理后,可作为饲料或肥料回收利用,蒸发的溶剂经冷凝回收后循环使用。该布局采用全密闭设计,避免溶剂泄漏,配备防爆与通风系统,保障生产安全。同时,溶剂回收系统与废气处理系统贯穿全程,实现溶剂零排放、废气达标排放,满足严格的环保要求。产线设计时需考虑批次间的一致性,关键参数应实现自动化控制。西藏色素提取生产线设备多少钱
喷雾干燥塔是将浓缩液转化为粉末的关键设备,进风温度通常控制在160~180℃。陕西精油提取生产线设备哪家好
压榨完成后,奶酪坯体被切割成固定形状,为后续盐渍做准备。盐渍是风味沉淀与安全保障的双重环节,通过盐渍不*能赋予奶酪咸味,提升风味层次,还能抑制杂菌生长,防止奶酪在熟化过程中变质,同时调节奶酪的水分活性,延长保质期。生产线常用的盐渍方式包括干盐渍、湿盐渍与盐水浸泡,干盐渍是将盐均匀撒在奶酪表面,通过渗透作用进入内部;湿盐渍是将盐溶于水形成盐水,对奶酪进行浸泡或喷淋;盐水浸泡则是将奶酪完全浸入盐水中,实现均匀盐渍。盐渍的时间、盐水浓度需根据奶酪品类精细控制,硬质奶酪盐渍时间较长,盐水浓度较高,软质奶酪则盐渍时间较短,浓度较低,确保盐渍效果与风味平衡。陕西精油提取生产线设备哪家好