商机详情 -
陕西胶原蛋白提取生产线设备销售
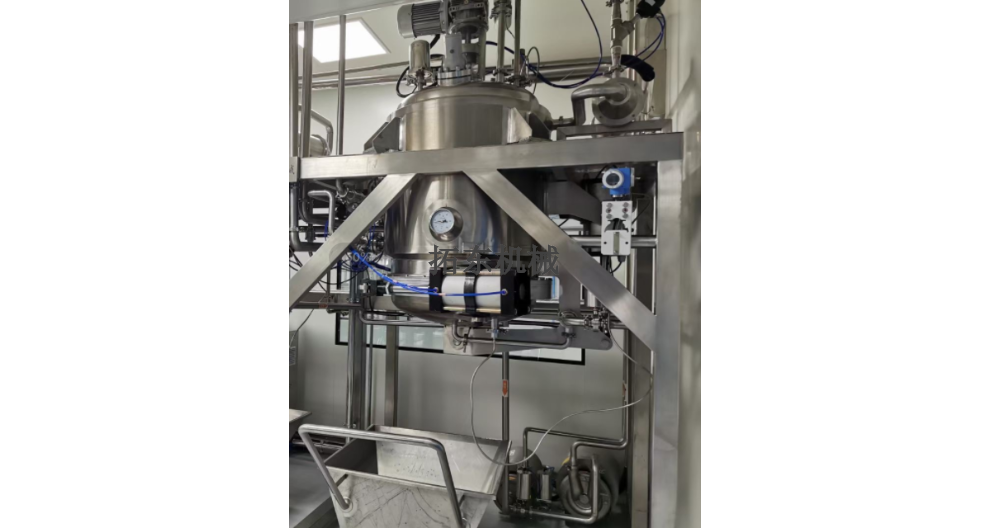
低温提取生产线设备凭借其独特的技术优势,在食品、医药、化妆品、环保等众多领域展现出巨大应用潜力,为各行业产品品质提升、创新发展提供了有力支撑。随着科技的不断进步,低温提取技术将持续革新,设备的自动化、智能化、高效化、节能化水平将进一步提高,以满足日益增长的市场需求与更严格的质量标准。同时,针对不同行业、不同物料的个性化定制设备也将成为发展趋势,为各领域生产带来更多便利与效益。未来,低温提取生产线设备有望在更多新兴领域拓展应用,推动产业升级,为可持续发展贡献力量。集成冷凝水回收模块,水资源循环利用率达90%,降低生产成本。陕西胶原蛋白提取生产线设备销售
提取生产线设备
智能决策是智能化的重心,借助大数据与人工智能算法,对采集的生产数据进行分析,建立发酵、凝乳、熟化等环节的工艺模型,实现对工艺参数的自动优化。例如,通过分析发酵过程中的温度、pH变化数据,人工智能算法可自动调整发酵罐的温控参数,确保发酵进程始终处于比较好状态;通过监测凝乳的硬度与切割后的颗粒状态,自动调整凝乳酶添加量与切割参数,保障凝乳质量稳定。同时,智能系统还能实现故障预警与自诊断,当设备出现异常时,自动识别故障原因并给出解决方案,减少停机时间,提升生产效率。柔性生产是智能化的重要体现,随着消费需求的多元化,小批量、多品类的奶酪生产需求日益增长,智能化生产线可通过参数调整快速切换生产品类,无需更换大量设备,实现一条生产线兼容多种奶酪品类的生产。例如,通过调整发酵菌种、凝乳酶添加量、压榨压力与熟化环境参数,即可在同一生产线上生产硬质奶酪、软质奶酪、半硬质奶酪等不同品类,满足市场多样化需求,提升生产线的适应性与竞争力。陕西胶原蛋白提取生产线设备销售乙醇回收塔采用精馏工艺,回收浓度可达90%以上。
标准化处理则是根据目标奶酪的品类需求,精细调整原奶的蛋白与脂肪比例,例如生产硬质奶酪需提高蛋白含量,生产软质奶酪则需调整脂肪比例,通过添加脱脂乳或稀奶油,确保原奶成分稳定,保障不同批次奶酪的质地一致性。均质处理通过高压均质机,将原奶中的脂肪球破碎成均匀细小的颗粒,防止脂肪上浮分层,使原奶成分分布更均匀,不*提升了奶酪的质地细腻度,还能增强凝乳的稳定性,避免发酵过程中出现结构松散的问题。杀菌处理则通过巴氏杀菌或高温瞬时杀菌,杀灭原奶中的有害微生物,同时保留乳中的活性酶与营养成分,为后续接种发酵菌种创造纯净的生长环境,避免杂菌干扰发酵进程,保障发酵的稳定性与安全性。
生产线通过智能熟化车间,精细控制温度、湿度、通风条件,确保熟化过程稳定可控,避免环境波动影响风味形成。熟化过程中,还需进行定期翻动、清洁与监测,确保奶酪各部位熟化均匀,及时清理表面杂菌,同时通过感官检测与理化检测,监测奶酪的pH值、水分、风味物质含量,判断熟化程度。熟化完成后,还需进行精制处理,包括表面修整、切割分装、包装杀菌等步骤,去除表面瑕疵,将奶酪切割成符合市场需求的规格,采用无菌包装或真空包装,保障产品在运输储存过程中的品质稳定,较终形成可进入市场的成品奶酪。多功能提取罐可实现水提、醇提、回流提取等多种工艺切换。

储存设备:采用不锈钢储罐、玻璃瓶等储存精油。不锈钢储罐具有良好耐腐蚀性,适用于大规模储存;玻璃瓶能有效阻挡光线,减少精油氧化,常用于小批量、高价值精油储存。储存设备需具备良好密封性能,控制温度(一般 10 - 25℃)与湿度(40% - 60%),确保精油质量稳定。包装设备:灌装机、贴标机等用于精油包装。灌装机根据精油粘度、包装规格等,采用常压灌装、负压灌装或活塞式灌装等方式,实现精细灌装;贴标机自动完成标签粘贴,确保产品信息清晰、规范。在化妆品用精油包装中,包装设备需符合卫生标准,保证包装过程无菌、无污染,提升产品形象与市场竞争力。植物提取生产线的工艺设计需根据目标成分的理化性质来确定提取方案。甘肃植物提取生产线设备厂家
活性炭吸附塔填充颗粒状椰壳活性炭,比表面积≥1000m²/g,可去除精油中的色素及异味物质,脱色率≥90%。陕西胶原蛋白提取生产线设备销售
在全球绿色低碳发展的大背景下,绿色化成为奶酪生产线的必然选择,通过节能技术应用、资源循环利用与清洁生产改造,实现生产线的低碳环保与可持续发展,降低生产成本的同时,履行环保责任。节能降耗是绿色化的重心目标,生产线通过采用高效节能设备与技术,降低能源消耗。例如,采用变频电机替代传统定速电机,根据生产负荷自动调整转速,减少电能消耗;采用余热回收系统,回收杀菌、发酵过程中产生的余热,用于原奶预热、车间供暖,降低热能消耗;采用高效保温设备,减少熟化车间、发酵罐的热量损失,提升能源利用效率。同时,优化生产流程,减少不必要的能源浪费,例如通过精细控制发酵时间与温度,避免过度发酵导致的能源消耗,实现能源的高效利用。陕西胶原蛋白提取生产线设备销售