商机详情 -
江西固液分离机
农药固液分离机的普遍应用,不*提升了农药使用的科学性和精确性,还对环境保护起到了积极作用。在传统的农药使用过程中,由于固体颗粒的存在,往往会导致农药的浪费和环境的污染。而农药固液分离机通过精确的分离,确保了农药的充分利用,减少了农药的流失和残留。这不*提高了农药的利用率,降低了农业生产对环境的影响,还促进了农业的可持续发展。农药固液分离机还具备节能环保的特点,其低能耗、高效率的工作方式,为农业生产带来了更多的绿色效益。因此,农药固液分离机的普及和应用,对于推动现代农业的发展具有重要意义。玻璃制造废水净化,固液分离机显神威。江西固液分离机
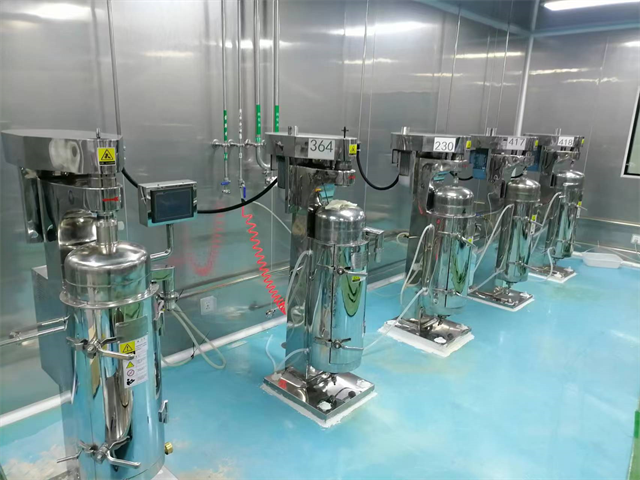
滚筒固液分离机的优势不*在于其高效的分离性能,更在于其灵活性和耐用性。针对不同行业和应用场景的需求,滚筒固液分离机可以进行定制化设计,如调整滤网材质、孔径大小以及滚筒转速等参数,以适应不同固体颗粒大小和液体粘度的分离要求。同时,采用好的材料制造的滚筒和滤网组件,使得设备在长时间运行中依然保持良好的稳定性和耐磨性,减少了维护和更换的频率,进一步降低了使用成本。因此,滚筒固液分离机以其良好的分离效果、灵活的应用范围和持久的耐用性,赢得了广大用户的青睐和信赖。香精香料固液分离机生产商固液分离机助力企业实现绿色生产。
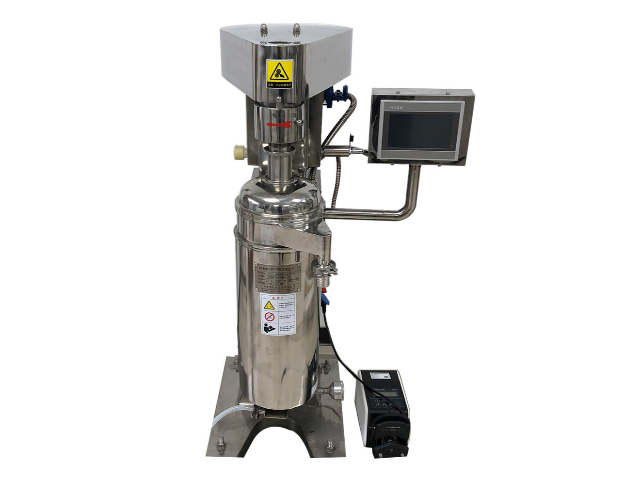
米浆脱水固液分离机在技术创新与智能化方面也不断取得突破。现代机型往往配备了先进的控制系统,能够实时监测分离效率与物料状态,自动调节工作参数以达到很好的分离效果。这不*提高了生产线的自动化水平,还降低了操作难度与人力成本。同时,针对不同类型的米浆原料,分离机还能够通过更换不同规格的滤网或调整分离参数,灵活适应生产需求,确保产品的一致性与稳定性。随着科技的进步,米浆脱水固液分离机正朝着更加高效、智能、环保的方向发展,为大米制品行业的转型升级提供了有力支撑。
口服液固液分离机是现代制药行业中不可或缺的重要设备,它在口服液的生产过程中扮演着至关重要的角色。这种分离机通过先进的离心分离技术,能够高效地将口服液中的固体颗粒与液体成分分离开来,确保口服液的纯净度和稳定性。在实际应用中,口服液固液分离机不*大幅提高了生产效率,还明显降低了人工操作的复杂性和成本。它采用自动化控制系统,能够根据口服液的具体成分和分离要求,智能调节分离参数,实现很好的分离效果。该设备的设计充分考虑了清洁和卫生要求,易于拆卸和清洗,有效避免了交叉污染的风险,确保每一批次口服液的品质都能达到行业标准。固液分离机助力我国环保设备升级。
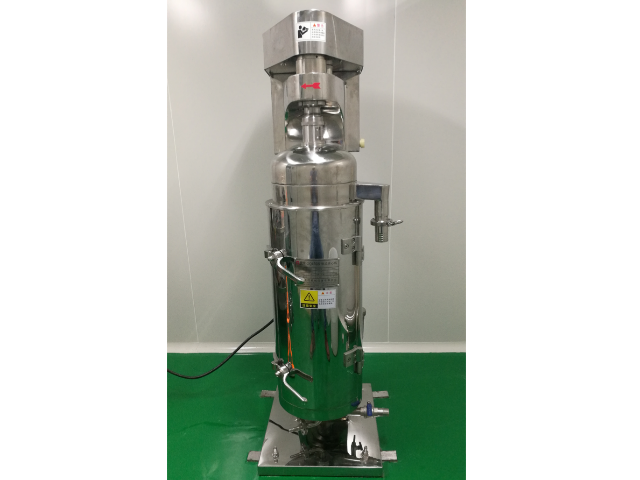
固液分离机作为一种高效的机械设备,在多个领域展现出了其不可或缺的重要性。在工业生产中,固液分离机常被用于废水处理和物料回收环节,它能够有效地将悬浮在液体中的固体颗粒分离出来,提高废水处理效率,确保排放水质达到环保标准。例如,在食品加工行业,固液分离机能够处理生产过程中产生的废水,将食物残渣等固体物质与废水进行分离,避免了堵塞管道和影响后续处理工艺的问题。同时,通过回收有价值的固体物料,企业还能实现资源的再利用,降低生产成本,提升经济效益。在化工、制药等行业中,固液分离机同样扮演着重要角色,它能帮助企业处理含有有害物质的废水,保障生产安全,减少环境污染。电镀废水处理,信赖固液分离机技术。昆明固液分离机设备
固液分离机在污水处理方面效果明显。江西固液分离机
随着水体富营养化问题的日益严峻,藻类采收固液分离机的应用前景愈发广阔。它不*在水华治理中发挥着重要作用,有效减轻了水体生态系统的压力,还促进了绿色能源产业的发展。通过该设备的处理,大量收集的藻类可以转化为生物柴油、生物肥料等高附加值产品,实现了资源的循环利用。同时,该设备的使用还明显降低了人工打捞的成本和风险,提高了工作效率。针对不同类型的藻类以及不同的水质条件,藻类采收固液分离机还能够进行定制化设计,以满足用户的多样化需求。随着技术的不断进步,这一设备将在未来环境保护和资源利用领域发挥更加重要的作用。江西固液分离机