商机详情 -
疫苗固液分离机生产
工业用固液分离机设备在现代工业生产和环境处理领域中扮演着至关重要的角色。这些设备通过高效分离固体和液体混合物,极大地提高了生产效率和产品质量。无论是食品加工、化工制药,还是污水处理、矿产提取,固液分离机都是不可或缺的一环。它们采用先进的分离技术,如离心分离、过滤分离或压滤分离,确保固体颗粒和液体介质得到有效分离。在实际应用中,这些设备不*降低了生产成本,还明显减少了环境污染,符合可持续发展的理念。例如,在食品加工行业,固液分离机能够精确分离出食品中的杂质和多余水分,提升食品的纯净度和口感。随着技术的不断进步,新型固液分离机在智能化、自动化方面也取得了明显进展,进一步提高了设备的操作便捷性和运行稳定性。固液分离机提升废水处理自动化水平。疫苗固液分离机生产
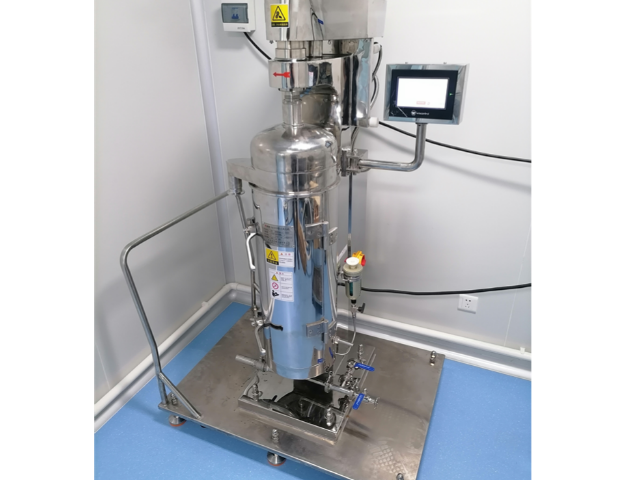
工业固液分离机在现代工业生产中扮演着至关重要的角色。这种设备通过先进的分离技术,能够将固体颗粒与液体有效分离,普遍应用于化工、制药、食品加工及环保等多个领域。在化工行业中,工业固液分离机能够处理含有大量固体杂质的化学反应液,确保后续工艺的顺利进行和产品质量的稳定。制药过程中,对于含有药物结晶或固体残留物的液体,固液分离机能够提供精确的分离效果,避免杂质对产品纯度的影响。而在食品加工领域,无论是果汁生产中的果肉分离,还是奶制品加工中的乳清分离,工业固液分离机都能高效完成,提高生产效率和产品质量。环保行业中,处理工业废水时,固液分离机作为预处理设备,能够有效减少悬浮物含量,为后续的生物处理或物理化学处理减轻负担,对于实现水资源的循环利用和环境保护具有重要意义。疫苗固液分离机生产引进新型固液分离机,提升生产效率。
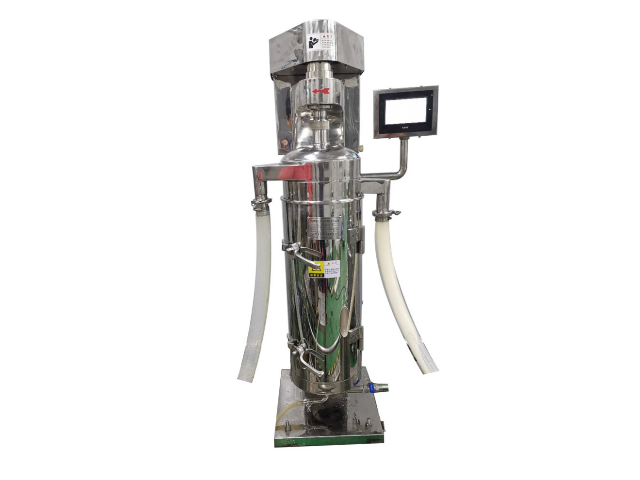
醇沉固液分离机的工作原理和应用范围使其成为制药流程中不可或缺的一部分。在中药提取过程中,醇沉步骤用于去除药液中的杂质和多余成分,以获得更为纯净的有效成分。此时,醇沉固液分离机凭借其高效的分离能力和精确的调节机制,能够确保药液在醇沉后的固液分离效果达到很好的。同时,该设备还普遍应用于生物发酵产物的提取和纯化,以及化工溶液的澄清和过滤。无论是处理高黏度的液体,还是含有大量固体颗粒的悬浮液,醇沉固液分离机都能提供稳定的分离效果,确保产品质量的一致性和稳定性。因此,它在提高生产效率、降低生产成本以及提升产品质量方面发挥着至关重要的作用。
固液分离机在食品加工领域的应用普遍,其重要性不容忽视。对于果蔬加工行业来说,固液分离机是实现果汁和果渣有效分离的关键设备,确保了果汁的清澈度和口感。在乳制品生产中,它则用于分离牛奶中的脂肪和蛋白质,为生产高质量乳制品奠定基础。在酿造业,固液分离机被普遍应用于酒糟和酒液的分离,提高了酒液的纯净度和风味。值得一提的是,固液分离机还具备易于清洁和维护的特点,符合现代食品加工对卫生和安全的严格要求。通过不断优化和创新,固液分离机将继续为食品加工行业带来更多高效、环保的解决方案。固液分离机维护简单,运行稳定可靠。
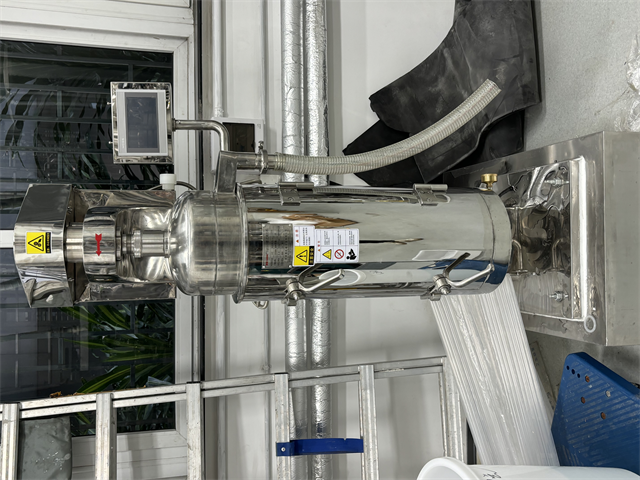
葡萄酒澄清固液分离机的应用,不*提高了葡萄酒的品质,还带来了环保和经济效益。在葡萄酒生产过程中,使用固液分离机可以有效减少废弃物的产生,降低对环境的影响。传统的澄清方法可能需要使用硅藻土和纤维素滤料层进行过滤,但这种方法会产生大量的块状固体污染物,带来环境问题。而固液分离机则能够大幅减少这种污染物的产生,其处理过的废弃物量相对较少,且易于处理和处置。固液分离机还能提高生产效率,节省人工成本。通过自动化操作,设备能够连续不断地进行固液分离,减少了人工干预的需要,提高了生产线的整体效率。这种高效、环保、经济的生产方式,使得葡萄酒生产企业能够更好地满足市场需求,提升竞争力。使用固液分离机,降低生产成本。疫苗固液分离机生产
医药废水预处理,固液分离机作用大。疫苗固液分离机生产
切削油和研磨油在金属加工过程中起着至关重要的作用,它们能有效降低摩擦、冷却工具和工件,并帮助去除金属碎屑。然而,随着使用时间的增长,这些油液中会混入大量的固体杂质,如金属粉末、砂粒和磨屑,这不*会降低油品的性能,还会对加工设备和产品质量造成不良影响。因此,切削油研磨油净化固液分离机的应用显得尤为重要。这种设备通过先进的过滤和分离技术,能够高效地将油液中的固体杂质去除,恢复油品的清洁度和性能,从而延长切削油和研磨油的使用寿命,减少更换频率和成本。同时,净化后的油液还能提高加工精度和表面质量,为企业的生产效率和产品质量提供有力保障。疫苗固液分离机生产