商机详情 -
浓缩液固液分离机经销商
固液分离机械设备在工业生产中扮演着至关重要的角色,它们通过物理或机械的方式,将液体中的固体颗粒有效分离,确保生产流程的顺畅和产品质量的稳定。这类设备种类繁多,如离心机、过滤机、压滤机及沉降池等,每种设备都有其特定的应用场景和优势。例如,离心机利用高速旋转产生的离心力,将悬浮于液体中的细小颗粒迅速分离,适用于处理高浓度、高粘度的物料。而过滤机则通过滤布、滤网等介质,截留液体中的固体杂质,适用于对液体澄清度有较高要求的场合。固液分离不*提高了资源利用率,减少了环境污染,还为企业节省了处理成本,是现代工业生产不可或缺的一环。固液分离机实现废水资源化利用。浓缩液固液分离机经销商
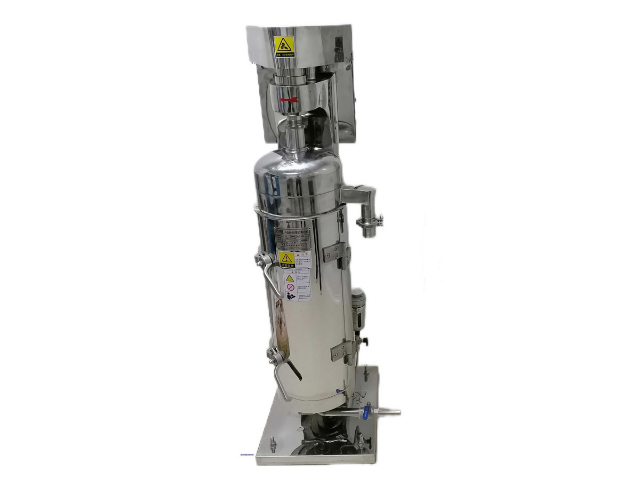
小型固液分离机的技术进步和应用范围的拓展,正逐步改变着我们的生产生活方式。随着科技的不断进步,这种设备的功能和性能也在不断提升。新型的小型固液分离机采用了更先进的分离技术和材料,能够处理更为复杂的固液混合物,分离效率提高。同时,智能化和自动化技术的应用,使得设备的操作更加简便,维护成本也降低。在环境保护领域,小型固液分离机成为治理水体污染的重要工具,它能够有效去除水中的悬浮物、有机物等污染物,改善水质。在城市污水处理、河道治理等方面,小型固液分离机也展现出了巨大的应用潜力。通过不断创新和升级,小型固液分离机正逐步成为推动绿色发展和生态文明建设的重要力量。浓缩液固液分离机经销商固液分离机处理能力强,满足大批量需求。
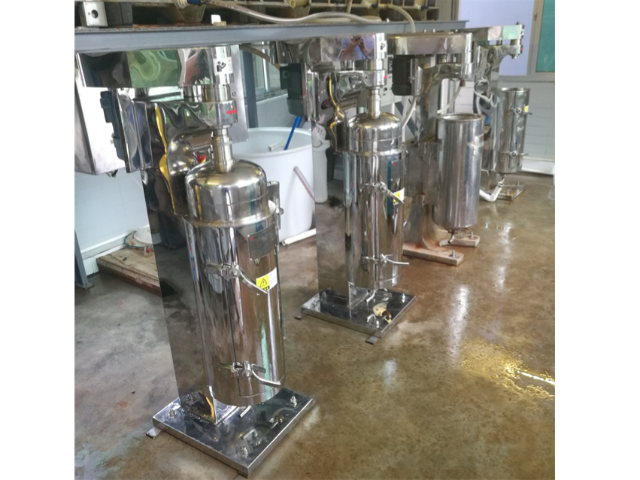
固液分离机作为一种高效的机械设备,在多个领域展现出了其不可或缺的重要性。在工业生产中,固液分离机常被用于废水处理和物料回收环节,它能够有效地将悬浮在液体中的固体颗粒分离出来,提高废水处理效率,确保排放水质达到环保标准。例如,在食品加工行业,固液分离机能够处理生产过程中产生的废水,将食物残渣等固体物质与废水进行分离,避免了堵塞管道和影响后续处理工艺的问题。同时,通过回收有价值的固体物料,企业还能实现资源的再利用,降低生产成本,提升经济效益。在化工、制药等行业中,固液分离机同样扮演着重要角色,它能帮助企业处理含有有害物质的废水,保障生产安全,减少环境污染。
化工固液分离机在现代化学工业中扮演着至关重要的角色。这种设备的主要功能是将液体与固体颗粒有效分离,确保化工产品的纯度和质量。在生产过程中,原料往往含有各种杂质和固体颗粒,这些杂质如果不经过处理,会严重影响产品的性能和品质。化工固液分离机通过其精密的过滤系统和高效的分离技术,可以将这些杂质有效去除,同时保证液体的纯净度和流动性。该设备还具备操作简便、维护方便的特点,提升了化工生产的效率和自动化水平。无论是在制药、染料、食品加工还是其他化工领域,化工固液分离机都以其出色的性能和普遍的应用范围,成为化工生产中不可或缺的重要设备。固液分离机一体化,节省安装空间。
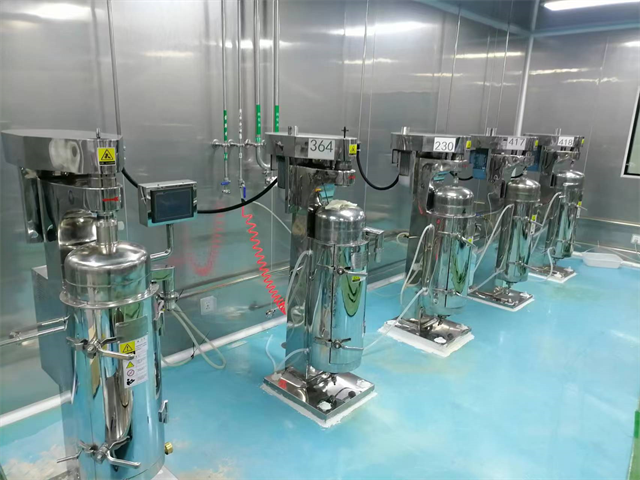
固液分离机不*提高了工业生产的效率,还在环保领域发挥了重要作用。在污水处理领域,固液分离机能够有效去除水中的悬浮物、有机物和重金属等污染物,改善水质,减少对环境的污染。同时,在农业领域,固液分离机也被普遍应用于畜禽粪便的处理,通过分离出的固体部分可以作为有机肥料使用,而液体部分则可以经过进一步处理达到排放标准或用于灌溉,实现了资源的循环利用。随着国家对环保要求的不断提高,固液分离机的市场需求也在持续增长,推动了相关技术的不断创新和发展。固液分离机在矿业行业中发挥重要作用。浓缩液固液分离机经销商
固液分离机助力环保,减少污水排放。浓缩液固液分离机经销商
在制药和食品行业,合成粉体固液分离机的应用更是不可或缺。由于这些行业对产品的安全性和卫生标准有着较高的要求,固液分离机不*需要具备高效的分离能力,还需要在材料选择、结构设计以及清洁维护等方面符合严格的卫生标准。通过精确控制分离过程,该设备能够去除产品中的杂质和多余液体,确保产品的纯净度和稳定性。同时,其紧凑的结构和高效的性能也降低了能耗和生产成本,提升了企业的市场竞争力。一些先进的固液分离机还具备数据记录和远程监控功能,为生产过程的追溯和质量控制提供了有力支持。浓缩液固液分离机经销商