商机详情 -
固液分离机设备厂家直销
垃圾渗透液固液分离机是环保领域中一种至关重要的设备,它专门用于处理垃圾填埋场或焚烧厂产生的复杂渗透液。这种渗透液含有大量悬浮物、有机物和重金属,若不经处理直接排放,将对环境和生态系统造成严重污染。固液分离机通过先进的机械过滤和离心分离技术,能够有效将渗透液中的固体颗粒和液体成分分离开来,从而大幅降低后续生化处理和膜处理系统的负担。这一过程中,固体废弃物得以进一步减量,而经过初步净化的液体则便于后续的深度处理,直至达到排放标准。固液分离机的应用不*提升了垃圾渗滤液的整体处理效率,还明显增强了处理工艺的可靠性和稳定性,是现代垃圾处理设施不可或缺的一部分。固液分离机助力企业实现清洁生产。固液分离机设备厂家直销
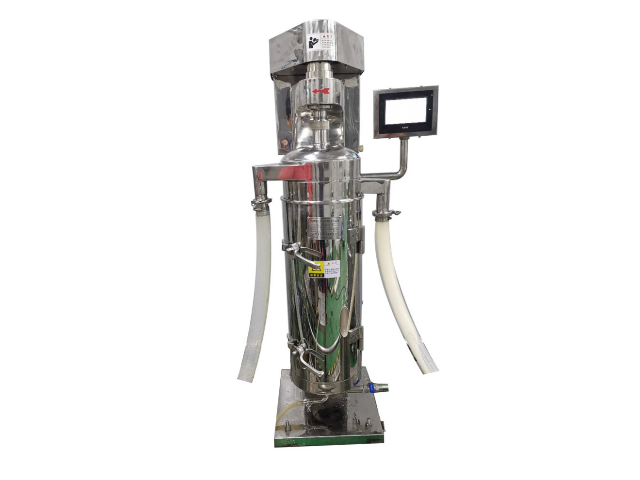
在实际应用中,固液分离机的参数还需要根据具体物料和操作条件进行调整和优化。例如,在处理含有大量固体颗粒的液体时,需要选择具有较大筛面面积和较小网孔尺寸的固液分离机,以提高分离效率和精度。同时,振次和振幅的调整也可以影响设备的分离效果。对于一些特殊的物料,如牛粪等,还需要考虑物料的膨胀分层、压力分配、气体穿孔直径等参数,以确保分离效果良好。在操作过程中,还需要注意控制设备的温度和阀门参数,以及调整分离剂的加入量和添加其他辅助添加剂的比例,以满足分离效果的良好稳定。因此,固液分离机的参数优化需要根据实际情况进行灵活调整,以确保设备的高效稳定运行。固液分离机设备厂家直销固液分离机高效节能,降低运营成本。
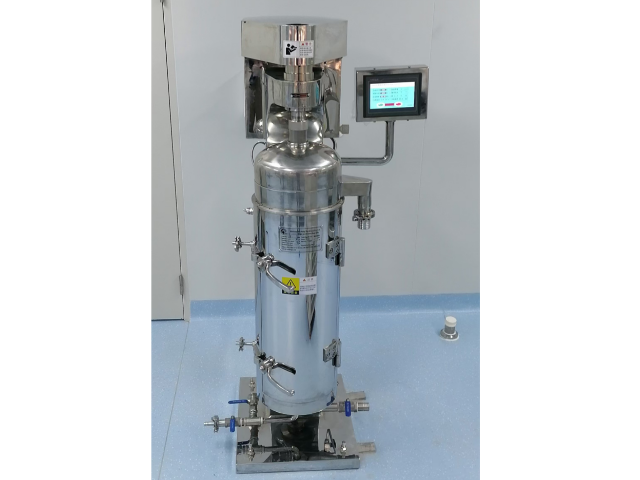
立式固液分离机在现代工业废水处理和农业废弃物处理中扮演着至关重要的角色。它以其独特的立式结构设计,有效解决了传统固液分离设备占地面积大、分离效率低的问题。立式固液分离机通过高速旋转的离心作用,将液体中的固体颗粒迅速分离出来,普遍应用于食品加工、制药、化工及环保等多个领域。在废水处理过程中,该设备能够大幅度提高水质净化效率,减少污泥量,降低后续处理成本。同时,其自动化控制系统和易于维护的设计,使得操作更加简便,减少了人工干预,提升了整体工作效率。立式固液分离机还具备耐腐蚀、耐磨损的特点,能够适应各种复杂的工作环境,确保长期稳定运行,是现代环保产业不可或缺的重要设备。
小型固液分离机在现代农业、食品加工以及环境保护等领域中扮演着至关重要的角色。这种设备以其紧凑的设计和高效的性能,成为了处理各种含固废液体的理想选择。在农业生产中,小型固液分离机被普遍应用于畜禽粪便处理,有效将粪便中的固体物质与液体分离,既减少了环境污染,又为有机肥料的生产提供了便利。它的操作简便,占地面积小,非常适合家庭农场或小型养殖场使用。在食品加工行业,小型固液分离机用于处理生产过程中的废水、废渣,不*提高了资源利用率,还降低了企业的环保成本。通过精细的固液分离,企业能够更容易地达到排放标准,实现可持续发展。小型固液分离机以其高效、便捷的特点,为多个行业带来了明显的环保效益和经济价值。啤酒厂废水处理,固液分离机不可少。
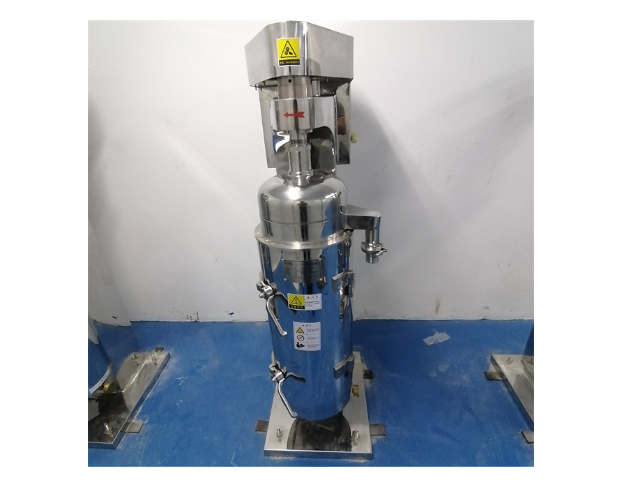
醇沉固液分离机的工作原理和应用范围使其成为制药流程中不可或缺的一部分。在中药提取过程中,醇沉步骤用于去除药液中的杂质和多余成分,以获得更为纯净的有效成分。此时,醇沉固液分离机凭借其高效的分离能力和精确的调节机制,能够确保药液在醇沉后的固液分离效果达到很好的。同时,该设备还普遍应用于生物发酵产物的提取和纯化,以及化工溶液的澄清和过滤。无论是处理高黏度的液体,还是含有大量固体颗粒的悬浮液,醇沉固液分离机都能提供稳定的分离效果,确保产品质量的一致性和稳定性。因此,它在提高生产效率、降低生产成本以及提升产品质量方面发挥着至关重要的作用。固液分离机具有良好的过滤效果。固液分离机设备厂家直销
城市污水处理,固液分离机不可或缺。固液分离机设备厂家直销
固液分离机的结构还包括转鼓、螺旋、差速系统、液位挡板、驱动系统及控制系统等复杂组件。转鼓和螺旋的协同工作是实现固液分离的关键。污泥和絮凝剂药液通过入口管道被送入转鼓内的混合腔进行混合絮凝,转子(螺旋和转鼓)的高速旋转产生强大的离心力,使得比重较大的固体颗粒沉降到转鼓内壁形成泥层。随后,利用螺旋和转鼓的相对速度差,将固相推向转鼓锥端,推出液面后,泥渣得以脱水干燥,通过排渣口排出。上清液则从转鼓的另一端排出,完成固液分离过程。整个分离过程中,差速系统、液位挡板、驱动系统及控制系统等组件共同协作,确保设备的稳定运行和高效的分离效果。固液分离机的这种结构设计不*提高了分离效率,还增强了设备的稳定性和可靠性。固液分离机设备厂家直销