商机详情 -
离心固液分离机供应公司
在工业生产中,发酵液的处理是一个至关重要的环节,而固液分离机作为这一过程中的重要设备,扮演着举足轻重的角色。发酵液分离固液分离机通过先进的机械设计和精密的过滤技术,能够有效地将发酵液中的固体颗粒与液体成分进行高效分离。这不*提高了生产效率,还确保了产品质量的稳定性。该设备通常采用耐腐蚀、耐磨损的材料制成,以适应发酵液中复杂的化学环境和高温高压的工作条件。在分离过程中,固液分离机还能够自动排除固体杂质,避免了对设备的堵塞和磨损,从而延长了设备的使用寿命。该设备还具备操作简便、维护方便的特点,极大地降低了操作人员的劳动强度,提高了整体的生产自动化水平。固液分离机推动环保产业升级,共创绿色未来。离心固液分离机供应公司
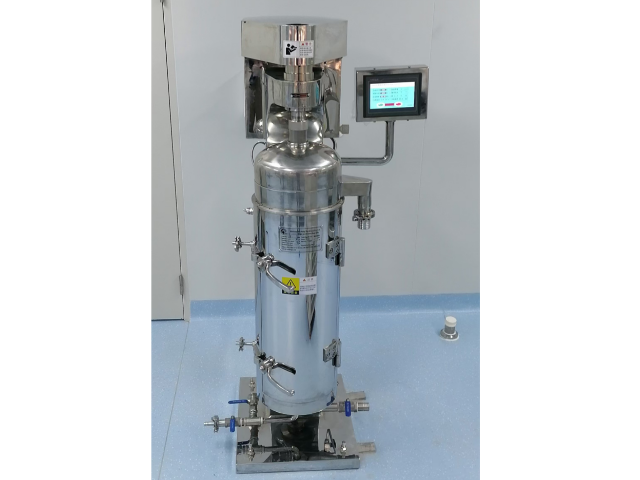
固液分离机在工业生产及环保处理领域扮演着至关重要的角色,其类型多样,各具特色。其中,离心式固液分离机凭借其高效的分离能力和普遍的适用性,成为众多行业的选择。这类设备通过高速旋转产生的离心力,使液体中的固体颗粒受到较大的向心力而被甩向设备壁面,从而实现固液的有效分离。离心式固液分离机不*适用于处理高浓度的悬浮液,还能在处理过程中保持较高的分离效率和稳定性,普遍应用于化工、制药、食品加工及废水处理等行业。其结构设计紧凑,操作简便,维护成本低,为企业的生产效率和环保达标提供了有力保障。离心固液分离机供应公司固液分离机适用于食品加工行业。
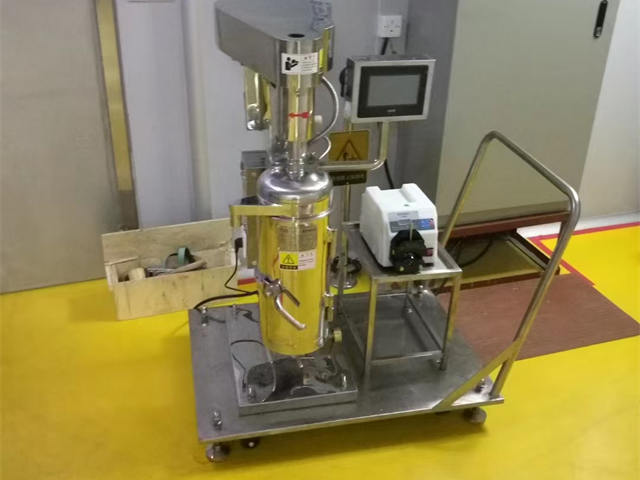
酶制剂固液分离机是现代的生物工程技术中不可或缺的关键设备之一,它普遍应用于食品加工、医药制造、环保处理等多个领域。在酶制剂的生产过程中,固液分离是一个至关重要的环节,直接影响到产品的纯度和质量。酶制剂固液分离机通过其精密的设计和高效的工作原理,能够迅速而准确地将酶制剂溶液中的固体颗粒与液体成分分离开来,不*提高了生产效率,还减少了人工操作的繁琐和误差。该设备通常采用先进的过滤技术和离心分离技术,确保分离出的酶制剂固体纯度高、含水量低,从而满足了不同行业对酶制剂品质的高标准要求。酶制剂固液分离机还具备易于清洗和维护的特点,有效延长了设备的使用寿命,降低了企业的运营成本。
淀粉固液分离机在现代淀粉加工行业中扮演着至关重要的角色。它主要用于将淀粉浆中的固体淀粉颗粒与液体(如水分、蛋白质和其他可溶性杂质)进行有效分离,是提升淀粉纯度与质量的关键设备。该机器通常采用离心分离或压力过滤的原理,通过高速旋转的筛网或精密的过滤介质,使淀粉浆液在强大的离心力或压力作用下,实现固液的高效分离。这一过程不*明显提高了淀粉的回收率,还减少了后续处理的难度和成本。淀粉固液分离机的设计往往考虑到耐用性和易维护性,采用不锈钢材质和耐腐蚀材料,确保在长时间连续作业中保持高效稳定的性能。智能化控制系统使得操作更为简便,能够根据淀粉浆液的实际状况自动调整分离参数,从而优化分离效果,满足不同淀粉产品的生产需求。冶金工业废水治理,固液分离机立功。
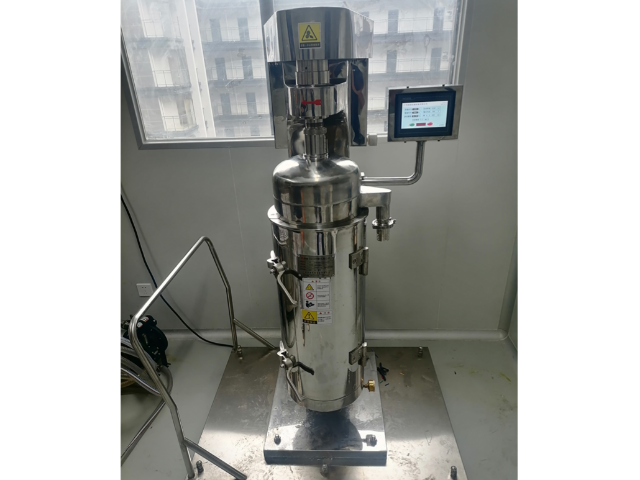
随着水体富营养化问题的日益严峻,藻类采收固液分离机的应用前景愈发广阔。它不*在水华治理中发挥着重要作用,有效减轻了水体生态系统的压力,还促进了绿色能源产业的发展。通过该设备的处理,大量收集的藻类可以转化为生物柴油、生物肥料等高附加值产品,实现了资源的循环利用。同时,该设备的使用还明显降低了人工打捞的成本和风险,提高了工作效率。针对不同类型的藻类以及不同的水质条件,藻类采收固液分离机还能够进行定制化设计,以满足用户的多样化需求。随着技术的不断进步,这一设备将在未来环境保护和资源利用领域发挥更加重要的作用。固液分离机助力企业实现清洁生产。宁波立式固液分离机
矿山废水处理,固液分离机展现实力。离心固液分离机供应公司
结晶脱水固液分离机在现代化工、制药及食品加工等多个领域中扮演着至关重要的角色。这种设备通过先进的分离技术,能够有效地将溶液中的固体结晶与液体进行高效分离。在化工生产过程中,许多化学反应会产生含有大量水分的结晶体,若不及时分离,会影响后续工序的顺利进行和产品质量的稳定性。结晶脱水固液分离机利用离心力和过滤原理,能够在短时间内将结晶体中的水分去除,同时保证结晶体的完整性和纯度,提高了生产效率。该设备还具备自动化程度高、操作简便、维护成本低等优点,是现代工业生产中不可或缺的重要工具。离心固液分离机供应公司