商机详情 -
食品加工固液分离机批发价
随着科技的进步,植物提取固液分离机也在不断迭代升级,智能化、自动化成为其发展的新趋势。新型植物提取固液分离机不*在传统分离效率上有了明显提升,更融入了先进的传感器技术和智能控制系统,实现了从进料、分离到排渣的全自动化操作。这种智能化的升级不*提高了生产线的整体效率,还降低了人工干预的风险,确保了产品质量的稳定性和一致性。同时,为了适应不同植物原料的特性,现代固液分离机还提供了多种分离模式和可调参数,使得设备能够灵活应对各种复杂的提取场景。环保节能的设计理念也在新一代植物提取固液分离机中得到了普遍应用,通过优化能源利用和减少废弃物排放,为可持续发展贡献了一份力量。固液分离机助力企业提高产品质量。食品加工固液分离机批发价
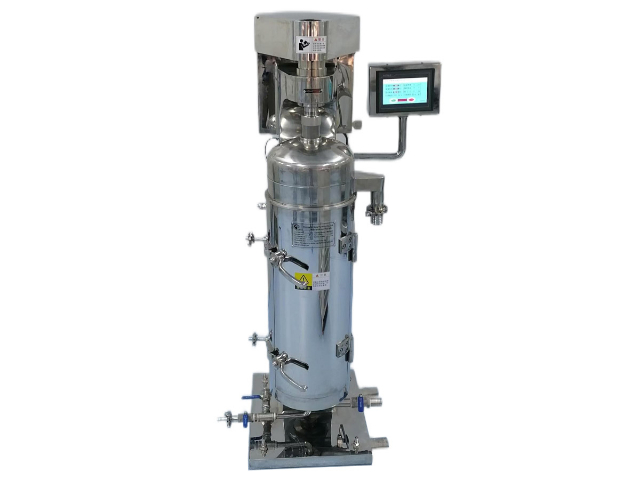
离心式固液分离机的工作原理进一步细化,可以理解为利用离心力加速溶液中不同比重成分的沉降速度。当含有固体颗粒的液体混合物进入离心机后,转筒的高速旋转会产生强大的离心力。这种离心力使得固体颗粒迅速向外甩出,并聚集在转筒的壁面附近。随着颗粒的不断聚集,它们之间以及颗粒与转筒壁之间的摩擦力会逐渐增大,这有助于进一步压实固体层。与此同时,液体则受到向心力的作用,流回转筒的内侧,形成相对清澈的液体层。这种固液分离的过程不*高效,而且能够处理含有微细颗粒的液体,使得出水水质得到明显提升。离心式固液分离机的高效性能和普遍适用性,使其在环保领域发挥着重要作用,为工业企业和城市环保建设做出了积极贡献。食品加工固液分离机批发价陶瓷厂废水处理,依赖固液分离机技术。
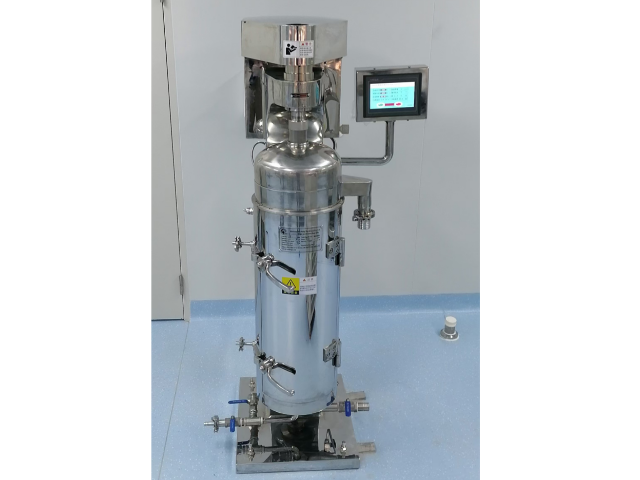
随着技术的不断进步,工业固液分离机的性能也在不断提升。现代固液分离机采用了先进的材料和制造工艺,具有更高的耐磨性和耐腐蚀性,能够适应更加恶劣的工作环境。同时,智能化的控制系统使得操作更加简便,能够实时监测分离效果和设备状态,及时调整工作参数,确保设备的稳定运行。一些新型的固液分离机还融入了节能环保的设计理念,通过优化能耗和减少废弃物排放,降低了生产成本,符合可持续发展的要求。在未来,随着工业4.0和智能制造的推进,工业固液分离机将更加智能化和自动化,为工业生产提供更加高效、环保的解决方案,推动相关行业的持续健康发展。
工业用固液分离机设备的发展和应用,为众多工业领域带来了变化。在制药行业中,固液分离机被普遍应用于药品生产过程中的杂质去除和纯化阶段,确保产品的质量和安全性。通过精确控制分离过程,这些设备能够有效去除药液中的固体残留物,如结晶体、沉淀物等,从而提升药品的纯度和药效。同时,固液分离机还具备高效的废水处理能力,在制药废水处理环节发挥着关键作用。它们能够将废水中的有害物质和悬浮物有效分离,降低废水中的污染物浓度,使其达到排放标准。这些设备还具备节能环保的特点,通过优化设计和先进的控制技术,减少了能源消耗和碳排放,为制药行业的绿色发展提供了有力支持。固液分离机广泛应用于化工、环保、食品等行业。
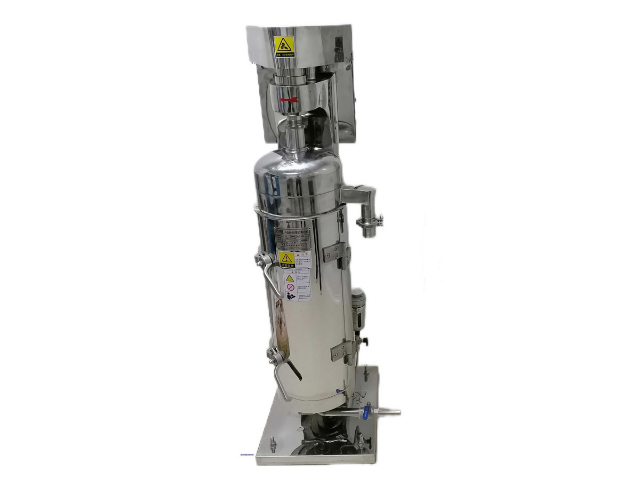
豆奶椰奶固液分离机在设计上充分考虑了易用性和耐用性,采用好的材料制造,确保了设备的长期稳定运行。其智能化的控制系统,使得操作更加简便,降低了人工操作的难度和误差。同时,该设备还具有良好的清洗和维护性能,便于日常保养和清洁,有效延长了设备的使用寿命。无论是在大型食品加工厂,还是在小型创业项目中,豆奶椰奶固液分离机都以其良好的性能和稳定的品质,赢得了普遍的认可和应用,为推动豆奶、椰奶等植物蛋白饮品行业的发展做出了重要贡献。固液分离机助力我国资源回收利用。食品加工固液分离机批发价
固液分离机助力我国环保产业发展。食品加工固液分离机批发价
菌体微生物固液分离机的工作原理通常基于物理筛分、离心分离或膜过滤等技术。在处理过程中,发酵液首先被送入分离机的进料口,然后通过特定的分离介质或旋转部件,使固体菌体与液体培养基实现有效分离。离心分离机利用高速旋转产生的离心力,将比重较大的固体颗粒甩向容器壁,从而实现固液分离。而膜过滤技术则通过不同孔径的膜材料,对液体进行精细过滤,达到分离的目的。菌体微生物固液分离机的设计往往需要考虑物料的特性、分离效率、设备的耐用性以及操作的简便性等因素。随着科技的进步,这种设备的性能不断优化,为生物技术的发展提供了有力支持。食品加工固液分离机批发价