饮料生产用水的水质稳定性,直接关系成品口感与产线连续运转能力。原水中所含的胶体颗粒、溶解性有机物及微生物,在反渗透系统长期运行中持续向膜面迁移,逐步在膜表面形成致密污染层——无机盐析出构成结垢,微生物定植构成生物膜,两者叠加后表现为产水量衰减、段间压差攀升、脱盐率波动。若系统未配置适配的清洗回路,污染物将嵌入膜孔道,加速膜元件不可逆老化,不但增加耗材更换频次,更可能因产水不达标触发整线停机。
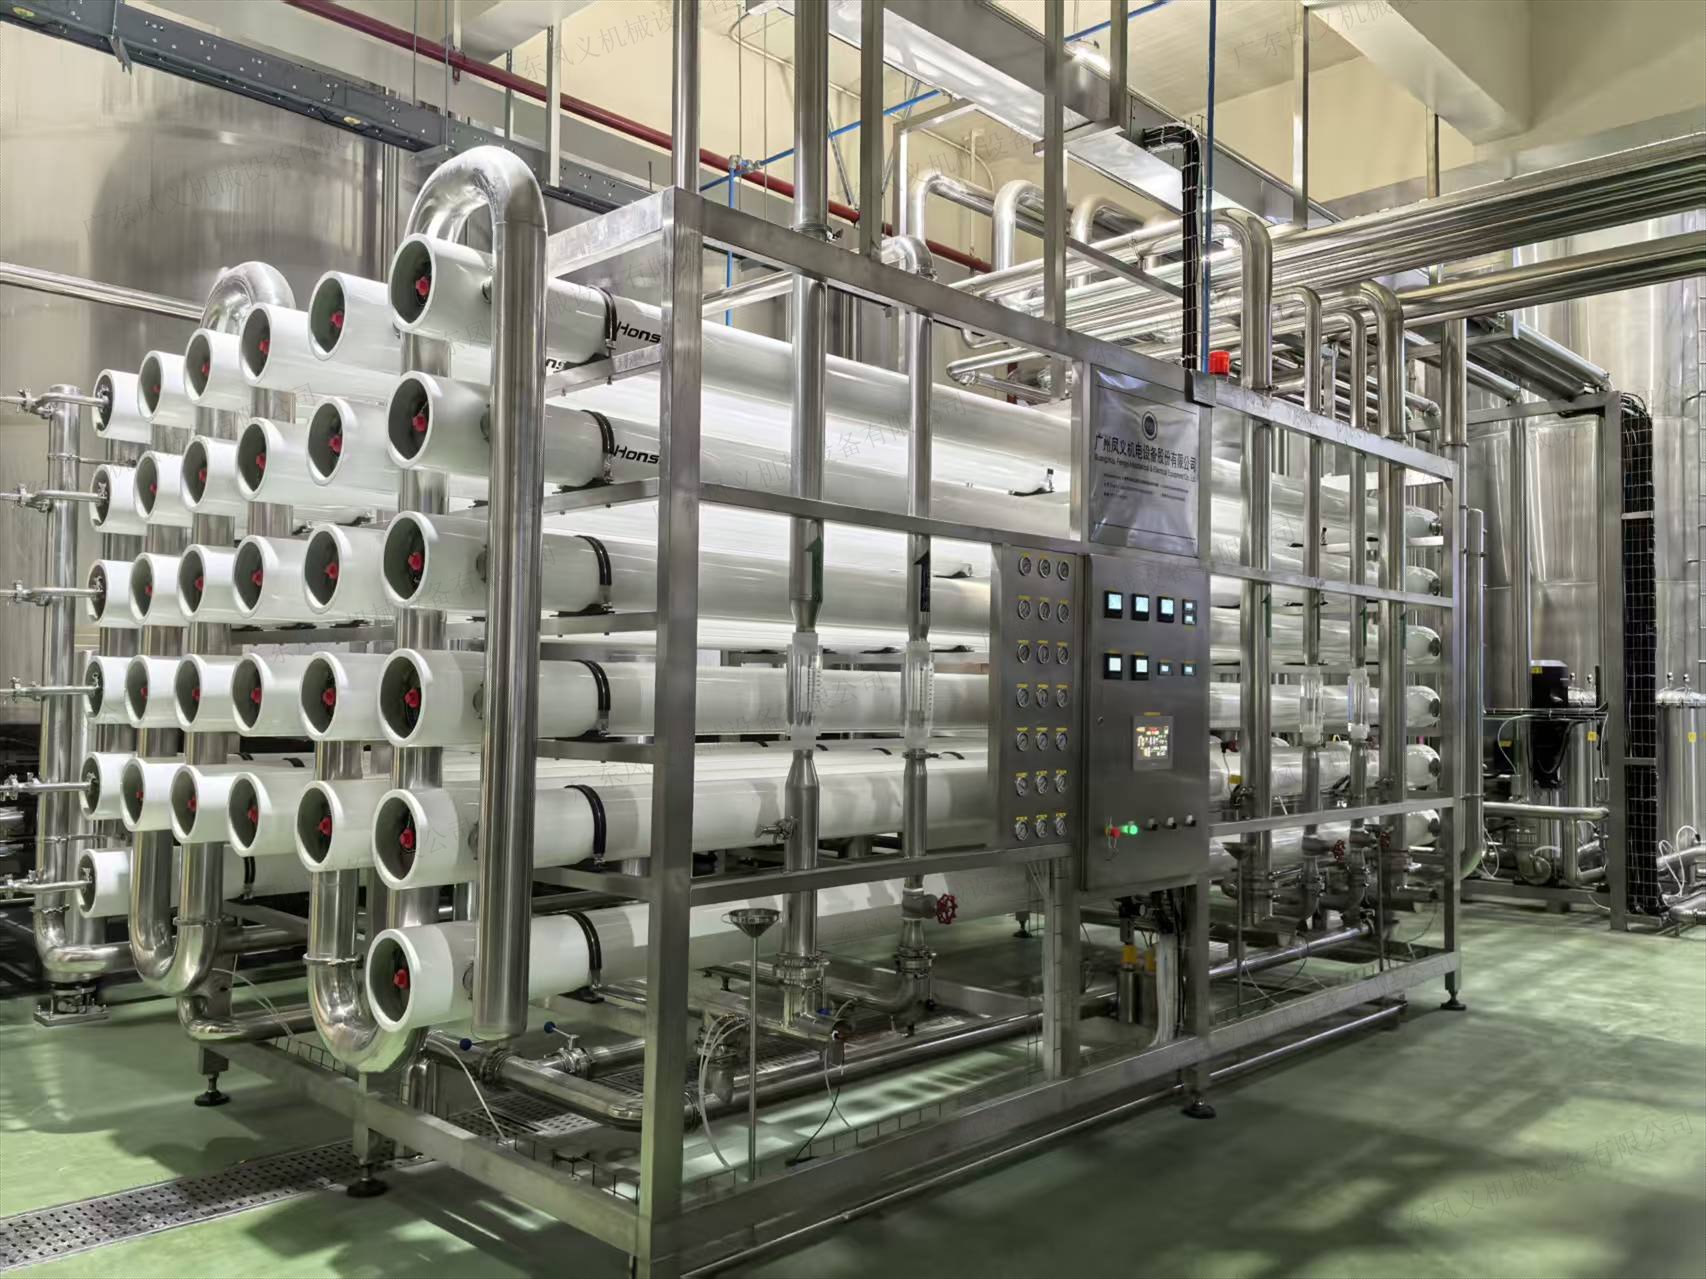
广东凤义机械设备有限公司作为水处理设备专业制造商,在成套水处理系统方案设计阶段即同步规划 CIP(Clean-In-Place,原位清洗)单元,避免后期加装清洗回路时对既有管路、电气与控制系统的被动改造。企业面向饮料及瓶装水生产企业,提供涵盖设备设计、制造、现场安装调试及长期运维指导的一体化服务。
方案设计:因水制宜,分路分治
技术工程师在方案设计阶段,首先调取客户原水全年水质检测报告,分析浊度、硬度、碱度、SDI、微生物指标的季节性波动区间,结合设计产水量与运行负荷,确定膜元件排列方式与清洗回路结构。
清洗单元主要配置包括:清洗药箱(容积按膜壳容积1.2~1.5倍取值)、循环泵、5~10μm保安过滤器及加热装置,四者共同构成完整的闭环清洗回路。清洗回路与产水主路通过气动阀门组实现逻辑互锁,当CIP程序启动时自动切断产水通路,杜绝清洗液串入成品水侧的风险。
针对三类主要污染形式,设计阶段即预设对应的清洗工艺参数。无机垢(如碳酸钙、硫酸钙等)的判定依据为二段压差上升与脱盐率下降,采用酸性清洗方案,以柠檬酸或盐酸调节pH至2~3,在30~35℃条件下循环处理。有机物与胶体污染的典型表现为产水量骤降、膜面粘滑,采用碱性清洗方案,以NaOH配合表面活性剂调节pH至11~12,同样在30~35℃条件下运行。生物污染的识别特征为系统异味与微生物指标异常,清洗时以pH 10~11的碱洗配合非氧化性杀菌剂(如DBNPA或过氧化氢)进行处理。
当复合污染发生时,依据污染主导类型确定清洗顺序:以生物或有机污染为主时执行"碱洗→冲洗→酸洗",以无机结垢为主时执行"酸洗→冲洗→碱洗"。两道工序之间必须完成中间漂洗,确保pH回落至6~8后再切换药剂,避免酸碱直接中和放热损伤膜元件。
设备制造:材质适配,仪表前置
CIP单元管路及箱体材质根据药剂环境选定,常用316L不锈钢、PE或FRP材质,确保在pH 1~13的宽范围清洗工况下不发生腐蚀穿孔。管路内壁实施电解抛光处理,表面粗糙度控制在Ra≤0.8μm,减少药剂附着与残留风险。
清洗药箱配套搅拌装置,保证药剂浓度均匀;循环泵选用耐腐蚀离心泵,扬程覆盖管路沿程阻力、膜壳压降及保安过滤器压损之和,单支压力容器清洗流量设计值取6~10 m³/h。
车间组装阶段同步完成管路水压试验,按照GB/T 19249-2017《反渗透水处理设备》要求进行1.25倍设计压力保压测试,保压30分钟无渗漏、无结构变形方判定合格。仪表配置方面,清洗回路配备在线pH计、温度传感器、压力表及液位计,实时采集清洗液酸碱度、温度与液位数据,确保清洗工况全程处于可控区间。
现场施工与调试:分步验证,闭环确认
安装团队进场后,按设计图纸完成清洗管线布设,重点核查管路坡度是否满足重力排空要求,避免盲管与积液死角。回路联动测试阶段,逐一验证气动阀门的动作逻辑、循环泵启停联锁、加热装置温控响应。
调试流程严格遵循CIP标准工序,分为五个步骤依次执行。首步为低压冲洗,以低于3 bar压力用RO产水冲洗膜系统10~15分钟,排出浓水侧松散沉积物。次步为药剂循环,先以低流量置换5~10分钟,随后提升至设计流量循环30~60分钟。第三步为静态浸泡,循环结束后关闭循环泵,药剂在膜壳内浸泡1~4小时,重度污染情况下可延长至8小时。第四步为二次循环,浸泡结束后再次循环15~30分钟,强化松动污染物的排出。末步为漂洗复位,用RO产水低压冲洗至排水pH与电导率接近进水基准值,确认无药剂残留。
调试完成后,现场技术负责人对排水管路进行检查,确认清洗废液排放顺畅,管路低点无积液残留。
交付培训:指标先行,有据可依
三项判定指标按监测优先级排列如下。产水量指标:标准化产水量下降≥10%,判定时需扣除温度修正(水温每降低1℃,产水量约下降2%~3%),对比系统初始稳定运行48小时基准值。压差指标:段间压差上升≥15%,该参数是三项指标中较易出现异常的先行信号,一段压差上升较快通常指向胶体或生物污染,二段压差上升较快则多提示结垢。透盐率指标:透盐率上升≥5%,即连续监测中脱盐率下降超过2个百分点,需排查膜元件是否受损。
三项指标中任意一项触发即应启动CIP程序;两项同时触发则执行双段分步清洗。此外,无论数据是否报警,高污染风险水源建议每3~6个月执行一次预防性清洗。
培训同时明确药剂配制规范:清洗液须以RO产水为溶剂,配液顺序为先加水后加药,严禁使用含余氯的自来水直接配制。酸碱药剂操作须穿戴耐酸手套、护目镜与防溅服,废液需中和至pH 6~9后方可排入废水处理系统。
售后跟踪:动态调整,分级应对
系统投运后,售后团队持续跟踪膜元件运行数据,依据季节水质变化协助客户调整清洗周期与药剂方案。雨季浊度升高时,建议缩短SDI检测间隔并加密低压冲洗频次;枯水期硬度上浮时,适当提升阻垢剂投加量并提前安排预防性清洗。
针对不同污染程度,区分常规在线CIP维护与重度污染深度处理两条路径。轻度污染通过在线CIP循环浸泡即可恢复;在线清洗后标准化产水量仍低于基准值85%、或连续两次CIP后通量恢复率不足80%时,判定为重度污染,需拆解膜元件进行离线深度清洗,必要时更换受损膜元件。
广东凤义机械设备有限公司将CIP清洗单元纳入整套水处理系统的原生设计,从管路布局、材质选型到工艺参数预留完整接口,使清洗能力成为系统出厂即具备的固有属性,而非后期附加的补丁。这一设计思路从源头降低了膜污染带来的停机风险,为饮料生产线工艺用水长期稳定达标提供了工程层面的保障。


 搜 索
 汽摩及配件
 礼品工艺
 运动、休闲
 土特产

 访问官网

 我要咨询