欢迎来到金站网
金站网首页
网站导航
方案设计阶段,技术团队结合车间生产工况,配置分级保护机制,设置原水缺水、高低压力、水箱液位、管路渗漏等监测点位。分级保护通常分为三个层级:初级为预警提示,当运行参数接近设定限值时,系统发出声光报警,提醒操作人员关注;中级为自动调节,系统根据参数偏离程度自动调整运行状态,如降低泵频、开启回流等;高级为保护停机,当参数超过安全限值时,系统自动切断相关设备电源并触发连锁动作,避免设备受损。系统启动时采用平缓升压控制,避免瞬间压力冲击损伤膜元件;停机环节自动启动冲洗流程,将膜表面截留的盐分冲洗排出,减缓结垢趋势。整套自控系统支持手动、自动模式切换,出现异常时同步触发报警与连锁停机动作。
设备生产阶段,保护元器件与主机集成装配,出厂前开展多场景模拟测试,验证各项保护功能响应逻辑。测试内容包括:模拟原水断供,验证缺水保护是否在规定时间内动作;模拟高压异常,验证高压保护与安全阀是否可靠;模拟水箱低液位,验证供水泵是否自动停机。测试过程中记录各保护功能的响应时间与动作结果,归档至项目技术档案,作为后期维护参照。
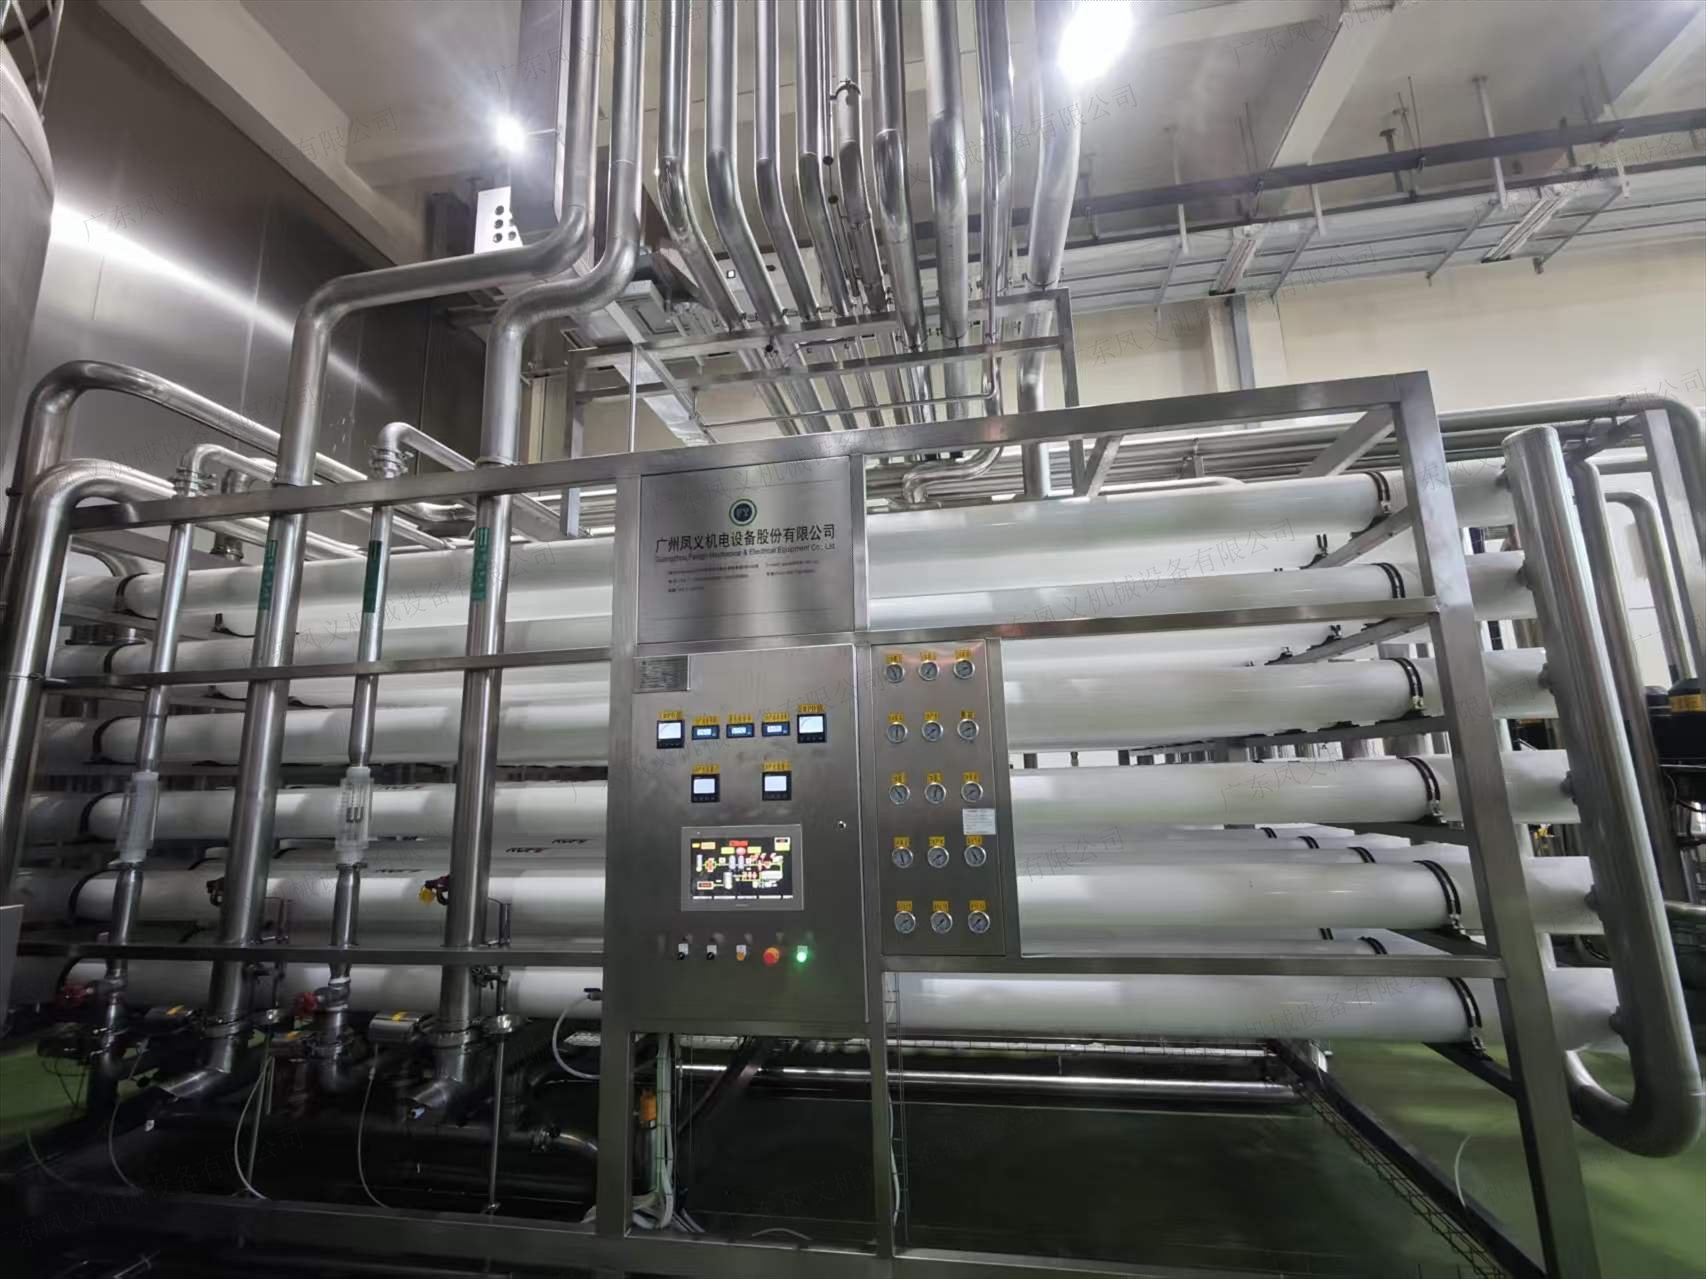
现场施工调试环节,逐一校验传感器、报警装置、连锁停机回路,确认各项保护参数匹配客户现场水源与产能条件。调试时需注意保护定值的合理性——定值过松则保护形同虚设,定值过紧则频繁误动作影响正常生产,技术人员会根据现场实际工况做适当调整。交付阶段,向运维人员讲解各类报警信号含义、应急处置流程,指导操作人员区分常规预警与紧急停机场景。培训中会说明哪些报警可以通过参数调整或简单操作恢复正常,哪些报警必须停机排查后才能复位,避免误操作造成设备损伤。
系统投运后,售后团队持续回访,协助客户根据季节水质变化微调保护参数,提供元器件校准、更换指导。例如,冬季水温较低时,膜元件通量下降,部分保护定值可能需要适当放宽;夏季水温升高时,产水电导率可能略有上升,预警阈值也需相应调整。不同厂区的水源条件、生产排班存在差异,保护方案按需定制,不采用统一固化参数。广东凤义机械设备有限公司,依托设备制造与工程实施经验,依靠多重系统保护设计,减少设备非计划停机,守护水处理系统关键组件,保障饮料生产用水稳定供给。

 搜 索
 汽摩及配件
 礼品工艺
 运动、休闲
 土特产

 访问官网

 我要咨询