欢迎来到金站网
金站网首页
网站导航
多数饮料厂、瓶装水厂在建设水处理系统时,把关注点集中在反渗透主机的脱盐性能上,却常常忽略制出合格水之后的储存与输送环节。反渗透产水在储水箱内停留、经管网输送到各个灌装与用水点位的过程中,如果储水设计不合理、供水压力波动,依然可能出现二次污染、用水点水压不稳等问题,直接影响灌装工序的连续运行。这一段从储水到用水点的环节,是整套水处理系统不可分割的部分。
广东凤义机械设备有限公司作为水处理成套设备生产厂商,在面向饮料、水厂项目的整体方案中,不只设计制水单元,同步规划纯水箱、恒压供水泵组与输配管路,实现从原水进水到车间各用水点的成套交付。在纯水箱选型上,结合客户高峰小时用水量、生产排班节奏,合理计算储水容积。储水容积的核算通常需要兼顾两个因素:一是制水系统的产水能力与灌装线峰值用水量的差值,二是水箱需要提供的缓冲时间。容积过大会造成纯水在箱内停留时间过长,增加微生物滋生的可能;容积过小则可能在用水高峰时出现供水不足,导致灌装线降速或停机。箱体内部做抛光处理,减少微生物附着条件;顶部配置空气呼吸器,隔绝外界尘埃与微生物随空气进入水箱。呼吸器通常配置除菌滤芯,过滤精度一般在0.2微米级别,能够截留空气中的细菌与颗粒物。有更高卫生要求的产线可配套相应的隔绝措施,降低二次污染概率。水箱还需设置液位传感器与制水主机联动——低液位时自动启动制水,高液位时自动停机,避免溢流或缺水。
在供水输送端,针对饮料车间多个用水点位、不同时段用水量差异较大的特点,配置恒压供水控制逻辑。恒压供水系统通常由变频器、压力传感器、泵组与控制单元组成,压力传感器安装在供水总管上,实时检测末端压力变化,变频器根据压力偏差自动调整泵组转速,使管网压力维持在设定值附近。这样在灌装线集中用水、清洗设备同时用水的工况下,不至于出现压力骤降、出水忽大忽小的情况。供水压力的稳定对灌装精度有直接影响——压力波动会导致灌装阀出料速度变化,进而影响灌装液位的一致性。管路走向顺着车间布局合理规划,减少不必要的弯头与盲管,兼顾后期清洗排空。管路应设置合理的坡度与排空阀,确保清洗后管内积水能够排尽。
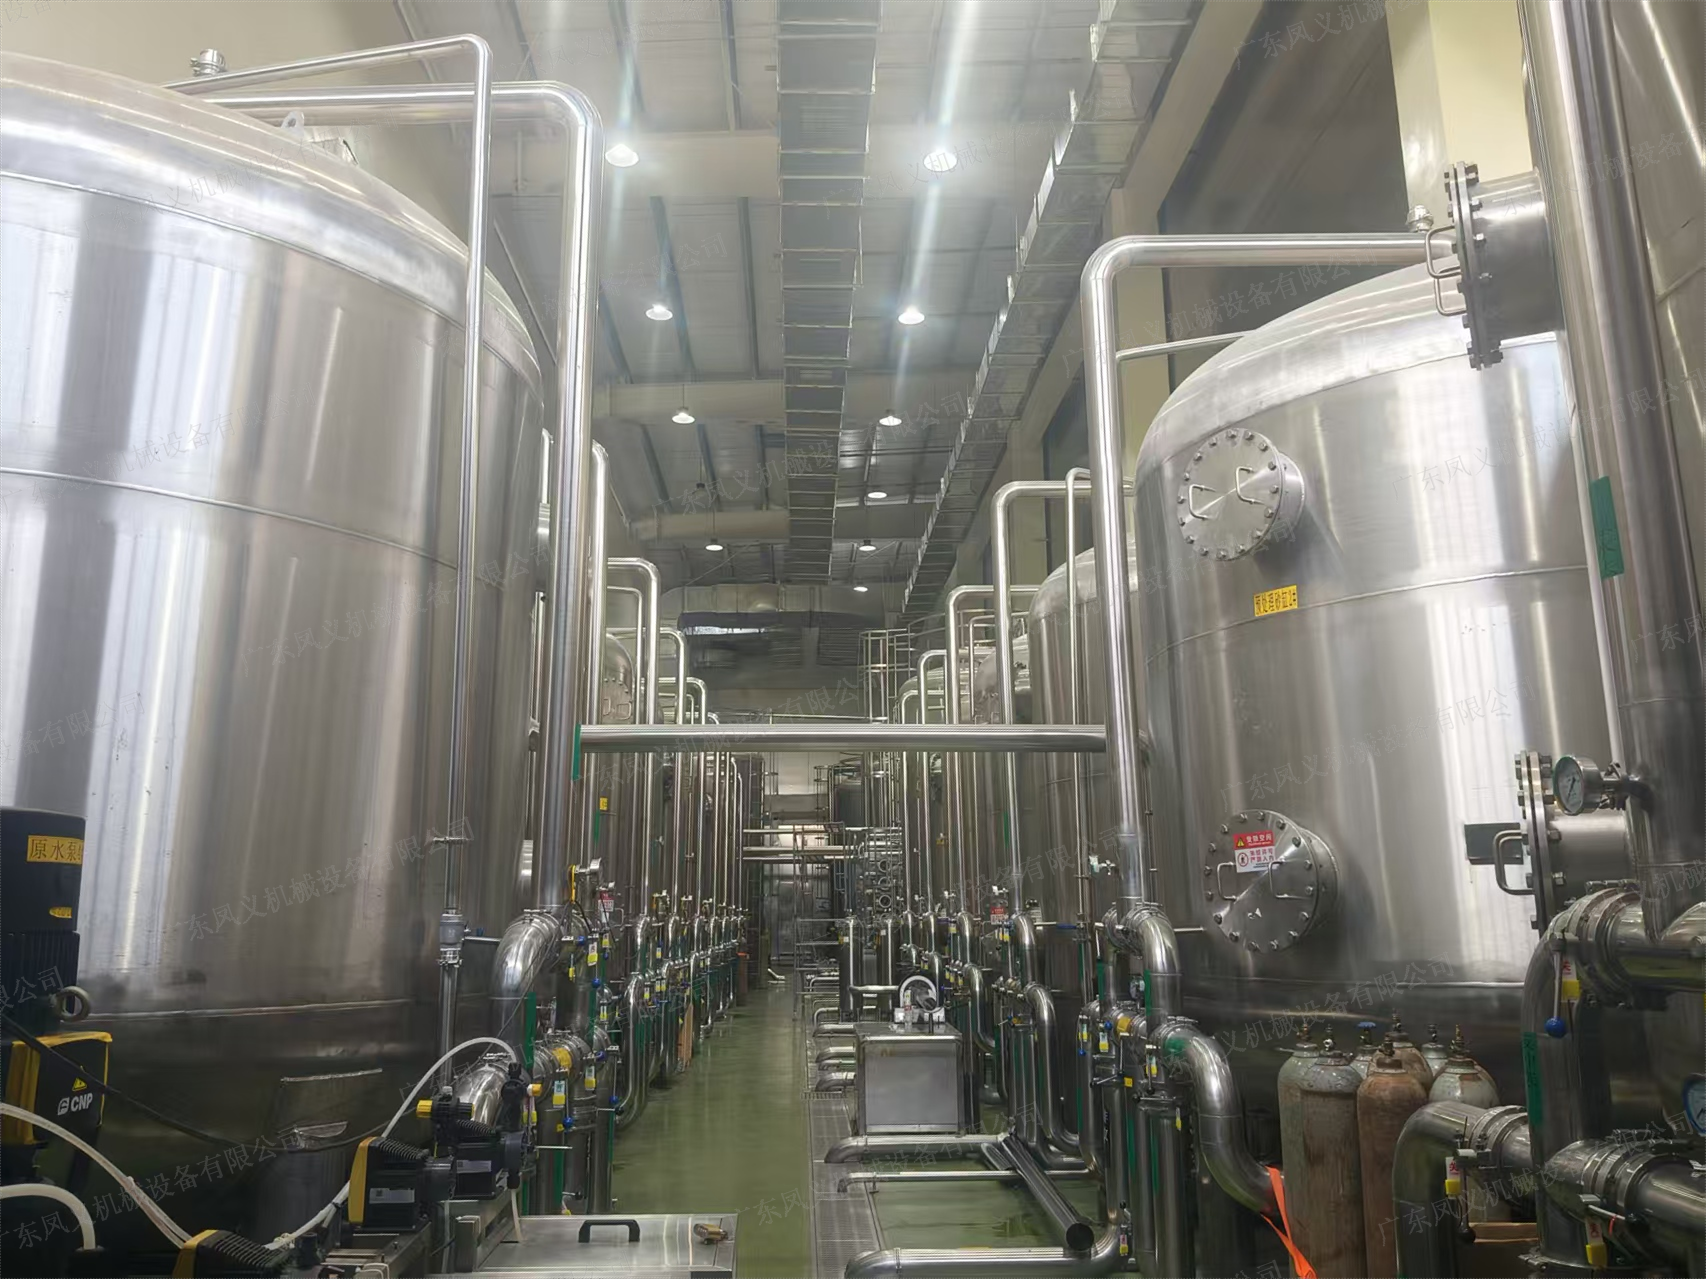
设备在工厂内完成储水与供水单元的集成预组装,出厂前联动制水主机开展整套通水测试,验证水箱液位联锁、恒压泵组切换、满水保护等功能。测试时模拟不同用水量工况,记录泵组运行频率与出口压力变化,确认恒压控制逻辑响应准确。现场安装调试阶段,逐一对接车间各用水点位,实际观测不同用水工况下的压力与流量表现,微调控制参数。调试过程中需重点关注用水量突变时泵组的响应速度,以及多泵并联运行时的切换平稳性。在交付培训环节,技术人员会向运维人员逐一说明水箱液位如何查看、呼吸器怎样检查、泵组日常保养的重点,并演示用水点取样的规范位置。
对于已投产的老水厂,如果出现灌装末端水压不稳、纯水二次污染等问题,凤义机械也可现场评估现有储水与供水环节,给出水箱改造、呼吸器加装、恒压泵组更新等针对性方案。评估内容包括:水箱材质与内壁状态是否满足卫生要求、呼吸器是否失效或缺失、泵组控制方式是否需要升级为变频恒压、管路是否存在盲管或排水不畅等。
水处理系统的价值,终究要落在每一个稳定出水的用水点上。广东凤义机械设备有限公司,以制水、储水、输水一体化的成套设计与制造能力,配合现场安装调试与长期售后技术支持,为饮料、饮用水厂提供从原水到用水点的完整水处理解决方案。

 搜 索
 汽摩及配件
 礼品工艺
 运动、休闲
 土特产

 访问官网

 我要咨询