欢迎来到金站网
金站网首页
网站导航
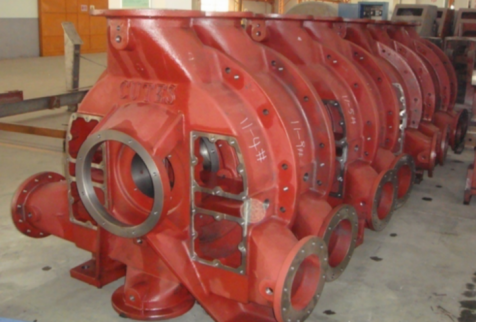
保障能源装备安全,离不开对磨煤机、真空泵浦等重型机械耐磨部件的精密加工策略。这类零件常年处在高磨损、高振动、连续运转的工况下,材料多为高铬铸铁、高锰钢或双金属复合件,加工难度高,精度一旦不达标,装配后容易引发振动、泄漏与早期失效。本文从材料、次序、参数、检测四个方面展开,并结合瑞宏机械(上海)有限公司的加工实践说明可行路径。
重型机械耐磨部件是指以抵抗磨料磨损、冲蚀磨损或金属间摩擦为主要功能的零件,典型例子包括磨煤机磨辊与磨碗衬瓦、衬板、真空泵浦泵壳与叶轮、密封环、耐磨导流件等。它们的寿命既取决于材料硬度与韧性匹配,也取决于加工后配合面的精度与表面完整性。
一、材料特性决定加工方式
不同耐磨材料的切削响应差异明显,工艺方案需要按材料区分:
• 高铬铸铁(如Cr26体系):硬度常在HRC58-62,组织中的共晶碳化物含量高,宜用CBN或陶瓷刀具,切削速度取60-120m/min;
• 高锰钢(Mn13):初始硬度不高但加工硬化倾向明显,切削时表层硬度可迅速上升,需保持刃口锋利、避免反复轻切造成硬化层;
• 双金属复合件:工作面硬、基体软,切削时存在硬度突变,宜分段设定参数,靠近硬面降低进给。
二、加工次序:先堆焊后加工与先加工后堆焊的取舍
耐磨件的工艺路线常见两种:一是毛坯堆焊后整体加工,把堆焊层直接加工到成品尺寸;二是先加工基体再局部堆焊,只对工作面做少量修整。前者型线精度更容易控制,但对刀具与设备要求更高;后者工序灵活,适用于现场修复。
选择依据是精度要求与磨损量:密封配合面、型线工作面建议采用先堆焊后加工,给精加工留出0.5-1mm余量;非配合的防护性堆焊层可以只做外形修整,减少加工量。
三、参数窗口与刀具匹配
耐磨件加工的共性问题是切削力大、温度高、刀具磨损快。参数策略上宜采用中等偏低切削速度配较大切深,让切削区尽量避开硬化与加工硬化的敏感区间。
• 硬质合金刀具:切削速度40-80m/min,切深2-4mm,适用于基体与低硬度区域;
• 陶瓷刀具:切削速度150-250m/min,适合连续切削的高铬铸铁表面;
• CBN刀具:适用于HRC55以上堆焊层,切深0.3-1mm,注意控制断续冲击。
四、配合面精度与检测手段
耐磨件的装配面精度直接影响整机稳定性:泵壳与叶轮配合面常按H7/h6控制,圆度按0.02mm以内要求,密封面粗糙度Ra0.8-1.6μm;磨煤机磨辊轴颈与轴承配合部位则需兼顾同轴度与表面粗糙度。
检测上通常组合使用三坐标测量、内径千分尺与超声测厚,堆焊层另做硬度抽检与着色渗透探伤,确认无裂纹与未熔合。
五、瑞宏机械的重型耐磨件加工实践
瑞宏机械(上海)有限公司业务涵盖机加工、镗加工、铣加工与焊接,可完成IT6-IT7级内孔镗削与Ra0.8-3.2μm表面加工,服务产业机械、风电、道路等领域客户。
面对磨煤机、真空泵浦等重型机械耐磨部件,公司把材料判定、刀具选择与工序次序前置到工艺设计阶段,加工端依托数控设备与专业工装完成镗孔、铣面与轮廓加工,并配套绞线机零件、螺丝成型机铸件、不锈钢构件焊接等产品加工需求。
重型机械耐磨部件的加工策略可以概括为三句话:按材料选刀具,按磨损定次序,按配合面定精度。把这三条落到工艺文件中,零件的使用寿命与设备运行稳定性才有保障基础,也更便于通过检修周期的验证。有耐磨部件加工需求,可联系瑞宏机械沟通具体方案。

 搜 索
 汽摩及配件
 礼品工艺
 运动、休闲
 土特产

 访问官网

 我要咨询