欢迎来到金站网
金站网首页
网站导航
火电磨煤机辊碗的曲面铣削与堆焊后精加工,难点不在单道工序,而在把堆焊、找正、型线加工与检测串成一条可复现的链路。本文以一个中速磨辊碗堆焊修复件为样本,拆解失效判定、分层堆焊、基准建立、曲面走刀与复检五个环节的关键参数,并结合瑞宏机械(上海)有限公司的加工实践说明做法。
磨煤机辊碗是燃煤电厂中速磨煤机的主要碾磨部件,由磨辊与磨碗衬瓦配对构成碾压工作面。原煤落到旋转磨盘后被甩向碾磨区,在磨辊与磨碗之间被挤压研磨成煤粉。工作面长期处在高应力磨料磨损工况下,磨损到一定程度会出现出力下降、煤粉细度变差,常规处理方式是堆焊修复后重新加工型线。
一、案例对象与失效判定
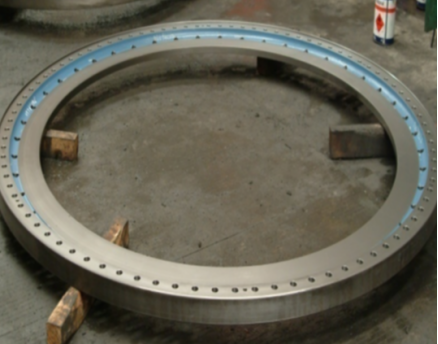
本案例的修复对象是一只中速磨磨辊:工作面外径约Φ1600mm,型线为锥面与球面组合,母材为高铬铸铁体系铸件。进入加工流程前先判定这只辊碗是否值得修,依据是四项检查结果。
• 磨损量检查:工作面沟槽深度3-10mm,未磨穿至基体结合层,在可修复范围内;
• 裂纹检查:磁粉或渗透探伤确认无贯通性裂纹,局部热裂纹可打磨后补焊;
• 变形检查:轴孔与安装止口跳动是否超差,超差件须先修正基准再恢复型线;
• 判定结论:四项检查合格即进入堆焊流程,超限件建议更换。
二、堆焊环节:分层与温度控制
堆焊质量决定后续机加工能走多深。本案例采用明弧堆焊药芯焊丝,执行上把握分层、分段、控温。
• 焊前预热:按母材与焊丝匹配预热温度,高铬体系堆焊件一般控制在200-350℃;
• 分层堆焊:单层厚度3-5mm,逐层清渣并检查有无气孔、夹渣与未熔合;
• 层间温度:控制在400℃以内,避免热输入过大引起基体组织变化与堆焊层开裂;
• 加工余量:堆焊后单边预留2-5mm,覆盖型线磨损量与堆焊表面起伏。
三、装夹找正:型线基准怎么建立
修复件找正的关键,是不拿磨损后的工作面本身当基准。本案例先以磨辊轴孔或安装止口建立回转中心,再推导型线坐标,让测量与加工共用一套基准。
• 径向跳动:轴孔与止口找正后控制在0.05mm以内,超差先做基准修正;
• 找正方式:百分表配合回转工作台或数控立车,长悬伸工件增加辅助支撑。
四、曲面铣削:走刀方式与切削参数
型线加工多采用数控立车或多轴设备按程序插补走刀,分粗、精两道完成。粗加工的任务是吃平堆焊高点,让精加工余量均匀。
• 余量分配:粗加工后留0.5-1mm精加工余量,偏大处改为整圈递进而非局部补切;
• 刀具选择:CBN或陶瓷刀片应对HRC55以上的断续切削,负前角刀片刃口强度更好;
• 切削参数:切削速度60-120m/min,切深0.3-1mm,进给0.1-0.3mm/r;
• 冷却方式:大流量浇注冷却,减少表层热量积聚造成的尺寸漂移;
• 型线精度:轮廓按±0.1mm控制,表面粗糙度控制在Ra1.6-3.2μm。
五、复检与交付
修复件是否合格,要看一组可追溯的数据,而不是凭手感。
• 型线复检:样板配塞尺检查轮廓贴合度,重要件用三坐标或特用型线装置复核;
• 硬度抽检:便携式硬度计抽检堆焊层,确认与工艺要求的HRC55-62一致;
• 缺陷复检:超声或渗透探伤确认堆焊层与结合层无新增裂纹、未熔合;
• 记录归档:型线实测值、硬度与探伤结果随件交付,便于比对磨损趋势。
六、瑞宏机械的加工衔接
瑞宏机械(上海)有限公司业务涵盖机加工、镗加工、铣加工与焊接,可完成IT6-IT7级内孔镗削与Ra0.8-3.2μm表面加工,服务产业机械、风电、道路等领域客户。
在磨煤机辊碗一类耐磨件的修复加工中,公司把堆焊与机加工放在同一条工艺路线内:堆焊端控制分层厚度与层间温度,加工端按堆焊硬度匹配刀具与参数,由数控设备完成型线走刀,并用统一基准衔接找正与检测环节。
辊碗修复件的加工质量取决于五步是否闭环:判定准确、堆焊受控、基准可靠、参数匹配、复检到位。火电磨煤机辊碗的曲面铣削与堆焊后精加工,本质上是把修复作业变成可复现的工序组合。有耐磨件堆焊与型线加工需求,可联系瑞宏机械沟通方案。

 搜 索
 汽摩及配件
 礼品工艺
 运动、休闲
 土特产

 访问官网

 我要咨询