欢迎来到金站网
金站网首页
网站导航
大型结构件焊接变形与控制策略是重型装备制造中绕不开的课题:以风电底座、注塑机机架为例,工件外形尺寸大、板厚普遍在40mm以上、焊缝总长大,一旦变形超标,后续机加工余量就补不回来。本文按变形类型、工艺措施、焊后加工三个层次展开,并结合瑞宏机械(上海)有限公司在风电与产业机械领域的加工实践说明落地做法。
大型结构件焊接变形是指构件在焊接热循环作用下,因局部不均匀的加热与冷却、以及母材与焊缝金属收缩受到拘束,而产生的尺寸与形状偏差。它与薄板焊接变形的逻辑一致,但幅值更大、更难通过简单火焰矫正回退,因此控制策略需要前移到坡口设计、焊接顺序与线能量分配环节。
一、四类典型变形形式与成因
焊接变形按形态可分为纵向收缩、横向收缩、角变形与扭曲变形,大型结构件往往是几种叠加。
• 纵向收缩:沿焊缝方向的缩短,多由焊缝金属冷却收缩引起,长焊缝构件累积量可达2-5mm;
• 横向收缩:垂直于焊缝方向的缩短,与坡口截面积正相关,板厚40mm的全熔透坡口单侧收缩常在1mm上下;
• 角变形:厚板多层焊时沿板厚方向温度不均造成,翼板与腹板的角变形是箱型梁的常见问题;
• 扭曲变形:焊接顺序不对称或构件拘束度不均导致,一旦形成矫正难度较高。
二、风电底座:预热与焊接顺序的配合
风电底座、机舱框架多为低合金高强钢厚板结构,母材常选用Q355系列,板厚范围40-100mm。这类材料的控制重点在于预热与线能量:焊前预热至100-150℃,层间温度控制在150-230℃区间,避免冷速过快形成硬脆组织,也避免层温过高导致强度下降。
• 焊接方法以埋弧焊打底填充分配药芯焊丝气体保护焊,线能量通常控制在10-25kJ/cm;
• 焊接顺序采用对称焊、分段退焊,长焊缝分300-500mm为一段交替施焊;
• 装配阶段预留1-2mm/m的反变形量,抵消焊接后的收缩趋势。
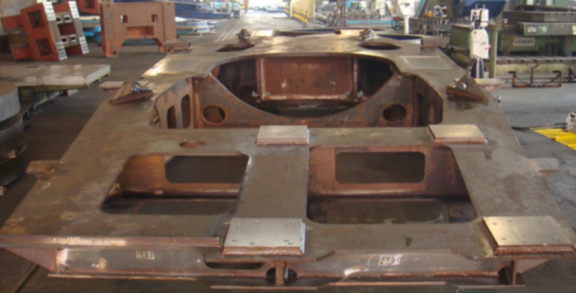
三、注塑机机架:刚性固定与焊后机加工
注塑机机架属于焊接箱型结构,导轨面与模板安装面的精度直接决定整机精度。控制思路是把焊接残余变形限定在机加工余量以内:坡口对称设计、由中间向两端施焊、两侧交替进行,配合临时加强筋与工装夹具提高拘束度。
焊后安排去应力处理(600-650℃保温,按板厚约2.5min/mm计算保温时间),再进行大平面铣削与轴承座孔镗削,平面度按0.05mm/m控制,孔系公差做到IT6-IT7级,让焊接环节的偏差在加工环节被消化掉。
四、检验与余量管理
变形控制的成果需要用数据确认。构件焊后可用拉线法检查直线度,用激光跟踪或全站仪测量外形尺寸,关键焊缝按标准做超声或磁粉探伤。同时应在工艺文件中明确单件加工余量,对超差构件提前判定是矫正还是返修,避免加工到尺寸后才发现余量不足。
五、瑞宏机械的结构件加工实践
瑞宏机械(上海)有限公司在机加工、镗加工、铣加工与焊接业务上形成了完整链条,可完成IT6-IT7级内孔镗削与Ra0.8-3.2μm表面加工,服务产业机械、风电、道路等领域。
针对风电底座、机舱框架、各类连接基座等大尺寸工件,公司把焊接变形控制与焊后精加工放在同一工艺方案里考虑:焊接端控制线能量与顺序,加工端预留合理余量并配合工装找正,减少二次装夹带来的误差。螺丝成型机铸件、绞线机零件等配套产品同样沿用这一思路,让构件在装配前达到图纸要求。
大型结构件焊接变形与控制策略的本质,是把变形量分配到可控的工艺环节:用坡口与顺序减少产生量,用预热与层温改善组织,用余量与机加工吸收偏差。以风电底座、注塑机机架为例的实践表明,前移一到两个工序做控制,后道返修压力会明显下降。有重型结构件焊接与加工需求,可联系瑞宏机械沟通工艺方案。

 搜 索
 汽摩及配件
 礼品工艺
 运动、休闲
 土特产

 访问官网

 我要咨询