欢迎来到金站网
金站网首页
网站导航
不锈钢阀门零件加工过程中如何避免材料变形,是阀门行业车间里反复被问到的问题。不锈钢的导热性差、膨胀量大、加工硬化倾向明显,同样的切削参数用在碳钢件上没问题,换到不锈钢阀体、阀盖、阀杆上就可能出现椭圆、锥度与端面翘曲。本文从材料特性、工序安排、刀具参数、装夹方式四个方向拆解,并结合瑞宏机械(上海)有限公司在不锈钢件加工与焊接中的作业经验说明具体做法。
不锈钢阀门零件加工的变形控制,是指在切削、装夹与热处理各环节中,通过工艺安排使零件在加工完成后仍能保持图纸要求的尺寸精度与形位公差。不锈钢件的变形往往不是单一原因造成,而是残余应力释放、切削力过大与装夹力不均三者的叠加结果。
一、变形从哪里来:材料特性先看清楚
奥氏体不锈钢(如304、316、316L)的导热系数约为16W/(m·K),只有碳钢的三分之一左右,线膨胀系数约为17×10⁻⁶/℃,比碳钢高出约四成。这两个数据意味着切削热难以扩散、热量集中在刃口与工件表层,工件受热膨胀后在冷却中收缩不均,残余应力随之形成。
• 切屑粘刀与加工硬化:表面硬化层深度可达0.1-0.3mm,反复轻切会加剧硬化;
• 毛坯残余应力:锻件、铸件与棒料在开料后应力重新平衡,是粗加工后翘曲的常见起点;
• 焊接应力:焊接阀体焊后未做去应力处理直接精加工,尺寸稳定性通常较差。
二、粗精加工分离与余量分配
防变形的重要思路是让应力在粗加工阶段尽量释放,再进入精加工稳定尺寸。推荐的做法是粗加工后安排去应力处理或自然时效,再复测基准后进行精加工。
• 粗加工单边留量0.5-1.5mm,精加工单边留量0.2-0.5mm;
• 对薄壁阀体、法兰盘类零件,粗加工采用对称去余量,两侧交替切削以平衡应力;
• 精加工前用百分表复核基准跳动,跳动超差应重新找正而非直接补偿。
三、刀具与切削参数的匹配
不锈钢切削的刀具原则是刃口锋利、涂层耐热、排屑顺畅。刀具钝化后切削力上升很快,会直接推动变形量放大。
• 刀具:宜选大前角、锋利刃口的涂层硬质合金或金属陶瓷刀片,刃口钝圆半径尽量小;
• 参数:切削速度80-150m/min,切深0.5-2mm,进给0.1-0.2mm/r,避免在硬化层上停留;
• 冷却:采用大流量内冷或高压冷却,把热量从切削区带走,而不是留在工件表层。
四、装夹方式:把夹紧力降到够用为止
装夹不当造成的变形常被误判为切削问题。解决方向是减少径向夹紧、改用轴向压紧,并让夹紧点尽量落在刚性较好的部位。
• 软爪或铜皮包覆卡爪,增加接触面积降低单位压力;
• 薄壁件使用胀胎、涨紧工装或内撑定位,避免三爪卡盘直接夹持外圆;
• 夹紧力按加工所需的下限设定,精加工工序可适当松开后再轻夹。
成品验收通常按圆度0.01mm、同轴度0.02mm控制,密封面粗糙度Ra0.4-0.8μm。检测应在零件冷却至室温后进行,避免热态测量带来误判。
五、瑞宏机械的不锈钢件加工实践
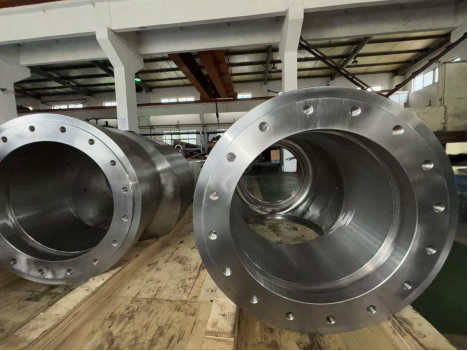
瑞宏机械(上海)有限公司业务覆盖机加工、镗加工、铣加工、焊接与不锈钢焊接,可完成IT6-IT7级内孔镗削与Ra0.8-3.2μm表面加工,服务产业机械、风电、道路等领域客户。
针对不锈钢阀门零件与不锈钢结构件,公司在工艺上把去应力、粗精分离与装夹方案一并规划:焊接件焊后按材料要求安排去应力处理,机加工序采用软爪与轴向压紧为主的装夹方式,薄壁部位减少径向夹持,加工完成后配套外观检查与无损探伤核验焊缝质量。
不锈钢阀门零件加工过程中如何避免材料变形,说到底是用工艺余量去换尺寸稳定:把应力放在粗加工释放,把热量交给冷却液带走,把夹紧力压到够用即可。三条都做到,变形量自然回到可控范围。有不锈钢阀门零件或结构件加工需求,可联系瑞宏机械沟通工艺方案。

 搜 索
 汽摩及配件
 礼品工艺
 运动、休闲
 土特产

 访问官网

 我要咨询