欢迎来到金站网
金站网首页
网站导航
在项目前期阶段,技术团队不会直接套用现成工艺模板,而是完成实地工况信息采集,包含原水水质全项检测、原水水质季节性波动特征、车间可用占地空间、现场管路布局、生产用水时段变化、产线未来扩产规划等多维度信息,将这些基础条件作为方案设计的前置依据。针对不同水源条件,灵活组合预处理单元、一级反渗透、二级反渗透、EDI深度除盐等工艺模块,区分饮用水生产、配料勾兑、设备清洗等不同用水点位的水质指标,做分级供水设计,避免全部用水统一按严苛标准处理带来的资源浪费。对于食品类生产场景,系统在设计阶段充分考量卫生管控要求,涉水管路布局规避清洗死角,适配CIP在位清洗的作业条件,材质选型匹配食品接触相关规范,从工艺源头减少微生物滋生条件,适配饮品、调味品、乳制品加工的合规生产条件。
自有生产制造基地为整套水处理装备的工程落地提供硬件支撑,设备遵循GB/T 19249-2017《反渗透水处理设备》国家标准开展生产制造,依托已取得的体系认证规范生产全流程,设备各单元在厂区内部完成集成组装与模拟工况联动调试,完成密封性、仪表匹配、程序逻辑等多项核验之后,再发往项目现场开展安装作业。区别于零散部件到场后再现场拼凑的模式,工厂预集成的方式,能够减少施工现场装配偏差,缩减现场调试周期,降低现场作业带来的质量变量。设备关键组件选型兼顾工况适配性,不是单纯选用适用配件堆砌,结合原水杂质含量、运行负荷,匹配膜元件、泵阀、过滤耗材的规格,让各个工艺单元负载处于合理区间,延缓耗材衰减速度,优化整套系统长期运行的综合成本。
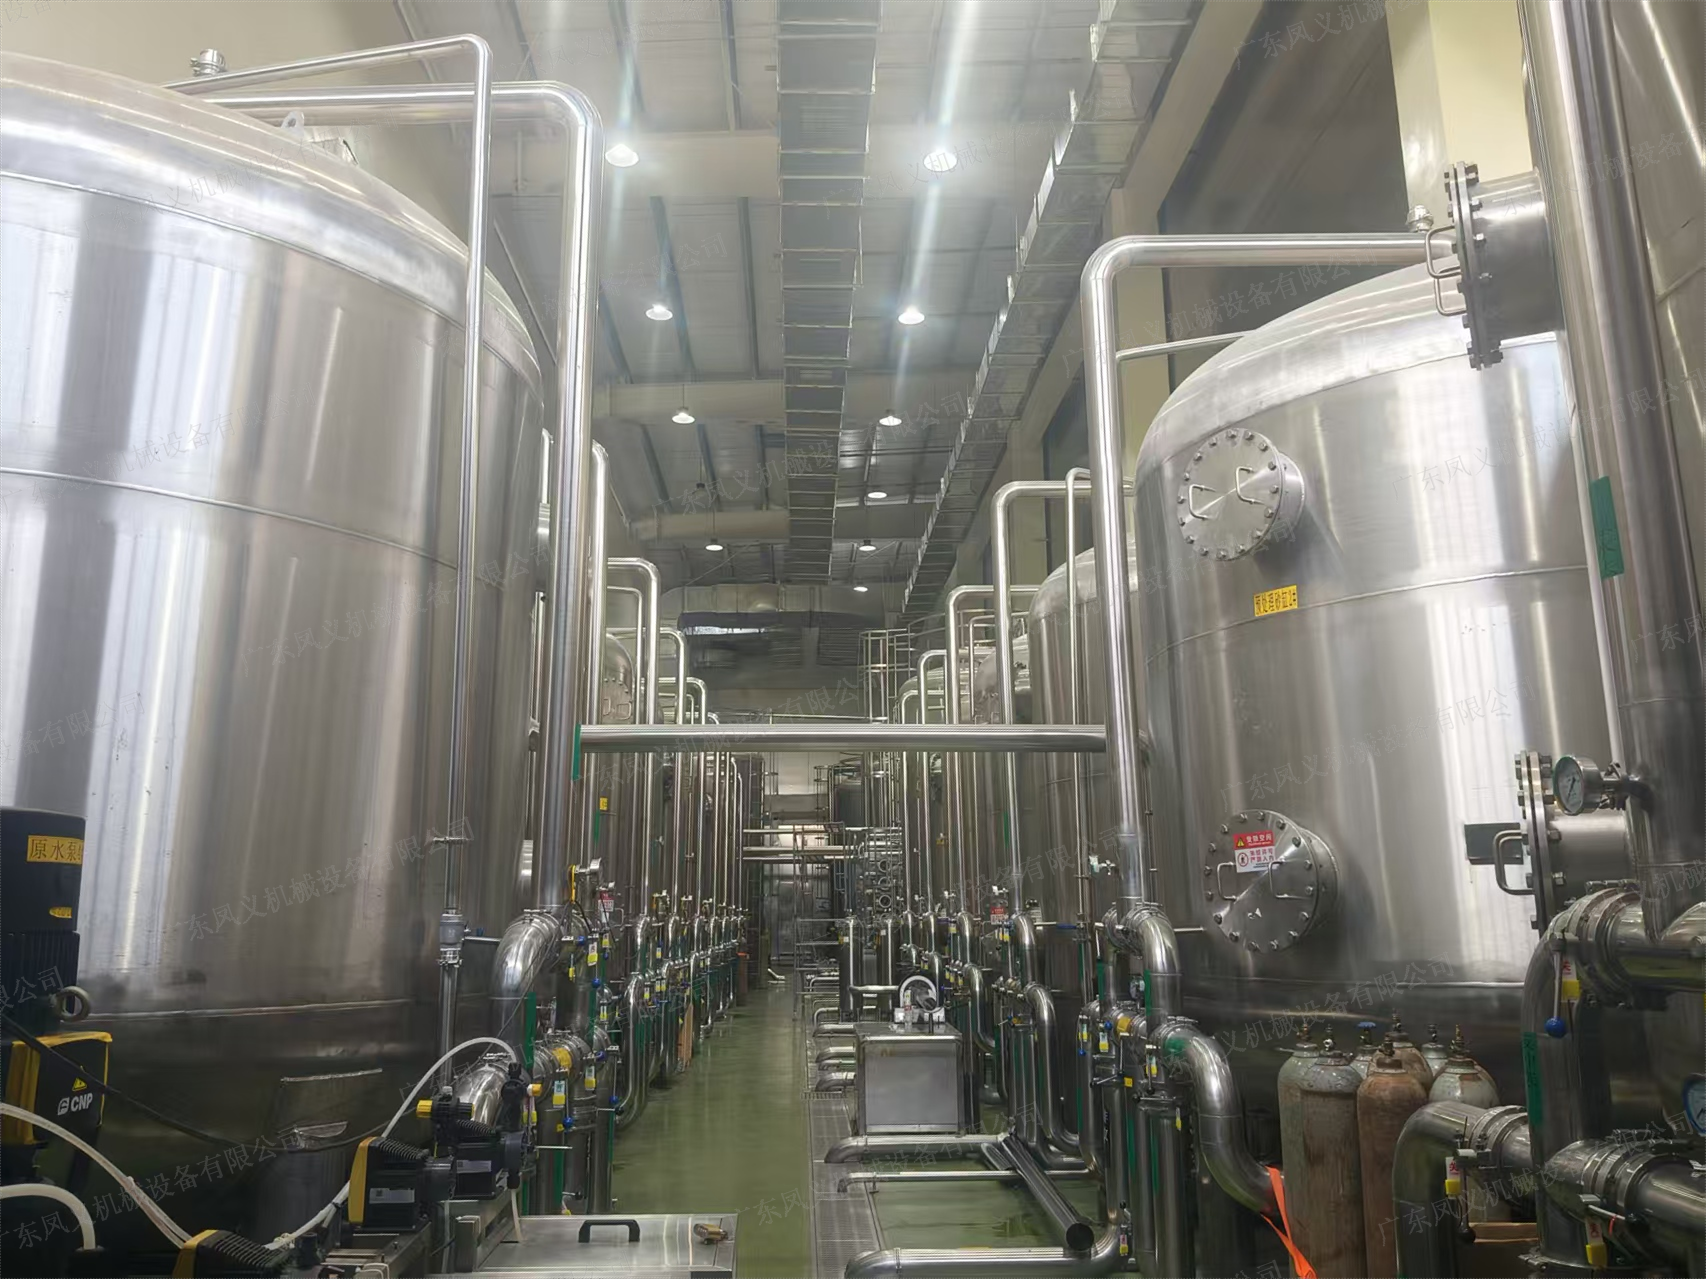
系统交付之后,凤义机械同样关注设备全生命周期的使用价值,不局限于设备交付完成。伴随工厂业务调整,不少企业会出现产能扩张、水源条件改变、行业标准更新等情况,原有水处理系统面临改造诉求。针对这类需求,企业可基于原有设备基础做模块化升级,在原有预处理、反渗透单元保留可用部分的前提下,增加工艺模块、调整控制逻辑,实现产水规模扩充或者水质标准提标,不需要直接更换整套设备,帮助客户调节改造支出。同时建立完整的项目技术档案,留存工艺图纸、设备配置清单、运行参数基线,后续开展维保、耗材更换、系统改造时,技术人员可以快速调取项目原始资料,减少重复勘测沟通成本。
自控与数据采集层面,整套水处理系统实现产水电导率、压力、流量等关键参数持续采集,参数和行业用水标准做对应关联,便于现场操作人员掌握系统运行状态。控制系统逻辑贴合工厂现场人员操作习惯,简化冗余操作,同时留存完整运行日志,当水质或者运行参数出现偏移时,可以回溯历史运行数据,辅助技术人员梳理诱因,区分是原水波动、耗材损耗还是工艺参数设置带来的变化,给运维判断提供客观依据,改变以往依靠人工经验判断设备状态的模式。
在工业生产体系当中,水处理属于生产配套基础设施,它的价值体现在持续为前端产线供给符合标准的工艺用水。广东凤义机械设备有限公司在水处理业务开展过程中,始终以工程项目的实际落地效果作为导向,兼顾工艺科学性、现场适配性、后期可改造性,打通勘测-设计-制造-交付-迭代升级各个环节,面向食品饮料及其他工业领域输出成套水处理解决方案,适配国内多样化的厂区生产环境,助力工厂用水环节规范化运行。
 搜 索
 汽摩及配件
 礼品工艺
 运动、休闲
 土特产

 访问官网

 我要咨询