欢迎来到金站网
金站网首页
网站导航
设备用了两三年开始出问题——产水水质逐渐劣化、管路渗漏、罐体锈蚀——根源往往不在膜元件,而在那些不起眼的基础构件上。材质不达标,焊缝有死角,水体长期滞留,产水指标一点点往下掉。凤义机械所有与水体直接接触的部件,从多介质过滤罐体、活性炭罐体、软化罐体到不锈钢膜壳、无菌储水罐、卫生级卡箍管路及阀门管件,统一选用食品级304不锈钢材质,全线遵循GB 4806.9-2023《食品安全国家标准 食品接触用金属材料及制品》。该标准于2023年9月6日发布,2024年9月6日正式实施,替代原先的GB 4806.9-2016。板材进厂完成光谱成分检测,随货附带材质检测报告及食品接触安全资质证明。不同于工业级碳钢或201不锈钢材质设备,食品级304不锈钢的耐腐蚀性能使设备在长期酸碱CIP清洗工况下保持结构完整。
材质选对了,还不够——同样的不锈钢,焊缝处理不当照样会出问题。凤义机械管路内壁经电解抛光处理,采用大弧度无缝焊接并实施酸洗钝化工艺,杜绝焊缝毛刺与积水死角。焊缝光滑平整,水流经过时不产生紊流,不滞留残液,不给微生物附着留下空间。这些细节看似基础,却直接决定了设备在长期运行中的密封性和耐用程度。
一台设备能不能在客户现场顺利投运,取决于出厂前有没有做足测试。不少设备厂家只做十几分钟通水试机就打包发货,到了现场才发现各种问题——管路接口渗漏、电控程序逻辑错误、水泵与膜系统不匹配——调试整改的时间比制造时间还长。凤义机械的每一套水处理设备出厂前按照GB/T 19249-2017《反渗透水处理设备》要求完成1.25倍设计压力水压保压渗漏测试。该标准于2017年12月29日发布,2018年11月1日实施,目前仍为现行有效版本。保压时长30分钟,全程无渗漏、无结构变形方判定合格。
每套设备还需完成全工况模拟通水测试,模拟进水水质波动、设备频繁启停等厂区真实生产工况,全程连续记录产水电导率、跨膜压差、运行流量等运行数据,提前排查管路串水、参数失调、元件适配不良、电控响应滞后等隐性缺陷。电气安全检测同步执行行业规范,整机绝缘电阻不低于1MΩ。所有检测数据存档备查,形成完整的设备质量档案。这种“不达标不出厂”的品控标准,确保设备落地即可稳定投产,大幅压缩客户现场的调试周期。
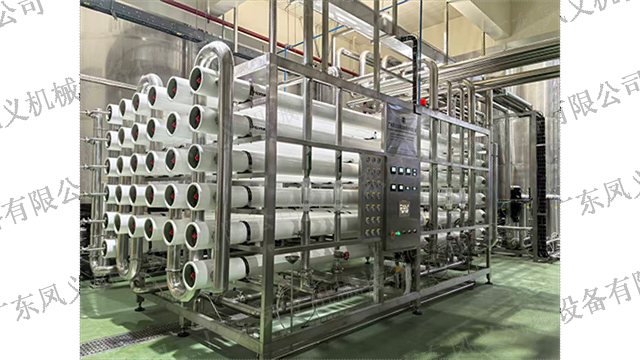
水处理系统的设计,不是把膜元件往机架上一装就完事。原水是井水、地表水还是市政自来水,处理难度和工艺路径完全不同。同样是食品厂,饮料调配、瓶装水、设备清洗对水质的要求也各有差异。凤义机械在方案阶段先对客户原水进行化验分析,重点关注硬度、碱度、二氧化碳、总有机碳等指标——它们直接影响膜元件的选型和预处理单元的配置。结合产水指标要求,确定采用单级反渗透、双级反渗透,还是反渗透加EDI的组合工艺。
单级反渗透能满足大多数食品加工和饮料调配场景的需求,产水电导率可稳定维持在10μS/cm以下;对水质要求更高的纯净水、部分饮品生产场景,采用双级反渗透;电子级清洗、超纯水制备等特殊需求,则在反渗透基础上集成EDI电去离子系统。预处理单元是整套系统的地基——砂滤截留悬浮物,炭滤吸附余氯和有机物,软化器降低硬度防止膜表面结垢。预处理做好了,反渗透膜元件的寿命才能撑得住。凤义机械在设计阶段就把预处理能力和后端膜系统的匹配关系算清楚,确保膜系统在任何工况下都有充足的进水保障。
控制系统是水处理设备的重要部分,其可靠性直接影响整台设备的运行稳定性。凤义机械的PLC、触摸屏、继电器、开关电源均选用工业级成熟品牌,线缆选用耐油耐腐蚀材质,柜内布线规范、线号清晰、强弱电分离。程序编写完成后经过多工况模拟测试验证逻辑,电气柜装配完成后进行通电测试,检查每个输入输出点是否正常、通讯是否顺畅。系统配置符合食品卫生要求的CIP原位清洗程序,支持自动启停、高低压保护与耗材寿命预警。反渗透系统在设计时还会把膜的排列方式、回收率、清洗周期考虑到位,让设备运行起来压力稳定,产水电导率始终达标。
水处理设备行业有一个普遍的痛点——设备出了问题,客户不知道该找谁。水处理厂家说不是设备的问题,是前端原水变了;膜元件供应商说不是膜的问题,是前处理没做好;安装队说不是安装的问题,是设备本身有缺陷。几方互相推诿,生产线停在那里等水用。凤义机械采用厂家直销模式,从水系统规划、工艺设计、设备制造到安装调试、运营维护,全部由公司自有团队完成。客户不需要自行协调多个供应商,所有问题直接对接凤义机械。设备交付后,技术服务团队持续跟进运行状况,定期回访设备状态,主动提醒滤芯更换、膜元件清洗、仪表校准等保养节点。设备档案完整保存——何时安装、使用哪些配件、做过哪些维护,均有据可查。
一台设备靠不靠得住,不看宣传册上的描述,看材质、看焊缝、看出厂检测报告。凤义机械在这三个地方下了多少功夫,设备用上几年之后自然见分晓。把每一个细节做到位,设备自然会给出答案。

 搜 索
 汽摩及配件
 礼品工艺
 运动、休闲
 土特产

 访问官网

 我要咨询