欢迎来到金站网
金站网首页
网站导航
水处理系统和灌装线之间的关系,不是简单的“上游供水、下游用水”。它们是同一套生产工艺的上下游环节,供水的水质、压力、流量直接决定灌装的精度和稳定性;灌装的启停节奏、产能波动又反过来影响水处理系统的运行工况。把这两套系统分开设计、分开采购、分开管理,等于把一个完整的工艺链条人为切成了两段。广东凤义机械设备有限公司扎根清远自有产业园,集水处理系统研发与灌装整线制造于一体,从方案设计阶段就把两套系统作为一个整体来规划——水力参数统一核算、控制系统统一架构、清洗程序统一调度,让水从进入厂区到灌进瓶子里,中间不产生工艺断层。
常规的分体配套模式下,水处理系统按照日均总用水量设计产水规模,忽略了灌装设备启停、换瓶、换规格带来的瞬时用水峰谷差。灌装高速运行时,纯水供给跟不上,管道水压骤降,灌装计量出现波动;产线停机换型时,反渗透还在持续产水,纯水在储罐里长时间静置,既增加了管路二次污染的可能,也造成无效水循环,还会加剧反渗透膜浓差极化污染。这些问题单独看都不算大,但叠加在一起,产线越跑越不顺——灌装液位时高时低,产品净含量波动大,CIP清洗频繁,水耗电耗都比预期高出一截。
凤义机械的一体化整线方案在前期设计阶段就引入完整的水力负荷模拟测算。技术工程师结合灌装主机的运行速度、单阀单次出料体积、生产线并行工位数量,精细核算瞬时峰值用水量与间歇期基础供水量,匹配相应容积的无菌纯水缓冲储罐及多级稳压变频供水模块。整套输水管道做沿程压力损失优化计算,管径和弯头布局都经过推演,避免水流脉冲冲击。灌装主机高速量产时,系统自动提升反渗透增压泵输出通量;产线低速调试或换型清洗阶段,系统自动调减产水产量,减少闲置时段的水电消耗与纯水囤积。
分体配套模式下,水处理设备和灌装设备分别有各自的控制柜、各自的操作界面、各自的报警系统。操作人员要分别盯着两块屏幕,才能掌握整条产线的运行状态。两套系统的运行数据不互通,水处理这边不知道灌装那边什么时候要水、要多少水;灌装那边也不知道水处理这边水质有没有波动、设备有没有异常。
凤义机械的一体化整线搭载统一的PLC总线控制系统,原水TDS监测、膜组件跨膜压差、纯水储罐液位、输送管路压力、灌装伺服计量参数、CIP清洗回路状态全部接入同一套中控平台。操作人员通过一块触控屏就能完成全产线参数查看、程序切换和故障预警处置。水处理和灌装不再是两套分别运行的设备,而是同一套系统的两个功能模块——数据互通、指令同步、运行协同。
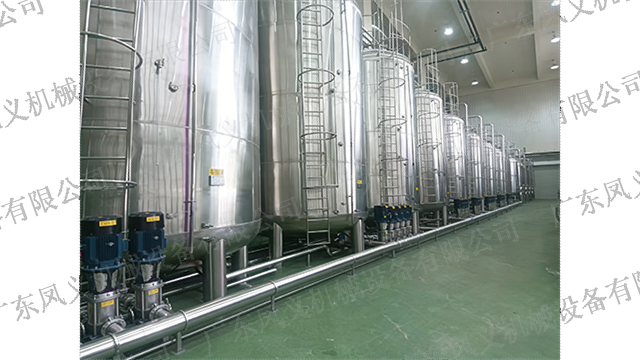
食品饮料生产线的清洗,是占用产能时间较长的非生产性作业。分体模式下,水处理设备和灌装设备分别有各自的清洗程序,操作人员要分别启动、分别监控、分别验收。清洗不同步,意味着整条产线的停机时间被拉长——水处理洗完了等灌装,灌装洗完了等水处理,中间的空档期全部是产能损失。
凤义机械的一体化整线内置同步式闭环清洗程序,可一键启动全链路清洁作业。反渗透预处理管路、膜组件清洗回路、纯水输送管线、灌装料仓、灌装阀、成品输送通道同步完成酸碱冲洗、纯水漂洗和高温消毒。清洗废水统一归集、分流回收利用。跟分体设备分段清洗比起来,整线清洁时间大幅缩短,也避免了分段清洗造成的管路水体残留和交叉污染问题。
从制水到灌装,全链条材质标准统一
水处理设备和灌装设备分开采购,还面临一个容易被忽视的问题——材质标准不统一。水处理厂家用一套标准,灌装厂家用另一套标准,两套设备之间的管路连接、密封件选型、表面处理工艺可能存在差异。这种差异短期看不出问题,时间长了,连接处渗漏、密封件老化不同步、清洗死角积累,都会成为微生物滋生的温床。
凤义机械的一体化整线,所有与水体、料液接触的部件统一选用304或316L镜面抛光不锈钢,全线遵循GB 4806.9-2023《食品安全国家标准 食品接触用金属材料及制品》。焊缝钝化无死角,表面光洁度一致,适配食品和日化行业严格的卫生验收标准。设备出厂前按照GB/T 19249-2017《反渗透水处理设备》要求完成系统检测,确保整线从水处理到灌装各环节的材质、工艺、卫生标准完全统一。
分体采购较大的隐性成本,在设备交付之后的现场调试阶段。水处理设备装好了,灌装设备装好了,两套设备一联机才发现——供水压力和灌装阀的启闭时序对不上,控制系统之间的通讯协议不匹配,清洗程序的执行逻辑不兼容。于是开始反复调试、修改程序、更换配件,原本计划一周投产的线,拖了一个月还在调。
凤义机械的一体化整线在出厂前就完成整线联调,水处理系统和灌装系统作为一个整体进行不少于72小时的模拟运行测试,交替切换满负荷量产、低速试产、全线清洗、规格换型等多种工况,持续校验水力匹配度、计量稳定性和同步清洗逻辑。设备运到客户厂区后,只需完成水、电、气等外部接口对接,现场调试周期大幅压缩。整线采用模块化拆分结构,方便标准集装箱分箱海运,海外项目可实现净水与灌装整套设备统一打包出货,无需分别对接两家供应商完成排产、验货和清关流程。
水处理和灌装,从来不应该被当作两件事来处理。它们是同一套生产工艺的两个环节,中间不需要人为的隔断。凤义机械从水力计算、控制系统、清洗程序到材质标准,把水处理和灌装作为一个整体来设计和制造——不是把两台设备拼在一起,而是让它们从设计之初就长在一起。从原水进入厂区到成品灌装下线,整条产线的每一个环节都衔接得上、运行得稳、清洗得净。这才是水处理加灌装整线该有的样子。

 搜 索
 汽摩及配件
 礼品工艺
 运动、休闲
 土特产

 访问官网

 我要咨询