欢迎来到金站网
金站网首页
网站导航
广东凤义机械设备有限公司在水处理成套设备的方案设计过程中,将分段隔离运维理念融入整体架构规划。技术人员结合项目的原水条件、生产班次、用水连续性要求,对预处理、反渗透、后处理等各个工艺区段设置单独的隔离阀组与旁路通道。当某一个工艺单元需要开展检修、滤料更换、部件维护时,可通过阀组切换实现单段隔离处置,在不影响整体供水的前提下降低全系统停机的概率,降低维护作业对正常生产的影响。
在前期方案研判环节,技术人员梳理水源水质变化趋势、车间用水波动情况,匹配各工艺段的负荷上限,合理分配各单元处理压力,避免局部部件长期处在高负载工况。针对不同原水类型,对过滤、吸附、软化单元做配置调整,从源头减少污染物向反渗透单元迁移,减缓主体组件的污堵速度。
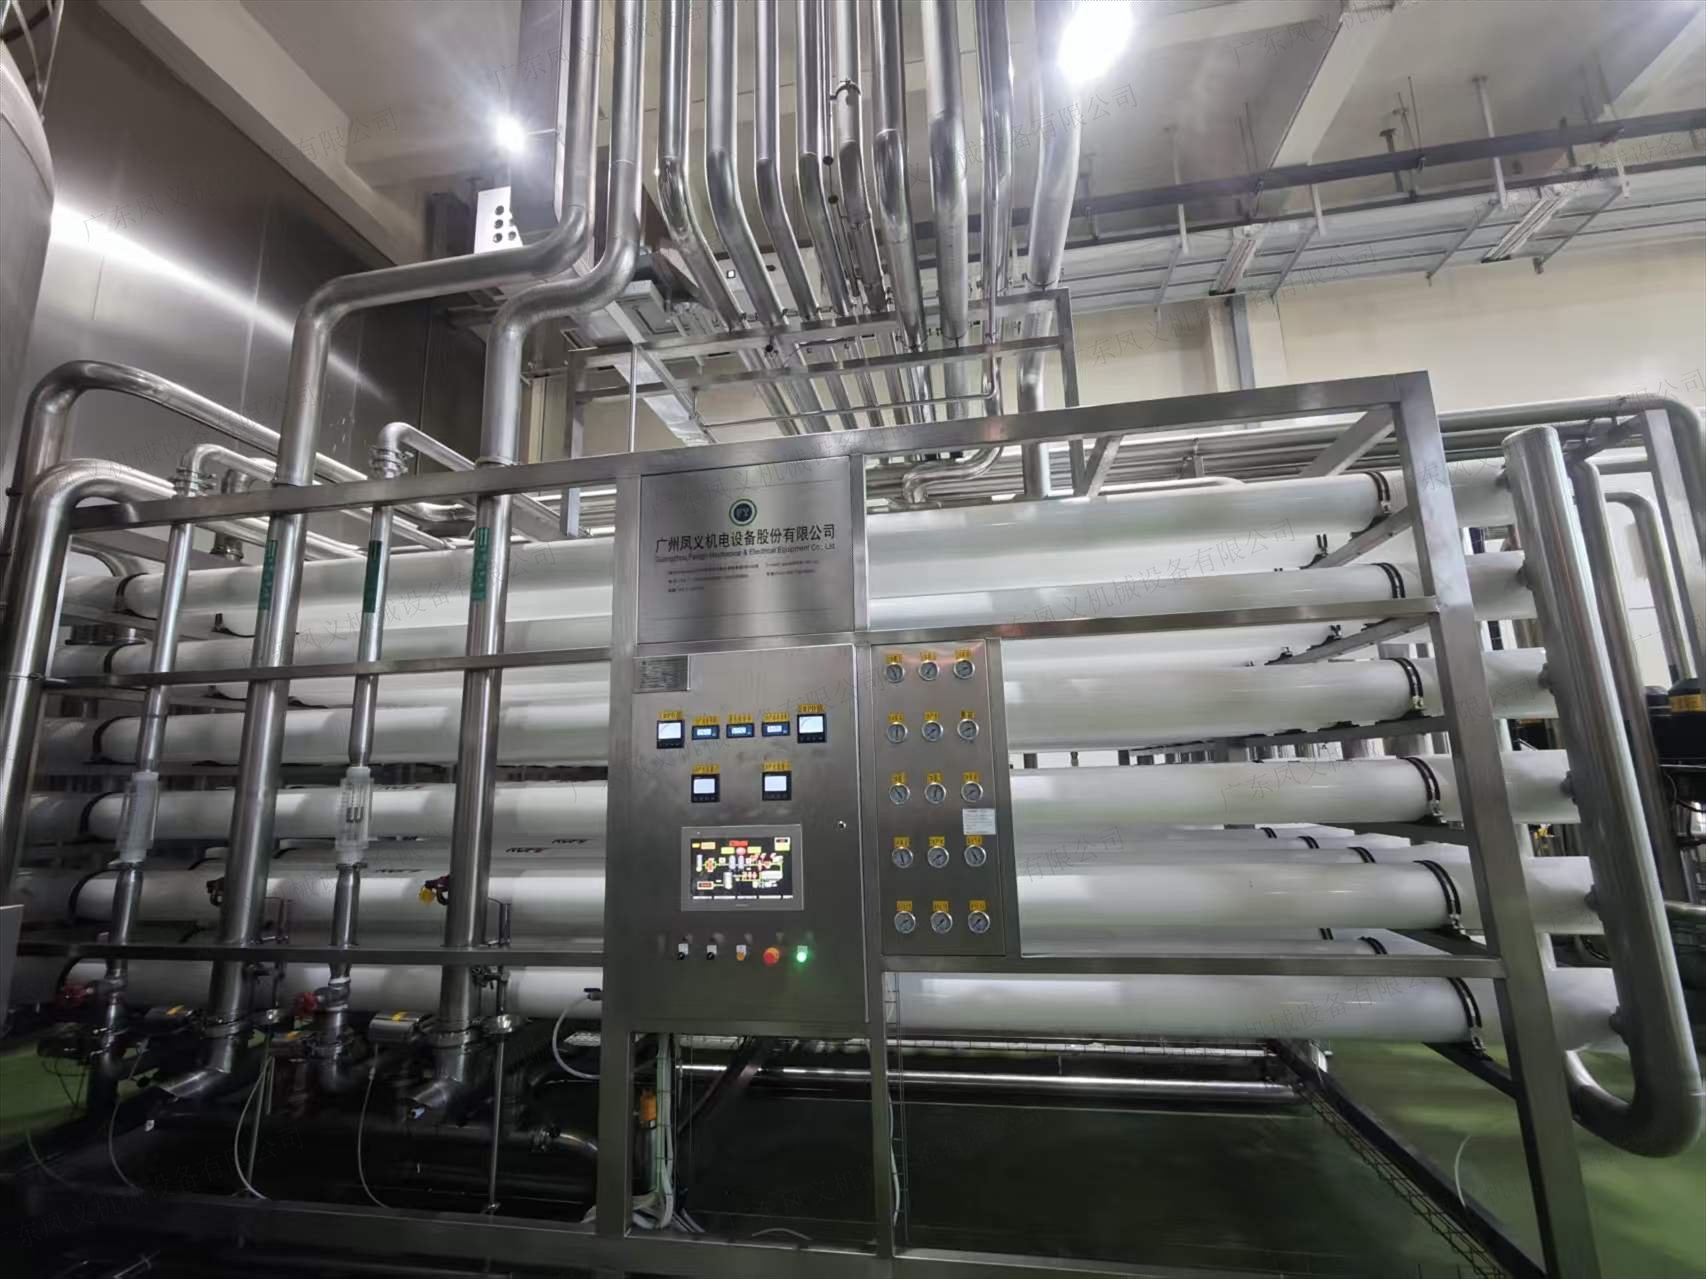
生产制造环节,所有涉水零部件均满足食品涉水相关规范,阀组、管路、接头等部件装配执行统一工艺标准,减少渗漏、二次污染等问题。设备完成组装后,开展分区切换模拟测试,验证旁路、隔离阀组的动作效果,检验各区段在隔离状态下的承压与密封表现,在出厂测试阶段完成架构层面问题的排查。各工艺段设置单独取样口与监测点位,工作人员可以单独采集每一段工艺的水样,快速定位水质波动发生的具体区段,缩小故障排查范围,缩短问题处置时间。
设备本体采用模块化构件布局,滤罐体、膜壳、仪表组件拆装路径清晰,便于现场人员开展滤料装填、元件更换、仪表校准等常规作业。系统预留拓展接口,后期企业用水需求发生变动,可在原有分段架构基础之上增补工艺单元,无需对整套设备进行大规模改造。
项目交付阶段,除设备供货以外,凤义机械同步完成现场对接、整机调试,同时向现场运维人员讲解分段切换的操作逻辑,让工厂可以充分发挥设备架构设计带来的便利,建立起适配设备架构的巡检维护流程。
工业水处理系统的综合使用体验,不只取决于出水水质指标,设备的检修便捷度、故障处置效率同样不可忽视。一套具备合理分段隔离设计的水处理装备,可以更好适配工厂连续化生产的现实场景。广东凤义机械设备有限公司立足食品与包装饮用水行业生产实际,把分段运维架构、分区检测思路落实到设备设计与制造当中,为生产企业提供适配现场工况的水处理成套装备,确保生产用水供给条件。
 搜 索
 汽摩及配件
 礼品工艺
 运动、休闲
 土特产

 访问官网

 我要咨询