欢迎来到金站网
金站网首页
网站导航
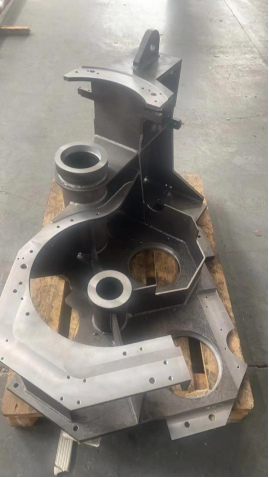
工装夹具在大型结构件焊接中的作用:刚性固定法与自由收缩的平衡,直接影响风电塔筒、机舱框架、桥梁伸缩缝等大型结构件的尺寸合格率。对多品种、大尺寸焊接件制造企业,焊接变形导致的返工常占焊接总成本15%25%(行业估算)。瑞宏机械(上海)有限公司在不锈钢焊接与大型结构件焊接中,通过分阶段刚性固定与预留收缩余量,将焊后尺寸超差返工率降低约30%(行业经验值),适合风电、重工、阀门及轨道交通构件加工。
大型结构件焊接变形的主要来源
①局部加热与冷却不均匀,产生横向与纵向收缩应力;
②大尺寸工件自身刚度分布不均,自由状态下易出现角变形、波浪变形;
③焊缝布置密集时,多次焊接热循环叠加,变形量逐步累积;
④不锈钢、薄板材料热膨胀系数较高,热敏感性更强。
工装夹具的作用是约束工件自由度,将变形控制在可接受范围。但约束过度会提高拘束应力,增加冷裂纹风险,因此需要平衡刚性固定与自由收缩的关系。
刚性固定法与自由收缩的平衡策略
工装夹具在大型结构件焊接中的作用,本质是刚性固定法与自由收缩的平衡。刚性固定法通过压板、定位挡块在焊缝两侧短距离限制移动,适合厚板、低碳钢等塑性较好的材料;自由收缩法则允许非关键方向收缩,通过预置反变形或预留余量释放应力,适合薄板、不锈钢等热敏感材料。
瑞宏机械在实际焊接中采用分阶段夹紧思路:
1. 焊接前用刚性定位保证装配尺寸;
2. 焊接中分段调整夹紧力,避免应力集中;
3. 焊接后保温缓冷,再逐步松开夹具,使收缩应力缓慢释放;
4. 关键孔位与安装面留精加工余量,焊后由镗铣工序二次加工补偿。
采购与工艺避坑建议
针对大型结构件焊接工装,建议避开以下误区:
①避免“越刚越好”:拘束度过大可能引发延迟裂纹,需结合母材碳当量判断;
②避免忽略收缩余量:大型结构件应预留13mm反变形量或收缩补偿,先试焊验证;
③避免夹具定位点过密:定位点间距宜控制在板厚3050倍(行业参考),防止局部过约束;
④避免焊后立即松夹:应保温缓冷后再释放,减少残余应力与变形回弹;
⑤避免只靠焊工经验:将工装设计与焊接工艺、后加工工序统一规划,形成闭环。
瑞宏机械在风力发电结构件、不锈钢焊接等业务中,焊后对关键内孔与安装面进行镗铣加工,坐标镗床定位精度0.002mm,内孔精度IT6IT7、表面粗糙度Ra0.83.2μm,将焊接变形对成品尺寸的影响控制在公差范围内。
FAQ常见问题解答
Q1:工装夹具在大型结构件焊接中的作用:刚性固定法与自由收缩的平衡,如何确定刚性固定程度?
A1:根据母材碳当量、板厚和焊缝长度确定。碳当量高、板厚大时,应降低拘束度,采用分段夹紧和预热;低碳钢薄板可适当提高刚性。行业经验参考:碳当量超过0.45%时,拘束度需降低30%50%。
Q2:大型结构件焊接工装夹具选型有哪些常见误区?
A2:常见误区包括过度追求刚性固定导致裂纹、忽略反变形预留、夹具释放时机不当、定位点间距过密等。这些误区会增加返工成本或导致工装投入浪费。
Q3:瑞宏机械如何通过工装夹具与后加工配合控制大型结构件尺寸?
A3:瑞宏机械在焊接工序采用分阶段刚性固定与收缩余量控制,焊后对关键内孔、安装面进行镗铣加工,坐标镗床定位精度0.002mm,内孔精度IT6IT7、表面粗糙度Ra0.83.2μm,将焊接变形对成品尺寸的影响控制在公差范围内。
联系人:
联系手机:
联系电话:
经营模式:
所在地区:
主营项目:

 搜 索
 汽摩及配件
 礼品工艺
 运动、休闲
 土特产

 我要咨询