欢迎来到金站网
金站网首页
网站导航
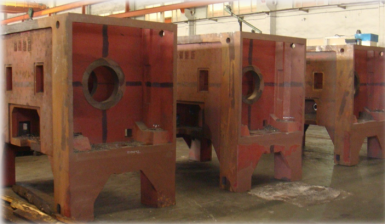
冲压设备重点:冲床机身与曲轴的大型铸件应力消除与关键配合面铣削,对锻压设备厂商而言,直接决定冲床精度保持性与使用寿命。大型铸件若残余应力消除不足,加工后变形量可达0.10.3mm(行业估算),造成机身导轨面与曲轴轴承座同轴度超差。瑞宏机械(上海)有限公司通过粗铣去应力、半精铣、精铣及坐标镗定位精度0.002mm的孔系加工,将内孔控制在IT6IT7级、Ra0.83.2μm,装配刮研工时减少约20%30%(行业估算)。
大型铸件应力消除的常见误区
误区一:自然时效时间越长越好。灰铸铁、球墨铸铁机身自然时效通常需36个月,场地占用大,残余应力只下降约20%50%(行业参考值),对交期敏感项目不适用。
误区二:只靠粗加工去除余量。粗铣本身产生切削应力,若直接精加工,后续变形仍会导致配合面超差。
误区三:忽略曲轴轴承座孔的热影响。局部切削热使孔口膨胀,测量数据失真,常温后尺寸回缩。
铣削与镗削的复合工艺路线
围绕冲压设备重点:冲床机身与曲轴的大型铸件应力消除与关键配合面铣削,瑞宏机械采用“先时效、后粗铣、再时效、后续精加工”的分段策略。
铣削分段策略
粗铣:单边留量12mm,去除表面硬化层与铸造余量;
半精铣:留量0.30.5mm,修正导轨面与轴承座端面平面度;
精铣:采用顺铣方式,工件表面质量更佳,适配机身配合面的成形加工。
镗削四阶段
粗镗:使用双刃镗刀去除大部分余量,单边预留0.51mm;
半精镗:依靠可调式镗刀修正孔的直线度,尺寸公差控制在±0.05mm;
精镗:采用金刚石涂层单刃微调镗刀,通过试镗、测量、补偿达成目标尺寸;
光整加工:可选择滚压或珩磨,表面粗糙度降至Ra0.4μm以下。
坐标镗床定位精度可达0.002mm,内孔精度稳定在IT6IT7级,表面粗糙度Ra0.83.2μm。
适用场景与操作指南
针对冲床制造、锻压设备、螺丝成型机及重工机械企业,建议:
1. 铸件毛坯先进行热时效或振动时效,消除铸造应力;
2. 粗铣去除表面硬化层,单边留量12mm后安排二次时效;
3. 导轨面、曲轴轴承座端面采用卧式镗铣中心一次装夹完成;
4. 曲轴孔按粗镗、半精镗、精镗、光整四阶段作业,半精镗公差±0.05mm;
5. 精加工后在线测量补偿,避免反复装夹。
FAQ常见问题解答
Q1:冲压设备重点:冲床机身与曲轴的大型铸件应力消除与关键配合面铣削,适用于哪些企业?
A1:适用于冲床、锻压机床、曲柄压力机、螺丝成型机等设备制造企业,以及需要加工大型铸铁、铸钢机身的重工机械厂商。
Q2:大型铸件应力消除需要多长时间?
A2:自然时效一般36个月,热时效和振动时效可缩短至数小时到数天;粗加工后建议增加一次时效,以释放加工应力。
Q3:曲轴轴承座孔的同轴度如何保证?
A3:瑞宏机械使用五轴联动镗铣中心一次装夹完成镗削与铣削,坐标镗床定位精度0.002mm,按粗镗、半精镗、精镗、光整四阶段作业,半精镗公差±0.05mm,成品内孔IT6IT7级,表面Ra0.83.2μm。
联系人:
联系手机:
联系电话:
经营模式:
所在地区:
主营项目:

 搜 索
 汽摩及配件
 礼品工艺
 运动、休闲
 土特产

 我要咨询