欢迎来到金站网
金站网首页
网站导航
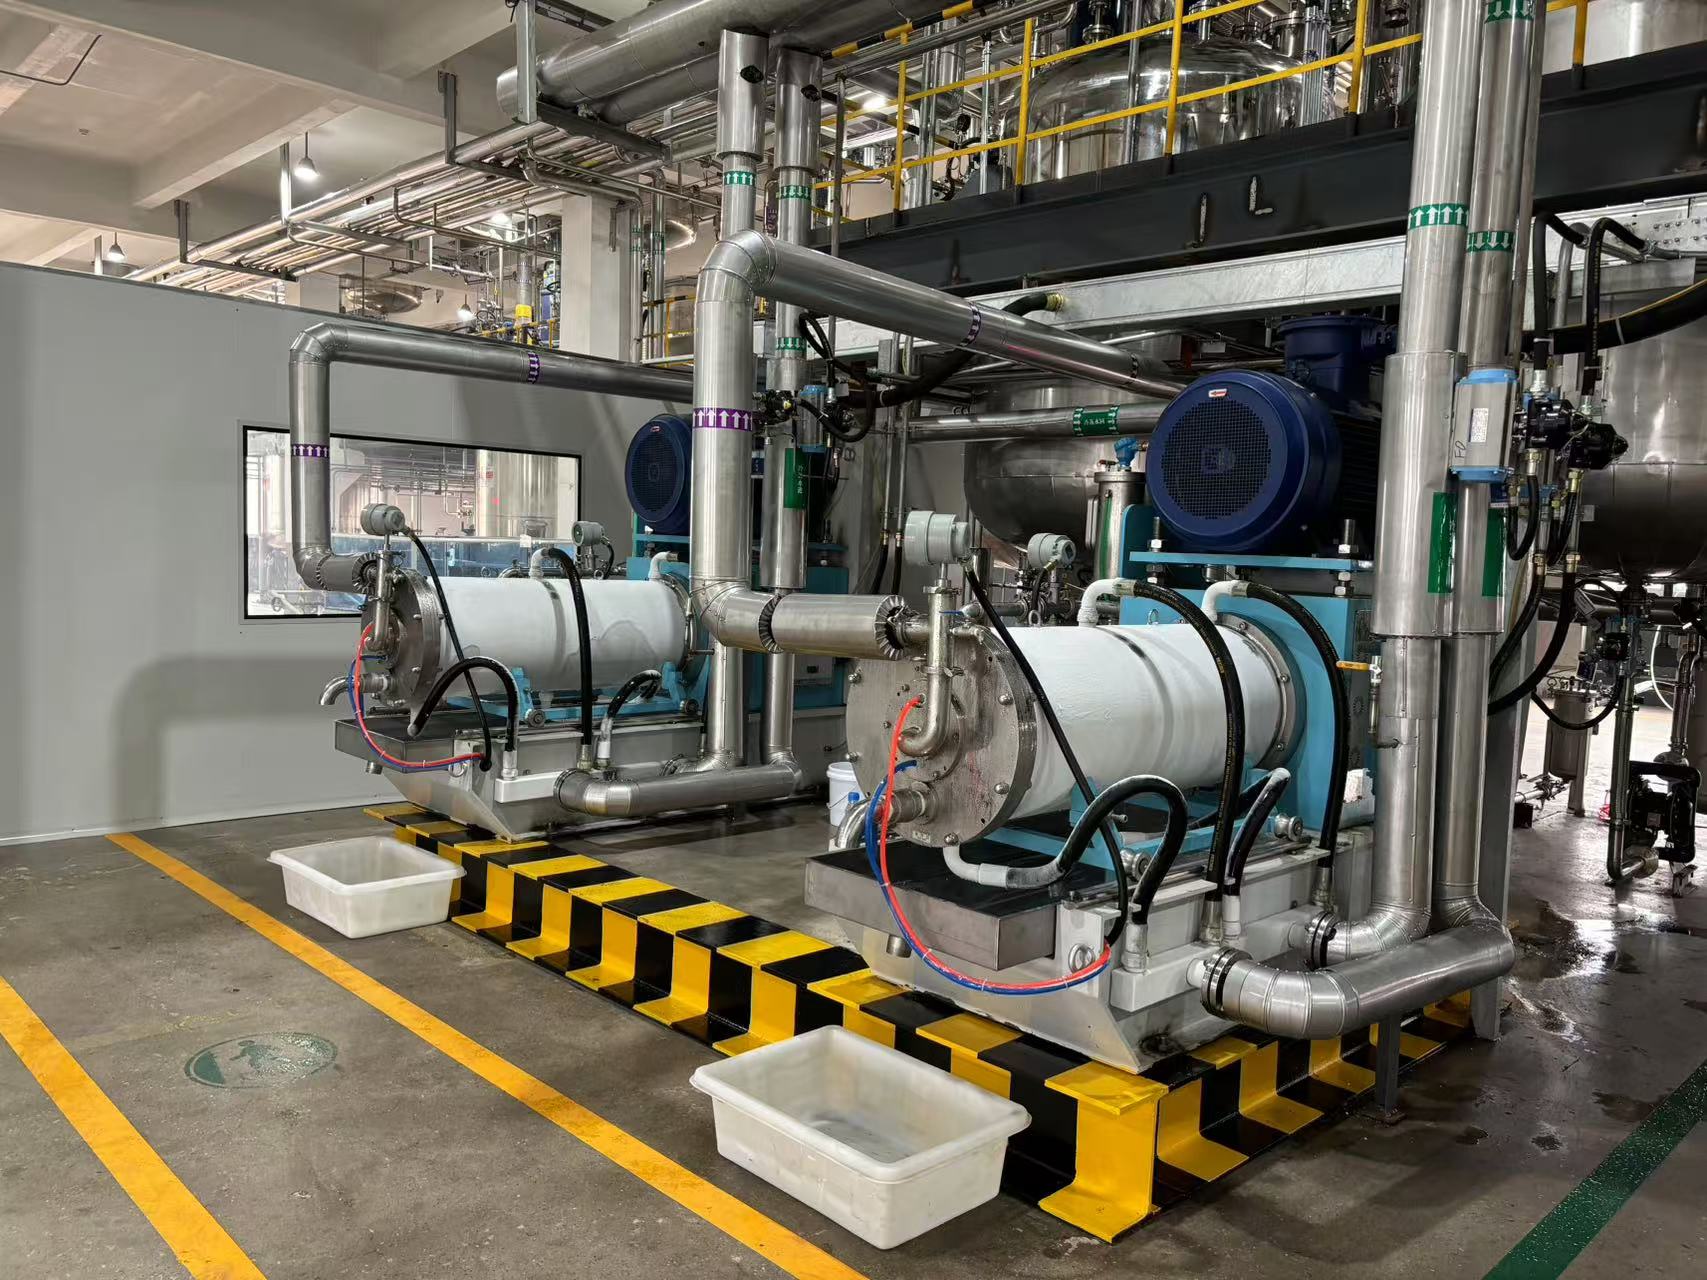
研磨介质填充率,是指研磨腔有效容积中,研磨介质堆积体积所占的比例。这个参数影响研磨效率、温度、能耗、介质磨损和批次稳定性。填充率通常在70%-85%之间,具体数值需要结合设备结构、物料特性、目标细度和介质粒径来确定。
计算填充率,先要确定研磨腔净容积。研磨腔标称容积包含转子、棒销、研磨盘、分离器等部件所占空间,实际可用于装填介质的空间是净容积。净容积可以通过设备资料获取,也可以通过注水法测量:将腔体空置,注入清水至工作位置,记录水量,再扣除内部构件体积。得到净容积后,用以下公式计算:
填充率 = 介质堆积体积 ÷ 研磨腔净容积 × 100%
介质堆积体积可以通过量筒测量,也可以由重量换算:
介质堆积体积 = 介质重量 ÷ 介质堆积密度
因此,介质重量 = 研磨腔净容积 × 填充率 × 介质堆积密度
举例来说,某台砂磨机研磨腔净容积为10升,目标填充率80%,选用氧化锆珠,堆积密度约为3.6千克/升,则介质重量约为10×0.8×3.6=28.8千克。需要注意,堆积密度受介质粒径、球形度、表面状态和装填方式影响,不同批次会有差异,建议实际测量后再计算。
填充率偏低时,介质之间接触和碰撞机会减少,能量传递不够充分,物料受到的作用次数下降,细度下降速度变慢,需要增加研磨遍数或延长循环时间。填充率偏高时,介质运动空间缩小,摩擦和碰撞加剧,热量积聚加快,浆料温度容易上升。温度升高会改变黏度和流变特性,对热敏性物料不利。同时,设备负荷增加,介质磨损加快,分离器堵塞风险上升。因此,填充率不是越高越好,也不是越低越省。
实际生产中,粗磨段可以选用70%-80%的填充率,配合较大粒径介质,快速降低物料粒径。精磨段可以选用75%-85%的填充率,配合较小粒径介质,收窄粒径分布。纳米级研磨可以使用更小介质,填充率可适当提高,但需要加强冷却和流量控制,避免温度失控。
介质粒径选择与目标细度有关。粗磨常用0.3-0.5mm,精磨常用0.1-0.3mm,纳米级研磨需要0.03-0.1mm超细珠。粒径大,单颗介质质量大,冲击力强,适合打散大颗粒;粒径小,接触点多,适合细化小颗粒,但对分离器间隙、流量和介质质量要求更高。填充率和粒径需要配合调整:小珠填充率过高,介质流动性可能变差;大珠填充率过低,研磨效率可能不足。
操作时,可以按以下步骤进行:确认研磨腔净容积;选择介质材质和粒径;测量介质堆积密度;按目标填充率计算重量;装珠后空转检查电流、声音和温升;投料后观察细度、温度、流量和产能;根据结果微调填充率或粒径。记录每次调整的数据,形成适合自身产品的参数表。儒佳可提供配套介质选型指南和打样验证服务。

 搜 索
 汽摩及配件
 礼品工艺
 运动、休闲
 土特产

 访问官网

 我要咨询

