欢迎来到金站网
金站网首页
网站导航
砂磨机运行参数中,线速度、流量和温度构成一个相互牵制的三角关系。任何一项调整都会影响另外两项,也影响细度、产能、能耗和批次稳定性。参数优化不是寻找一个固定数值,而是根据物料体系、设备状态和目标细度找到适合当下生产的组合。
线速度方面,转子末端线速度决定研磨介质获得的动能,也决定剪切和撞击强度。线速度提高,介质运动加快,团聚体被打开的速度上升,达到目标细度所需时间缩短。但线速度提高会带来热量增加、介质磨损加快、设备负荷上升。对于硬度高、磨蚀性强的物料,持续高线速度会缩短过流部件和介质寿命。线速度偏低时,剪切作用减弱,研磨效率下降,可能需要更多遍数或更长循环时间。实际操作中,可通过变频器分档调节,先在中档线速度下试磨,观察细度下降速度和温度变化,再决定是否上调或下调。
流量方面,流量决定物料在研磨腔内的停留时间。流量小,物料在腔内停留时间长,受到研磨介质作用次数多,单遍细度下降明显。但流量小意味着单位时间通过量少,产能降低。对于循环研磨,小流量配合多遍循环可以逐步收窄粒径分布,但总能耗和时间可能上升。流量大,物料快速通过,单遍细度变化小,适合预分散较好、初始粒径较细的物料,或用于多台串联中的粗磨段。流量调整需要与线速度配合:线速度较高时,可适当增加流量,避免物料过度受热;线速度较低时,可适当减小流量,保证研磨效果。
温度方面,温度是细度稳定性的重要防线。研磨过程中机械能转化为热能,浆料温度上升。温度变化会改变黏度和流变特性,影响物料在腔内的流动状态和介质分离效果。对于热敏性树脂、原药或某些电子材料,温度过高还可能引起变性、氧化或变色。因此,需要监控研磨腔出口温度、冷却水进出口温度和浆料温度。冷却水流量、进水温度和冷却夹套结构都会影响换热效果。温度波动较大时,细度也容易出现波动。
儒佳设备在参数优化上提供了一些便利。棒销式结构能量密度较高,在较低转速下即可获得较好的研磨效率,产生的热量相对少,给温控留出空间。内外双重冷却系统,研磨腔外壁有冷却夹套,内转子内部有冷却流道,换热面积大,导热路径短,长时间运行温度更容易保持稳定。这样,操作人员可以在线速度、流量和温度之间拥有更宽的调整范围。
实际优化时,可以按以下步骤进行:先确认物料初始粒径、固含量、黏度和目标细度;设定一个适中的线速度,开启冷却水,稳定后记录温度;逐步调整流量,观察出口细度和温度;若细度下降慢,可小幅提高线速度或减小流量;若温度上升快,可降低线速度、增加流量或加强冷却;每调整一次,等系统稳定后再取样检测。记录线速度、流量、温度、细度和产能数据,形成适合自身产品的参数表。
不同物料和不同机型对应的参数范围不同。建议在选型或工艺调整前联系儒佳工程师,结合物料特性进行打样测试,获取完整的参数优化指南。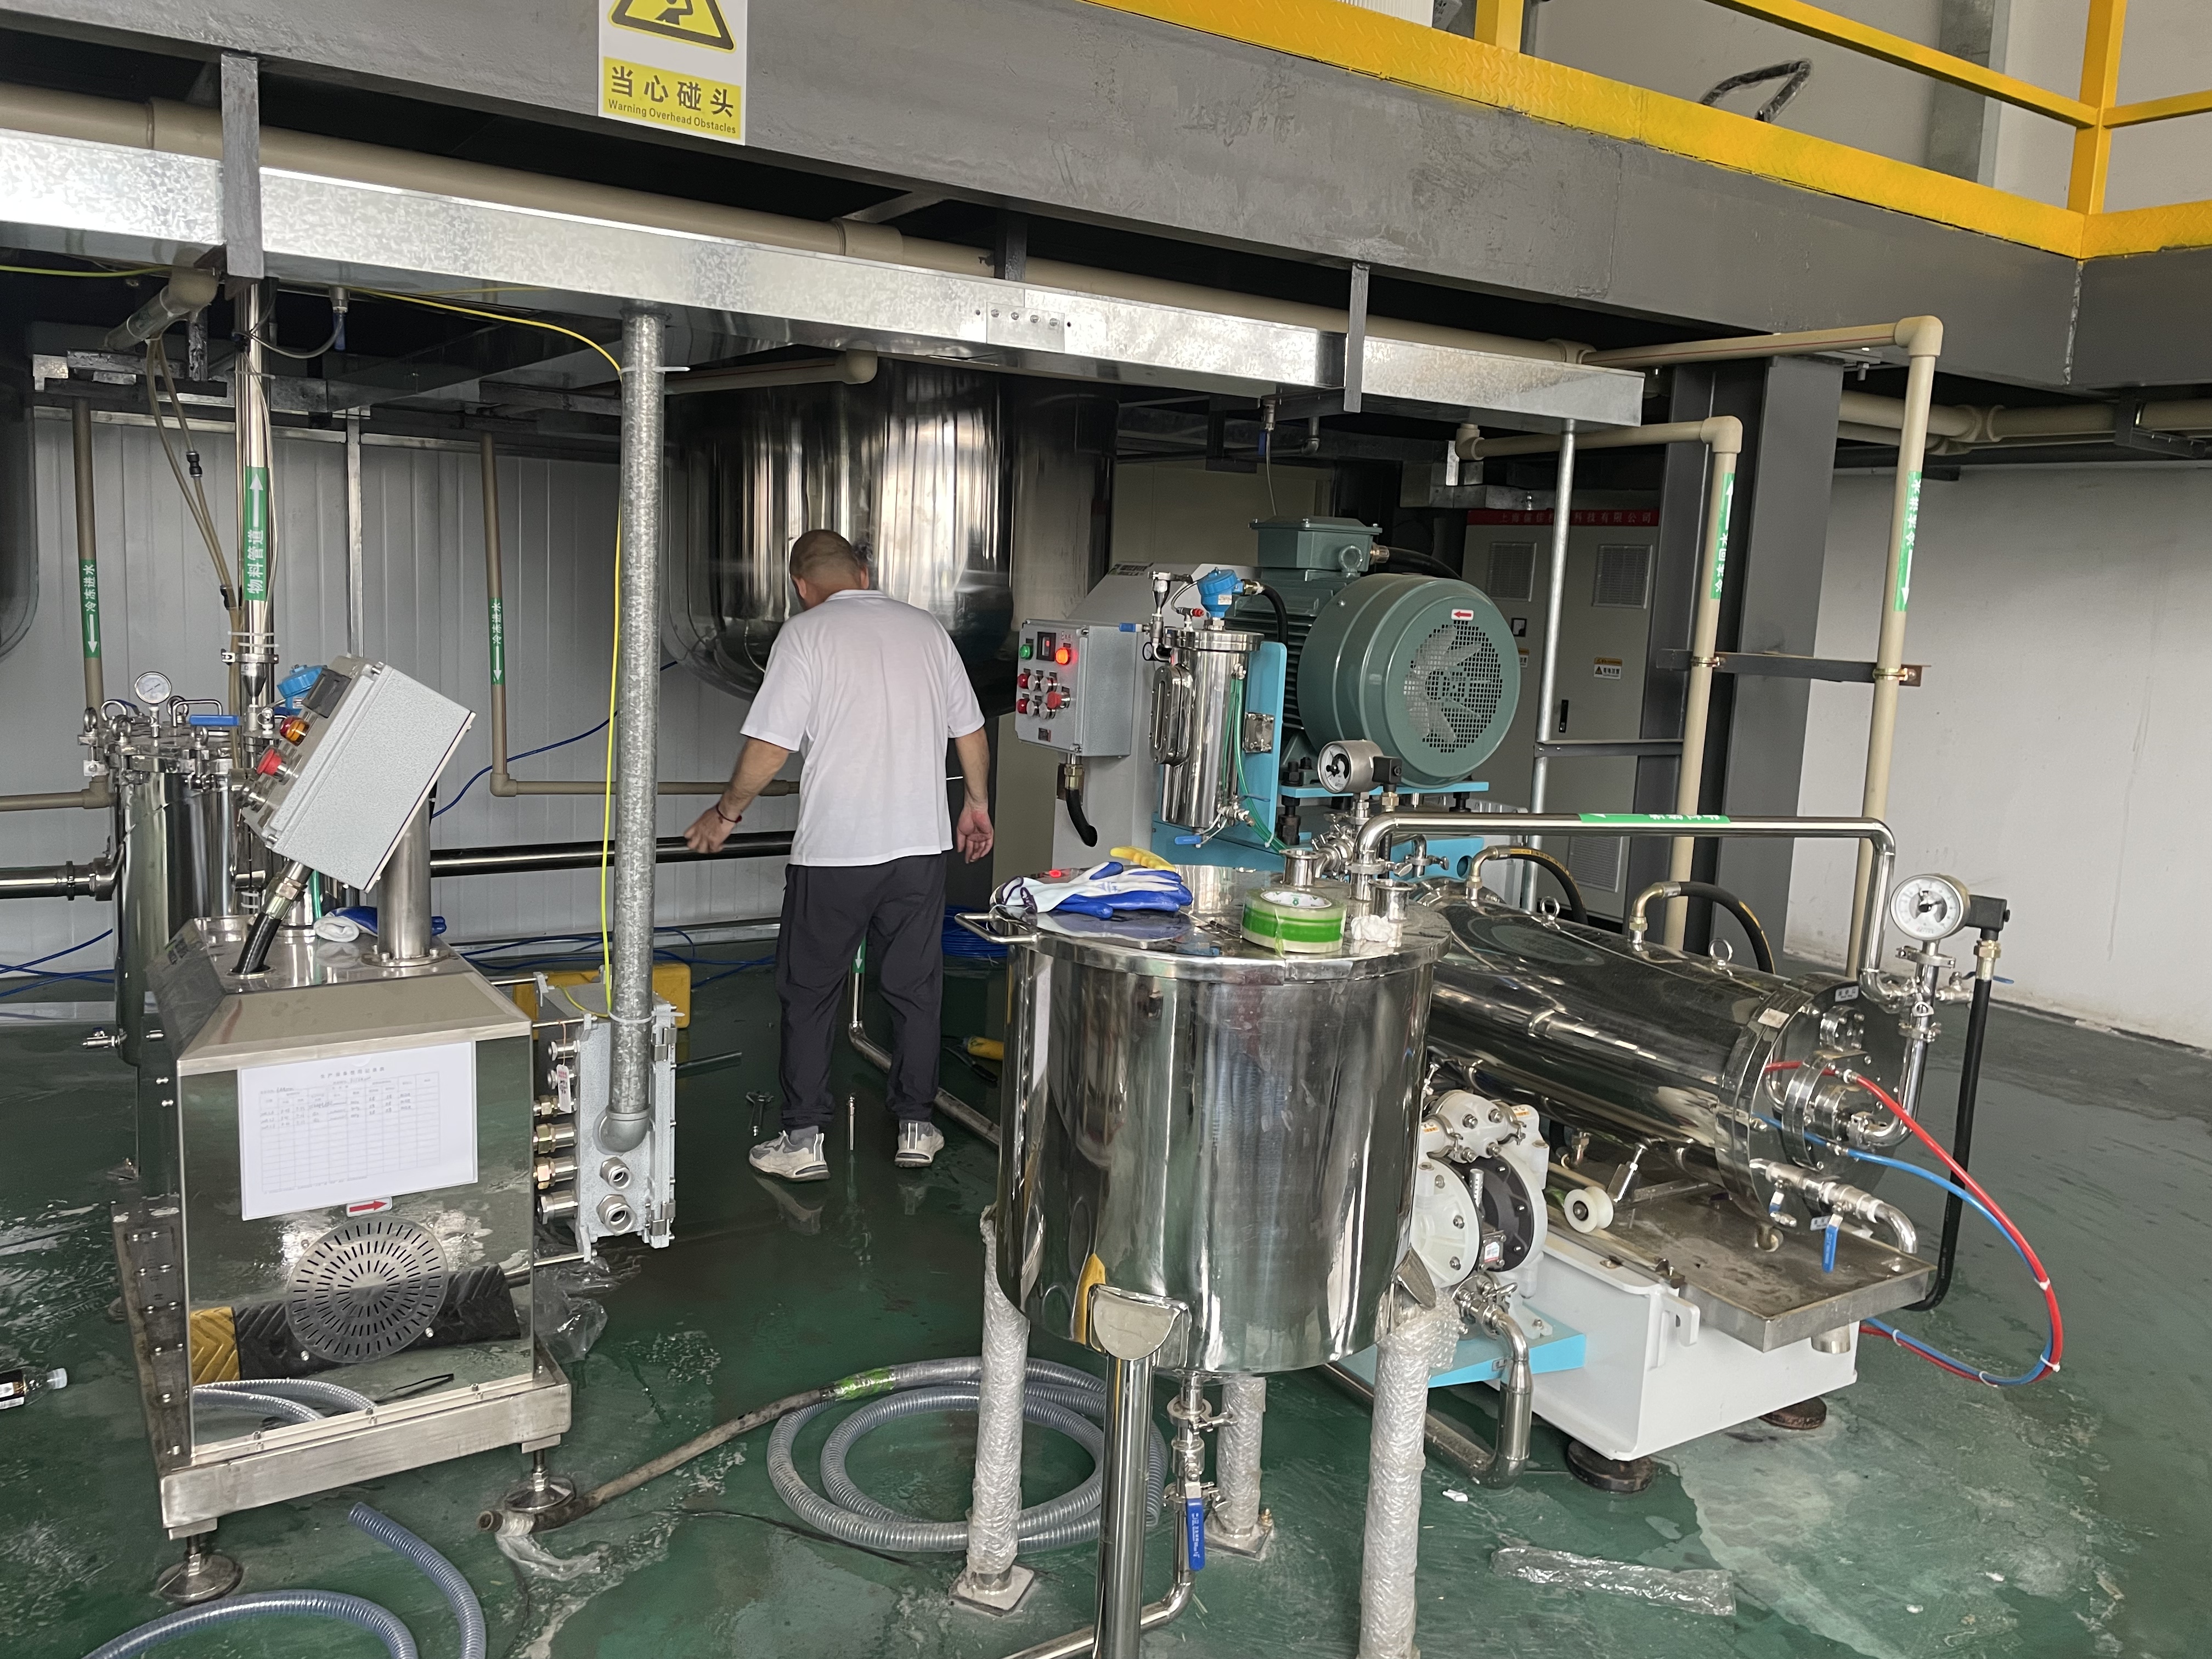

 搜 索
 汽摩及配件
 礼品工艺
 运动、休闲
 土特产

 访问官网

 我要咨询

