欢迎来到金站网
金站网首页
网站导航
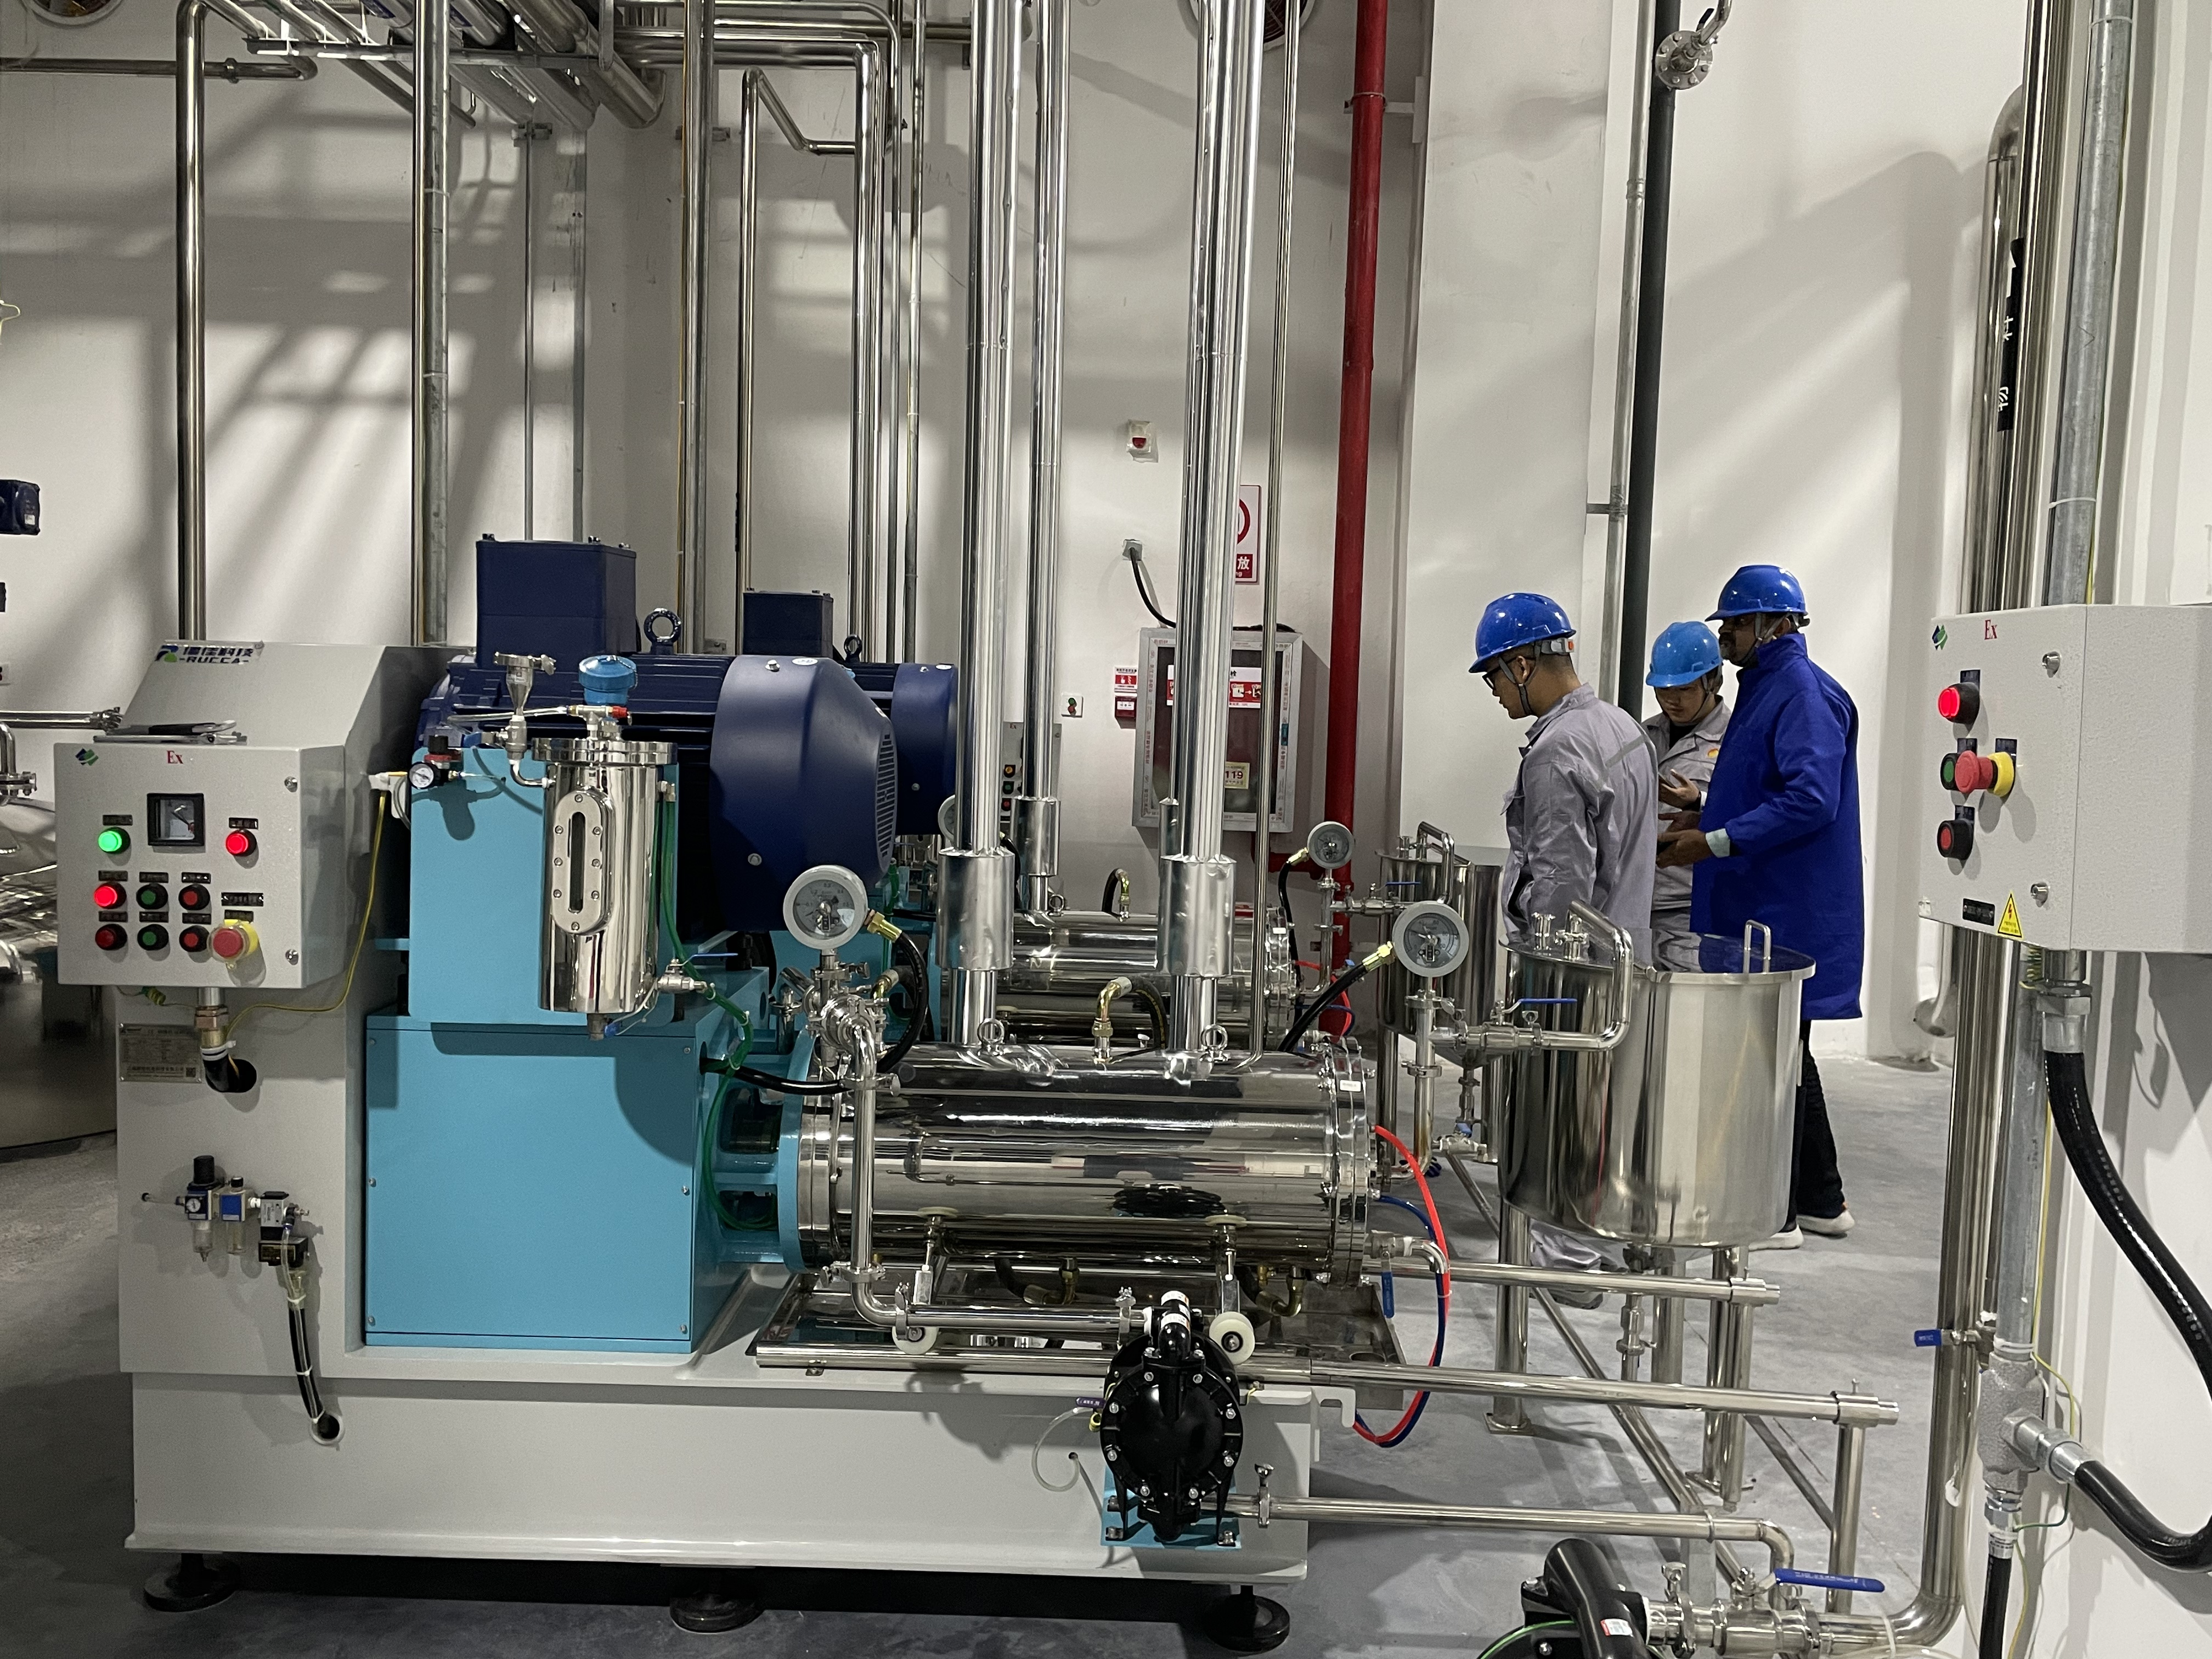
砂磨机在长时间运行中,维护是否到位直接影响设备寿命、研磨效率和产品批次稳定性。日常维护做得好,可以减少突发停机,降低维修成本,也能让细度控制更平稳。下面从日常维护要点和常见故障排除两个方面展开说明。
日常维护要点
每班次检查是基础工作。开机前,先查看冷却水是否畅通,水压和水量是否正常。冷却水不足会导致研磨腔温度上升,影响物料稳定性。检查密封部位有无泄漏,若发现漏浆或渗液,需要停机处理。运行中注意电流变化,电流异常升高可能表示填充率过高、介质结块、进料黏度过大或轴承出现问题。停机后,应及时清洗研磨腔和管路,避免物料残留干结。残留物会缩小有效容积,影响下一次研磨,还可能堵塞分离器和管道。
每周检查研磨介质消耗情况。介质在长期运行中会磨损、破碎,粒径变小,填充率下降。需要定期补充新介质,保持填充率在合适范围。同时检查介质是否混入杂质,必要时筛分清理。检查筛网或分离器间隙,若磨损变大,可能导致介质进入出料口,影响细度和设备安全。
每月检查项目包括筛网磨损、轴承温度和密封状况。筛网磨损后分离效果下降,需要更换。轴承温度过高可能表示润滑不足、安装偏差或负载过大,应及时排查。密封件若老化、变硬或磨损,会出现漏浆,需要更换。检查研磨腔内部过流部件磨损情况,如棒销、转子、腔壁,磨损严重时会影响研磨效率,也可能带入金属杂质。
每季度检查电器元件和仪表校准。变频器、接触器、继电器等元件若老化,可能导致转速不稳或停机。温度传感器、压力表、流量计需要校准,确保数据准确。电气柜清洁、散热风扇运行正常,避免因散热不良导致故障。
常见故障排除
温度过高是常见问题。先检查冷却水系统:水压是否足够,管路是否堵塞,冷却夹套和转子内部流道是否结垢。若冷却水正常,检查研磨结构:填充率是否过高,介质是否结块,线速度是否偏大。降低线速度、适当增加流量、减少填充率或加强冷却,都可以帮助降温。若物料黏度上升导致温度升高,需要检查配方和预分散质量。
密封漏浆也较常见。先检查温度是否过高,高温会加速密封件老化。检查密封件是否磨损、安装是否正确,密封液是否正常供应。对于溶剂型物料,密封材质需要耐溶剂。若漏浆轻微,可调整密封压力;若漏浆严重,需要更换密封件。
出料细度不够,可能原因有几个:研磨介质磨损后粒径变小,填充率下降,研磨作用减弱;预分散质量差,物料中团聚体多,砂磨机负担重;流量过大,物料停留时间短;线速度偏低,剪切强度不足;分离器磨损,大颗粒进入成品。处理时,先检查介质和填充率,补充或更换介质;再检查预分散效果,改善润湿和分散;然后调整流量和线速度;检查分离器间隙,必要时更换。
日常记录有助于故障分析。记录每班次的电流、温度、流量、细度和产量,定期对比。若发现细度波动、温度上升、电流增加,及时查找原因。建立备件库存,如密封件、筛网、介质、轴承等,减少停机等待时间。
儒佳提供完整保养手册和定期巡检服务。工程师可以根据设备运行情况,协助制定维护计划,培训操作人员,提供备件建议。通过规范维护和及时排除故障,砂磨机可以保持稳定运行,延长使用寿命,为生产提供可靠支持。

 搜 索
 汽摩及配件
 礼品工艺
 运动、休闲
 土特产

 访问官网

 我要咨询

