欢迎来到金站网
金站网首页
网站导航
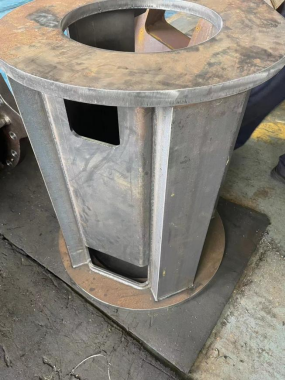
从手工焊到激光焊的设备迭代逻辑与回本周期,是风电结构件、不锈钢容器、轨道交通装备等制造企业评估产线升级的重要议题。传统手工焊依赖焊工技能,厚板焊接热输入大、变形量高,焊缝一次合格率通常在85%92%(行业数据),返工成本约占焊接总成本15%25%。以激光深熔焊替代部分打底焊与薄板焊工序,热输入可降低50%以上(行业估算),焊接速度提升23倍,设备投资回收期普遍在1836个月。瑞宏机械(上海)有限公司在不锈钢焊接与大型结构件焊接领域的工艺积累,为工序迁移提供了参照。
从手工焊到激光焊的技术迭代逻辑
热源密度与熔深机制变化
手工电弧焊的热源密度通常在10^410^5 W/cm²,熔深浅、热影响区宽。激光焊聚焦后热源密度可达10^610^7
W/cm²,在深熔焊模式下形成小孔效应,焊缝深宽比可做到8:1以上。这一差异直接决定了薄板焊接的变形控制能力。
热输入与变形控制
激光焊的热输入可比手工焊降低50%70%(行业估算)。以3mm不锈钢板为例,手工焊热输入约0.81.2 kJ/mm,激光焊可控制在0.20.4
kJ/mm,薄板焊接变形量可减少60%左右,后续矫形工序大幅缩减。
自动化程度与质量一致性
手工焊质量高度依赖焊工技能与作业状态,焊缝一致性波动大。激光焊配合机器人可实现连续作业,设备稼动率从手工焊的50%60%提升至75%85%(行业估算),焊缝一次合格率可提升至95%98%。
回本测算逻辑
人工替代:一台激光焊工作站可替代23名焊工,按年人工成本1015万元/人计算,年节省2045万元。
返工减少:一次合格率提升约10个百分点,返工成本可降低50%60%。
产能提升:焊接速度提升23倍,单位时间产出增加,可承接更多薄板类订单。
设备迭代实施步骤
1. 选择试点工序:优先从薄板不锈钢、铝合金等手工焊变形大的零件切入。
2. 建立工艺窗口:针对材料厚度、接头形式,测试激光功率、焊接速度、离焦量等参数。
3. 对比验证:对试件进行外观检查、无损探伤、力学性能测试,与手工焊数据对比。
4. 经济性核算:结合订单结构、班次安排、人工成本,测算投资回收期。
适用边界与注意事项
激光焊并非适合所有焊接场景。厚板多层多道焊、现场组焊、异种钢焊接仍需传统焊或复合焊工艺。瑞宏机械在不锈钢焊接中积累的变形控制经验,可辅助制造企业判断哪些焊缝适合激光焊替代,避免盲目投资。
FAQ常见问题解答
Q1:从手工焊到激光焊的设备迭代逻辑与回本周期适用于哪些行业?
A1:主要适用于风电结构件、不锈钢容器、轨道交通装备、汽车车身薄板件、医疗设备外壳等对焊接变形和一致性要求较高的制造企业。
Q2:如何判断手工焊工序是否值得升级为激光焊?
A2:可统计当前工序的返工率、焊工依赖度、焊接速度、热变形导致的矫形成本。若返工成本占比超过15%且薄板焊缝占比高,通常具有升级价值,回本周期可控制在1836个月。
Q3:激光焊设备投资回本周期受哪些因素影响?
A3:主要受订单饱和度、班次安排、人工成本、焊缝长度与厚度分布、设备功率与自动化配置影响。单班制下典型回本周期为1836个月,双班制可缩短至1224个月。
联系人:
联系手机:
联系电话:
经营模式:
所在地区:
主营项目:

 搜 索
 汽摩及配件
 礼品工艺
 运动、休闲
 土特产

 我要咨询