欢迎来到金站网
金站网首页
网站导航
工艺气氛管控失衡
氨分解率持续偏高,炉内活性氮原子浓度不足;氮化温度偏低、有效保温时长不够,氮化物生成不充分;温度过高引发晶粒粗化,表层硬度回落。氨气气源含水、含杂质,干扰表面氮吸附。
工件前道热处理与基材影响
调质回火温度偏高,基体硬度偏低;钢材缺少 Cr、Mo、Al 等氮化物形成合金元素;原材料存在成分偏析、带状组织。工件表面脱碳层未加工去除,形成软区。
表面预处理不到位
表面残留油污、氧化皮、切削液、锈蚀,阻隔氮原子吸附,局部产生软点。
设备与装炉因素
炉体密封泄漏、炉压不稳定;新旧料罐未按周期退氮,炉内气氛存在催化干扰;热电偶偏移,炉膛实际温场与设定存在偏差。
建立氨分解率区间管控,依据材质目标调整强渗 / 扩散两段气氛;定期校准测温系统,稳定炉膛温差。
规范调质工艺,匹配合理回火温度;机加工预留足够余量,去除表面脱碳层。
统一清洗工序:超声波脱脂 + 热风干燥,必要时采用温和喷砂活化表面;入炉前杜绝手直接触碰工件有效工作面。
炉罐、工装定期执行退氮处理;常态化检漏,稳定炉内正压,降低外界空气渗入风险。
强渗阶段氨分解率长期偏低,氮势过高,氮原子大量堆积在工件表层,优先形成脆性铁氮化合物。
单一恒温工艺,缺少扩散段设计;强渗保温时间过长。
工件表面活性过高、表面粗糙度偏低,加速表层氮富集。
炉内水汽超标,加剧化合物层疏松缺陷。
采用强渗 + 扩散分段氮化工艺:前期较低分解率完成表面饱和,后期提升分解率,推动氮向内扩散,消耗多余表层氮元素,控制白层厚度。
根据图纸要求设定目标化合物层厚度,优化各阶段保温时长,避免过度氮化。
严控氨气干燥处理,减少水汽进入炉膛;检查管路密封,防止空气中水汽渗入。
对有减薄白层需求的零件,可合理调整扩散段气氛配比,抑制厚层 ε 相生成。
提示:并非白层越厚性能越好;承受冲击、往复摩擦的汽车零部件,通常要求控制化合物层厚度并减少疏松。
装炉工装布局不合理
工件相互紧贴、堆叠遮挡;深孔、盲孔朝向不利于气流流通,气氛无法持续接触工作面,形成气氛盲区。装载密度过大,炉膛气流循环受阻。
炉膛温场与气流循环缺陷
循环风机工况下降、导流结构缺失,炉膛上下、内外区域温度、气氛不一致。
工件尺寸悬殊混装,小件升温快、大件升温滞后,渗扩进度不一致。
局部表面污染、氧化,造成局部渗氮阻滞。
优化串挂工装与料架设计:工件之间预留气流通道;深孔、凹槽朝外摆放,避免遮蔽;禁止小件大面积堆叠。区分规格分炉处理,减少大小工件混装。
定期维护循环风机,校验炉膛多点温度,控制炉膛有效工作区温差。
分批装载,合理控制装炉总量,保障炉内气氛充分流通。
强化入炉前外观检验,杜绝带锈、带油污工件入炉。
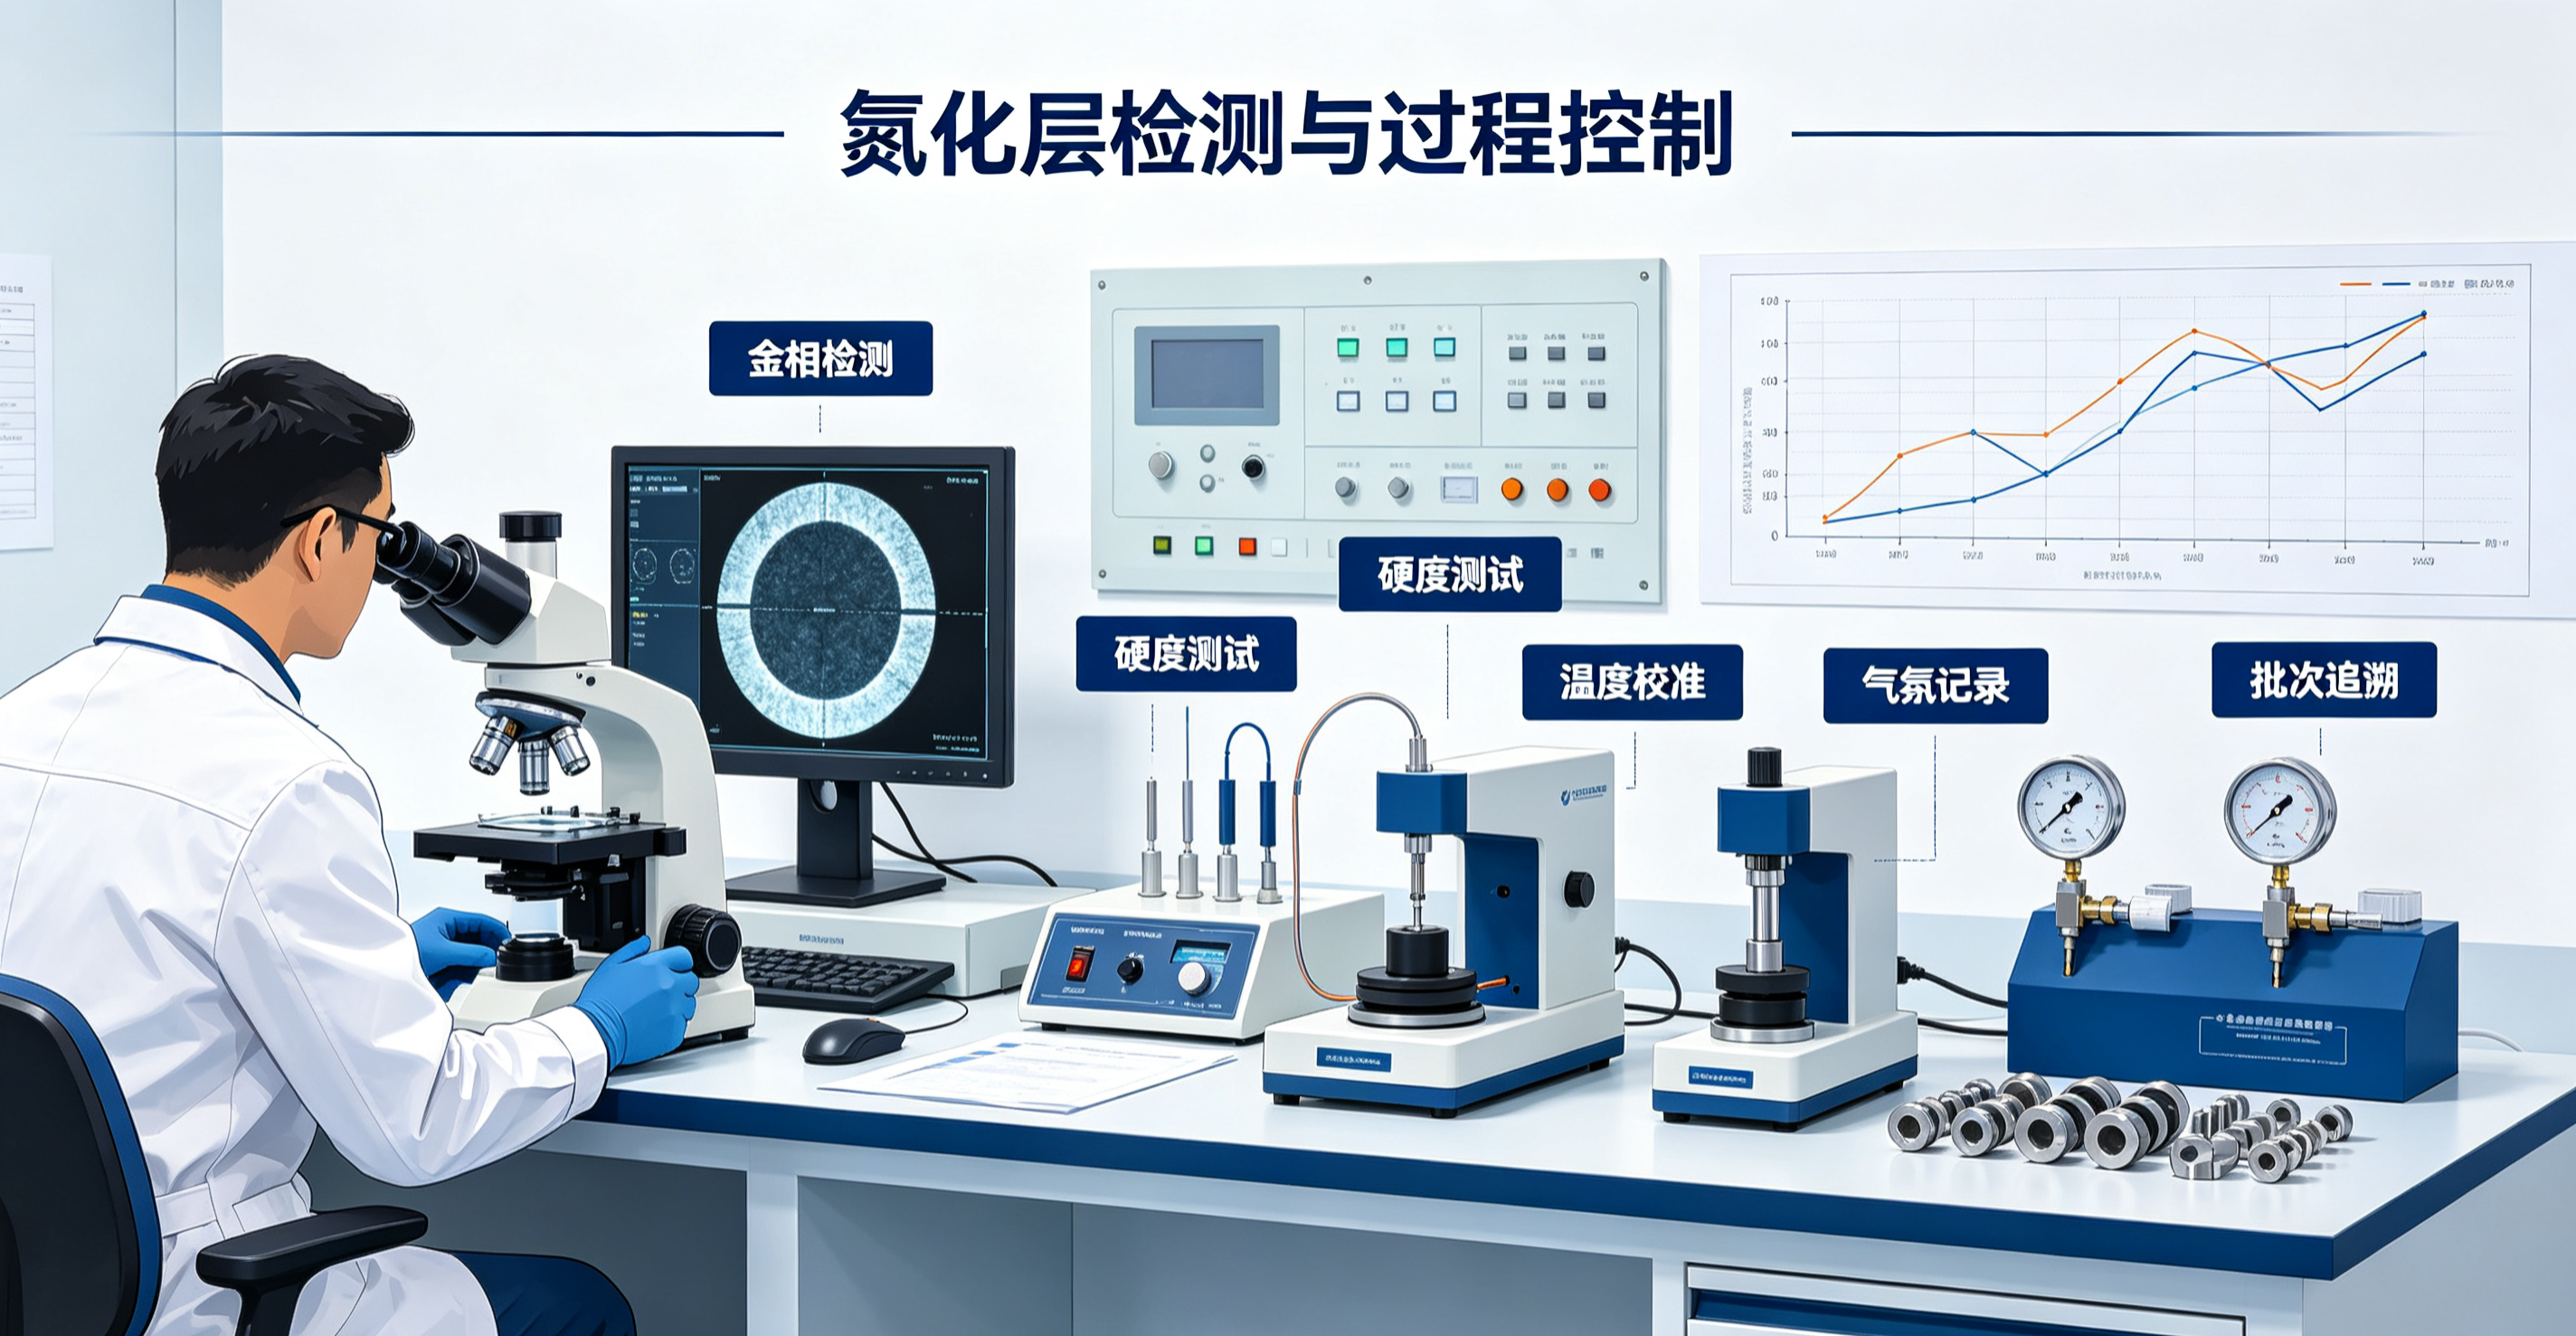
建立工艺参数履历:温度、氨流量、分解率、炉压实时记录,运用 SPC 监控波动;
新料罐、大修后炉体执行预渗氮,稳定初始气氛状态;
硬度、金相抽检兼顾不同位置、不同装炉区域工件,避免3单点取样误判;
针对细长轴、薄壁件、复杂结构零件,单独开发装炉方案与专属工艺曲线。
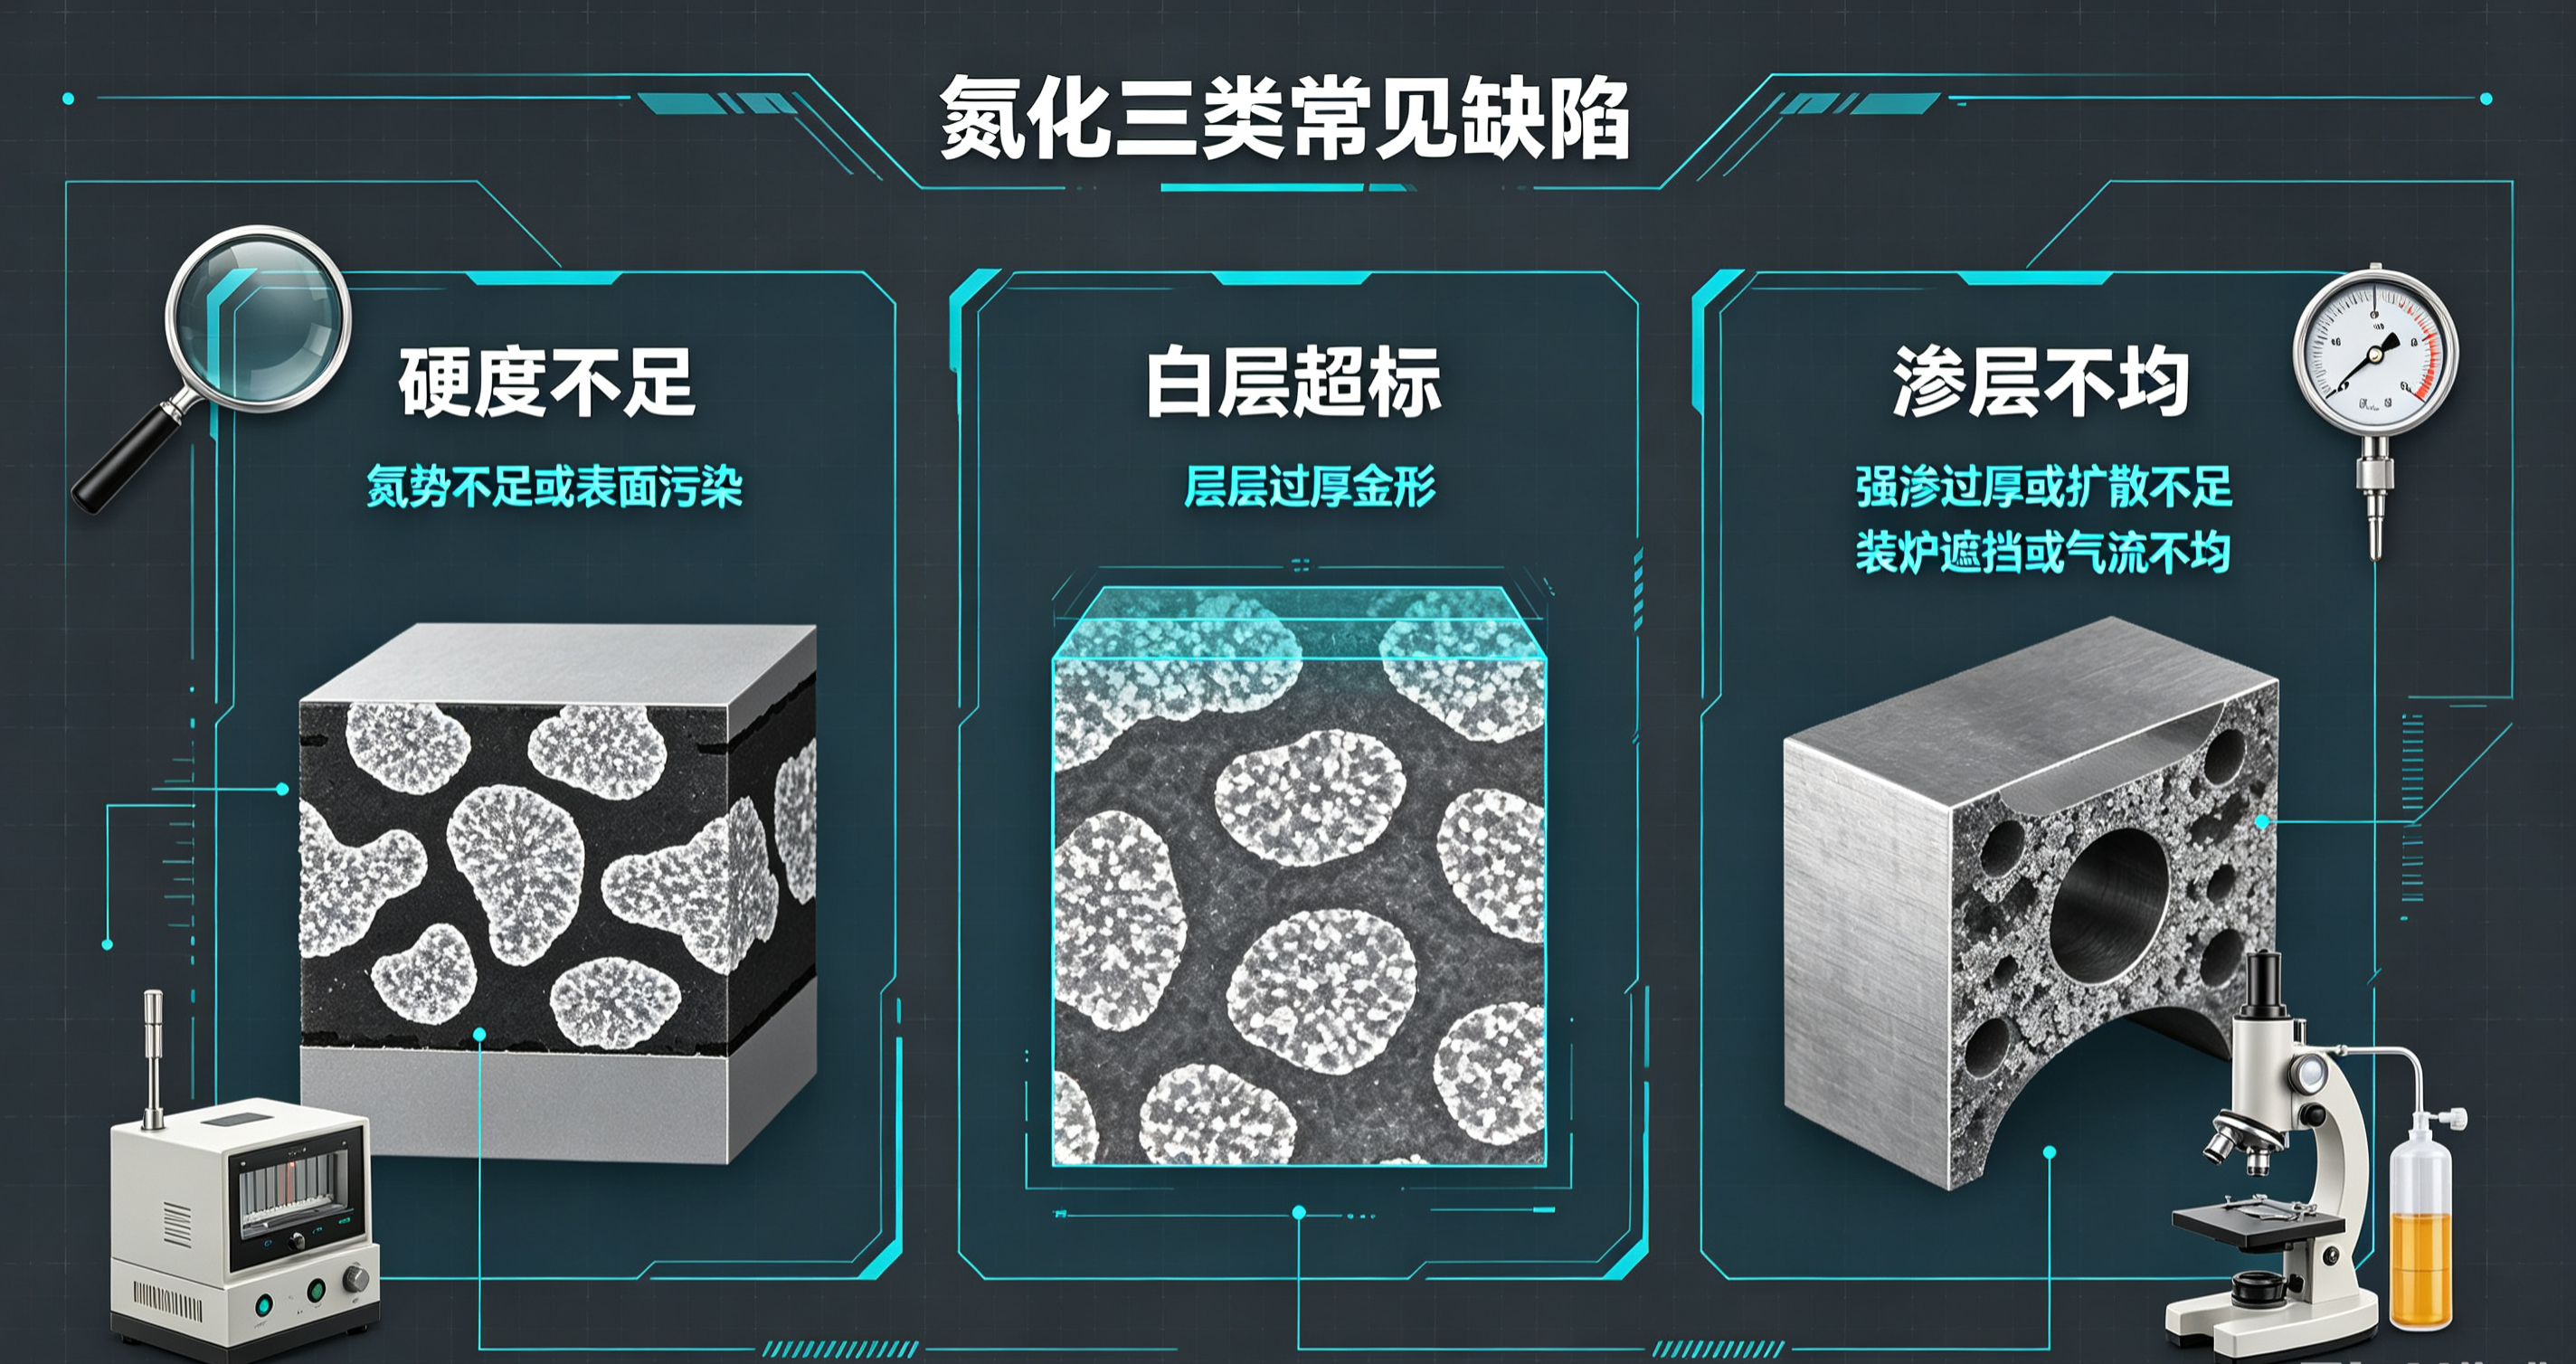
氮化三类典型缺陷大多是气氛、温度、预处理、装炉方式多因素叠加导致。通过标准化前处理、分段式氮化工艺、工装优化与常态化设备点检,能够持续提升氮化层一致性,满足汽车零部件稳定耐久的使用要求。

 搜 索
 汽摩及配件
 礼品工艺
 运动、休闲
 土特产

 访问官网

 我要咨询