欢迎来到金站网
行业资讯行业新闻

精密零部件热处理变形控制|软氮化、碳氮共渗、真空渗碳、渗碳、

来源: 发布时间:2026-07-31
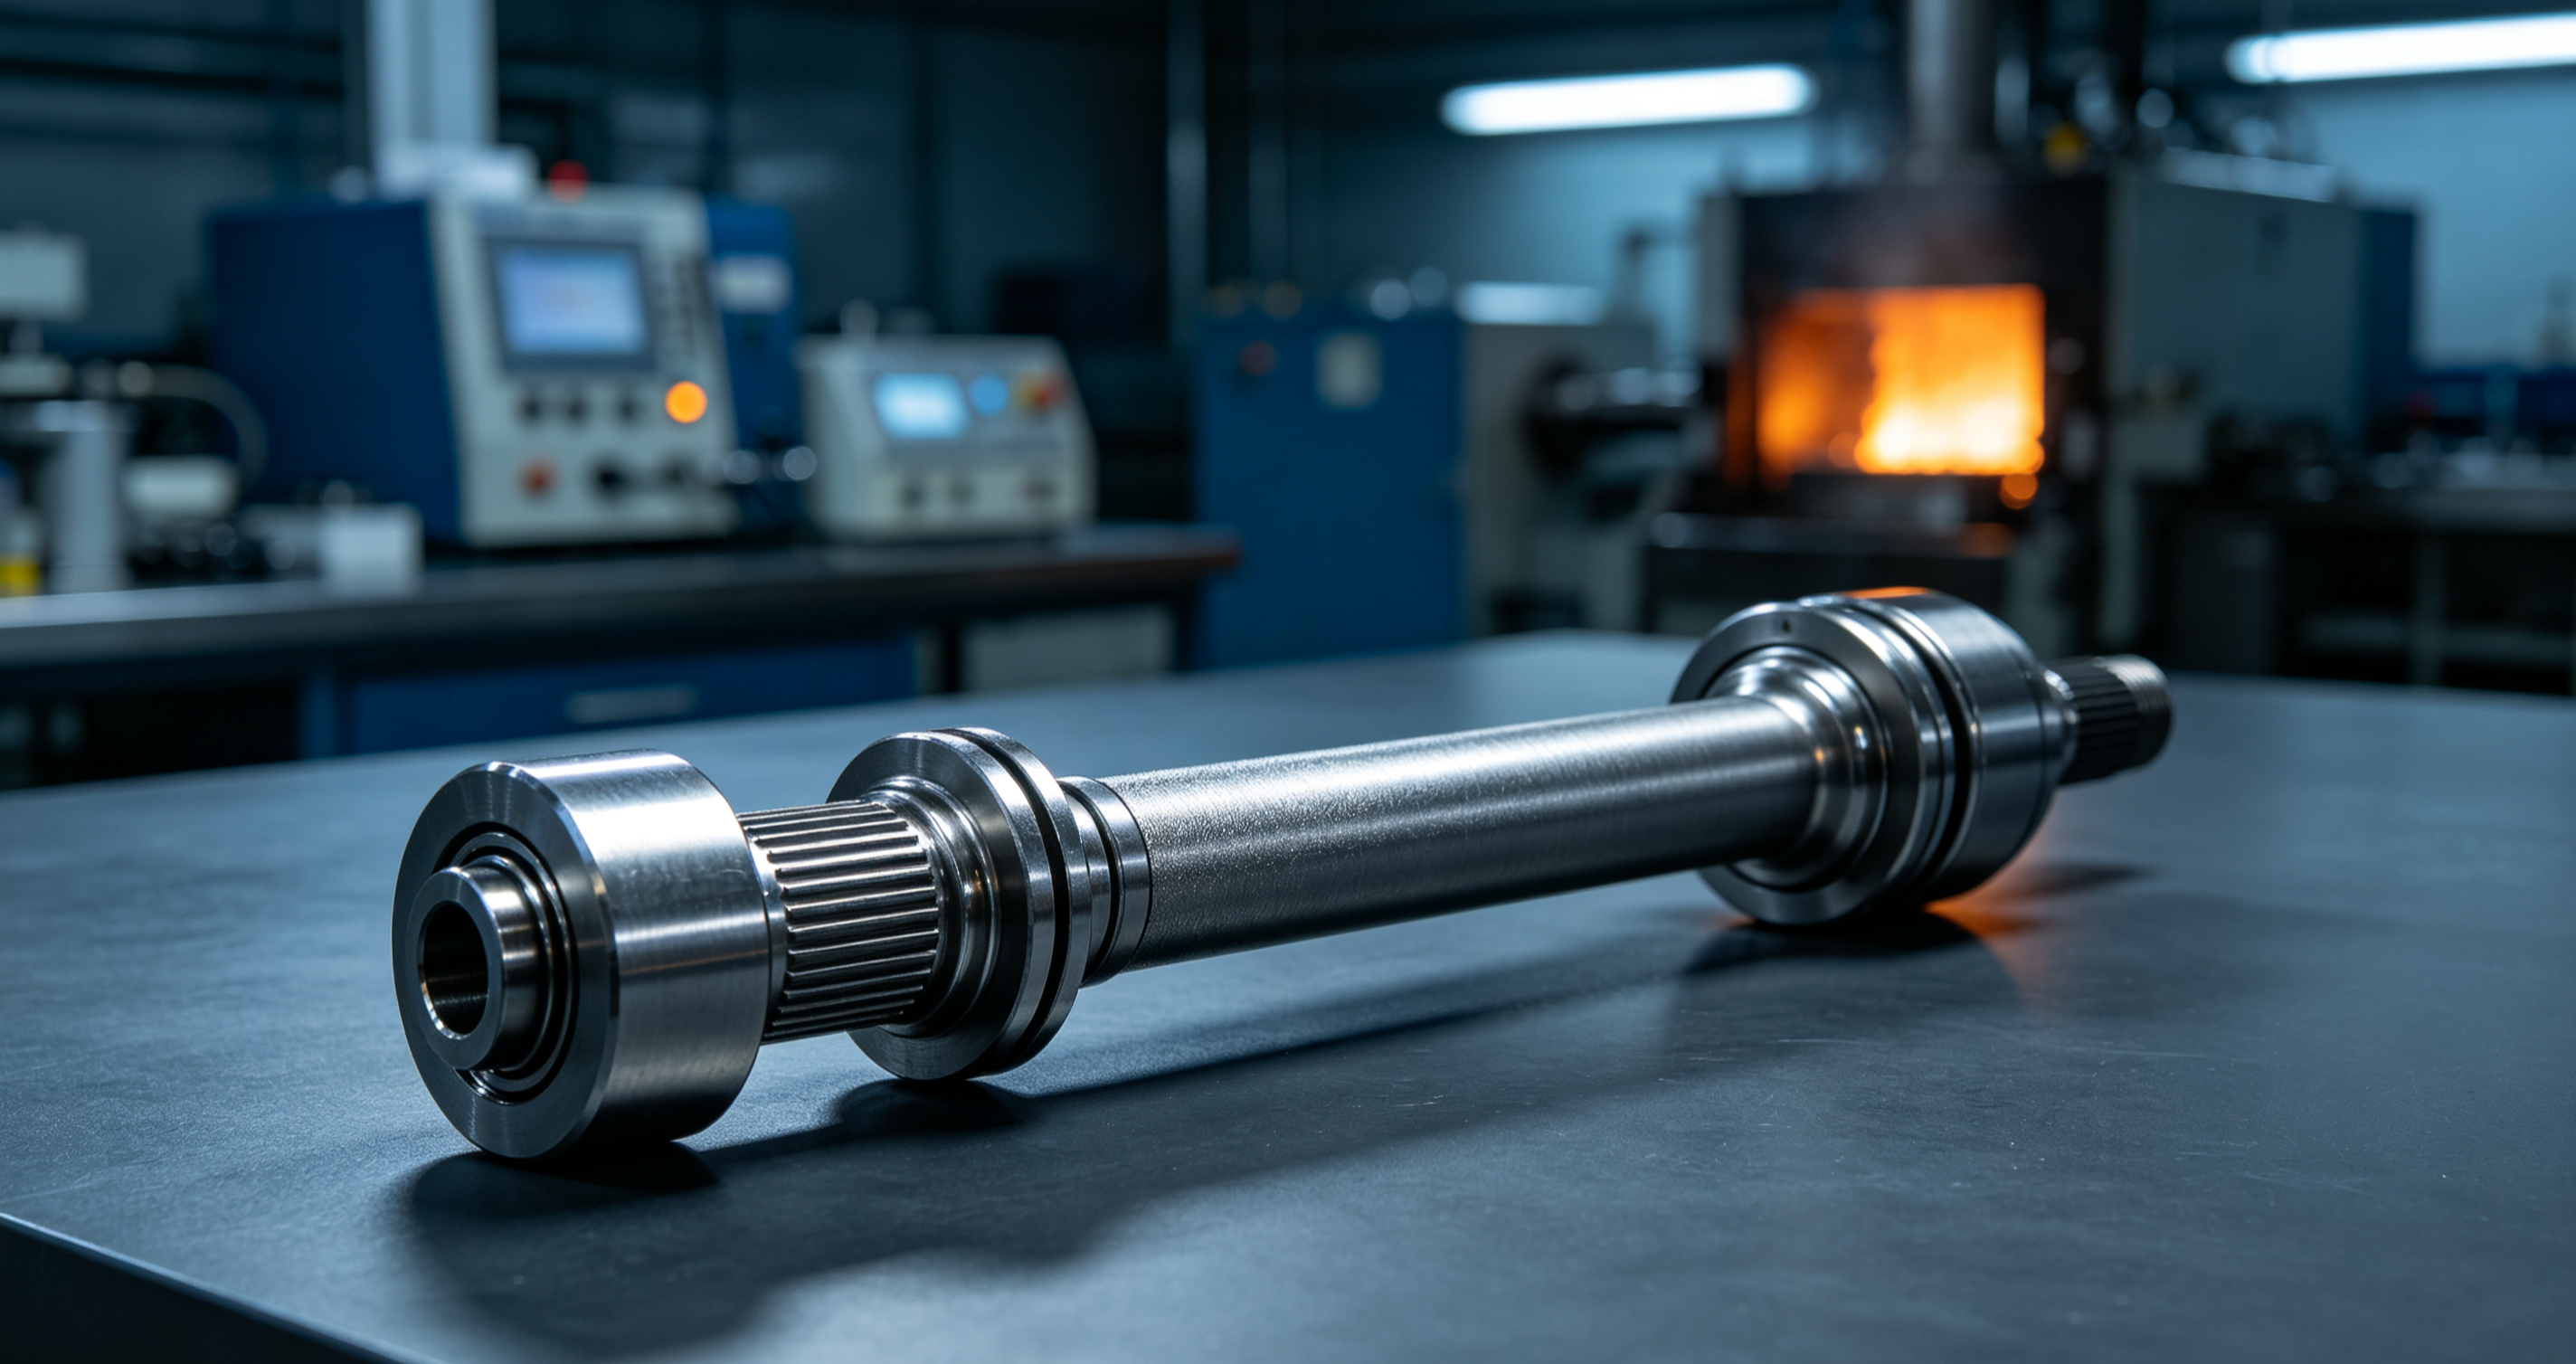
在汽车传动件、精密齿轮、液压零部件、工装配件生产过程中,热处理引发的尺寸形变,会增加后续机加工成本,影响成品装配精度。合理选择热处理工艺,是控制工件变形、保障尺寸稳定性的重要途径。

本文针对行业常用五类工艺:调质、常规渗碳、真空渗碳、碳氮共渗、软氮化(低温氮碳共渗),从工艺原理、处理温度、相变特征入手,分析各类工艺形变趋势,帮助制造企业结合产品精度要求选择适配方案。
一、各类工艺变形机理与形变表现排序

工件热处理变形主要来源于两大因素:升降温带来的热应力、固态组织转变产生的组织应力;处理温度越高、存在淬火相变过程,越容易产生尺寸波动。
结合长期工艺实践,同等工件结构、相同材质前提下,形变由小到大顺序:软氮化<碳氮共渗<调质<真空渗碳<常规气体渗碳。
  1. 软氮化(低温氮碳共渗)—— 形变表现更平稳
    软氮化处理温度区间 550~570℃,处理全程不发生奥氏体化相变,无需后续淬火工序。工件发生轻微热胀冷缩,冷却后尺寸波动幅度较小,有利于维持精加工后的尺寸,适合精度要求较高、硬化层需求较薄的零部件。
    适用场景:精密轴套、轻载齿轮、冲压模具、需要减少后续磨削加工的零件。
    限制:硬化层厚度偏薄,不适用于承受较大冲击载荷、要求深硬化层的工件。
  2. 碳氮共渗(中温氮碳共渗)
    工艺温度 830~870℃,温度低于常规渗碳,保温周期更短;处理后配套淬火 + 低温回火。相较渗碳工艺,整体热输入更小,变形可控性优于气体渗碳与真空渗碳。
    适用场景:中小型齿轮、电动工具配件、紧固件,兼顾表面耐磨性能与尺寸管控需求。
  3. 调质处理(淬火 + 高温回火)
    调质属于整体改性热处理,通过淬火实现基体强化,再经高温回火释放部分内部应力。淬火阶段会产生一定形变,回火工序能够释放一部分残余应力。
    特点:不形成表面硬化层,主要优化零件整体强度与韧性,一般作为精密零件表面处理前的预备热处理,减少后续化学热处理变形。
  4. 真空渗碳
    渗碳温度 900~930℃,采用真空辐射加热,工件受热均匀性优于普通气体渗碳,可以减少受热不均带来的翘曲、不均形变。但仍需要高温渗碳 + 淬火流程,存在马氏体相变带来的组织应力,整体变形高于碳氮共渗、软氮化。
    优势:渗层均匀、表面无氧化脱碳,适合洁净度要求高、中厚硬化层需求的零部件。
  5. 常规气体渗碳
    处理温度 900~950℃,高温长时间保温,再执行淬火冷却。高温加热、淬火相变叠加,工件容易出现尺寸胀缩、扭曲变形,薄壁件、不对称结构件表现尤为明显。一般需要预留充足磨削余量。
    优势:可获得较深硬化层,承载能力优,广泛应用于重载变速箱齿轮。
重要说明:工艺只是影响变形的其中一环。原材料状态、锻造应力、加工余量、工件结构厚薄差、热处理工装挂具、升降温速率,都会影响变形结果。不存在通用工艺适配所有零件,需结合图纸技术要求综合判定。

二、选型简易参考指南

✅ 高精度、硬化层薄、尽量减少后加工:优先参考软氮化工艺
✅ 中等精度、兼顾耐磨疲劳性能、硬化层中等:可选碳氮共渗
✅ 零件需要整体强韧性,作为前置预处理:采用调质处理
✅ 要求深渗层、表面洁净、载荷较大,可接受适量磨削余量:选择真空渗碳

✅ 重载、强冲击、对硬化层深度要求高,预留充足精加工余量:选用常规渗碳


三、结语

零部件尺寸稳定是装备制造的基础指标。热处理方案选择不能单一依靠变形大小判断,需要同步结合硬化层深度、表面硬度、承载工况、加工成本综合评估。
东宇东庵热处理具备软氮化、碳氮共渗、真空渗碳、渗碳、调质全流程热处理加工能力,针对精密齿轮、汽车零部件持续开展工艺优化,通过工装优化、分段升温、应力预处理等方式协助客户管控热处理变形。如有样品打样、工艺方案评估需求,欢迎联系我们技术团队沟通。


标签: 除甲醛 除甲醛