欢迎来到金站网
金站网首页
网站导航
工件堆叠形成气氛屏蔽区
细小冲压件薄而扁平,铺料过厚时上下工件紧密贴合,炉内富碳、富氮气氛无法抵达贴合接触面,活性原子渗透受阻,接触面渗层厚度为外露区域 60%~75%,硬度同步偏低。
网带铺料密度失衡,温场分布紊乱
局部堆料过密会改变炉膛热交换效率,堆料区域升温滞后,渗扩反应速率下降;稀疏区域温度偏高,渗层生长过快,同炉工件渗层差值大幅扩大。
炉内循环气流无定向导流
标准网带炉内置循环风机做基础搅拌,无分层导流结构,堆叠小件间隙气流流速不足,碳氮介质浓度分层,表层渗入量出现明显差异。
单一全域气氛参数无法适配高密度装载
传统统一碳势、氨气流量控制模式,未区分堆料区与空料区气氛需求,密集工件区域活性介质供给不足,渗层均匀性难以保障。
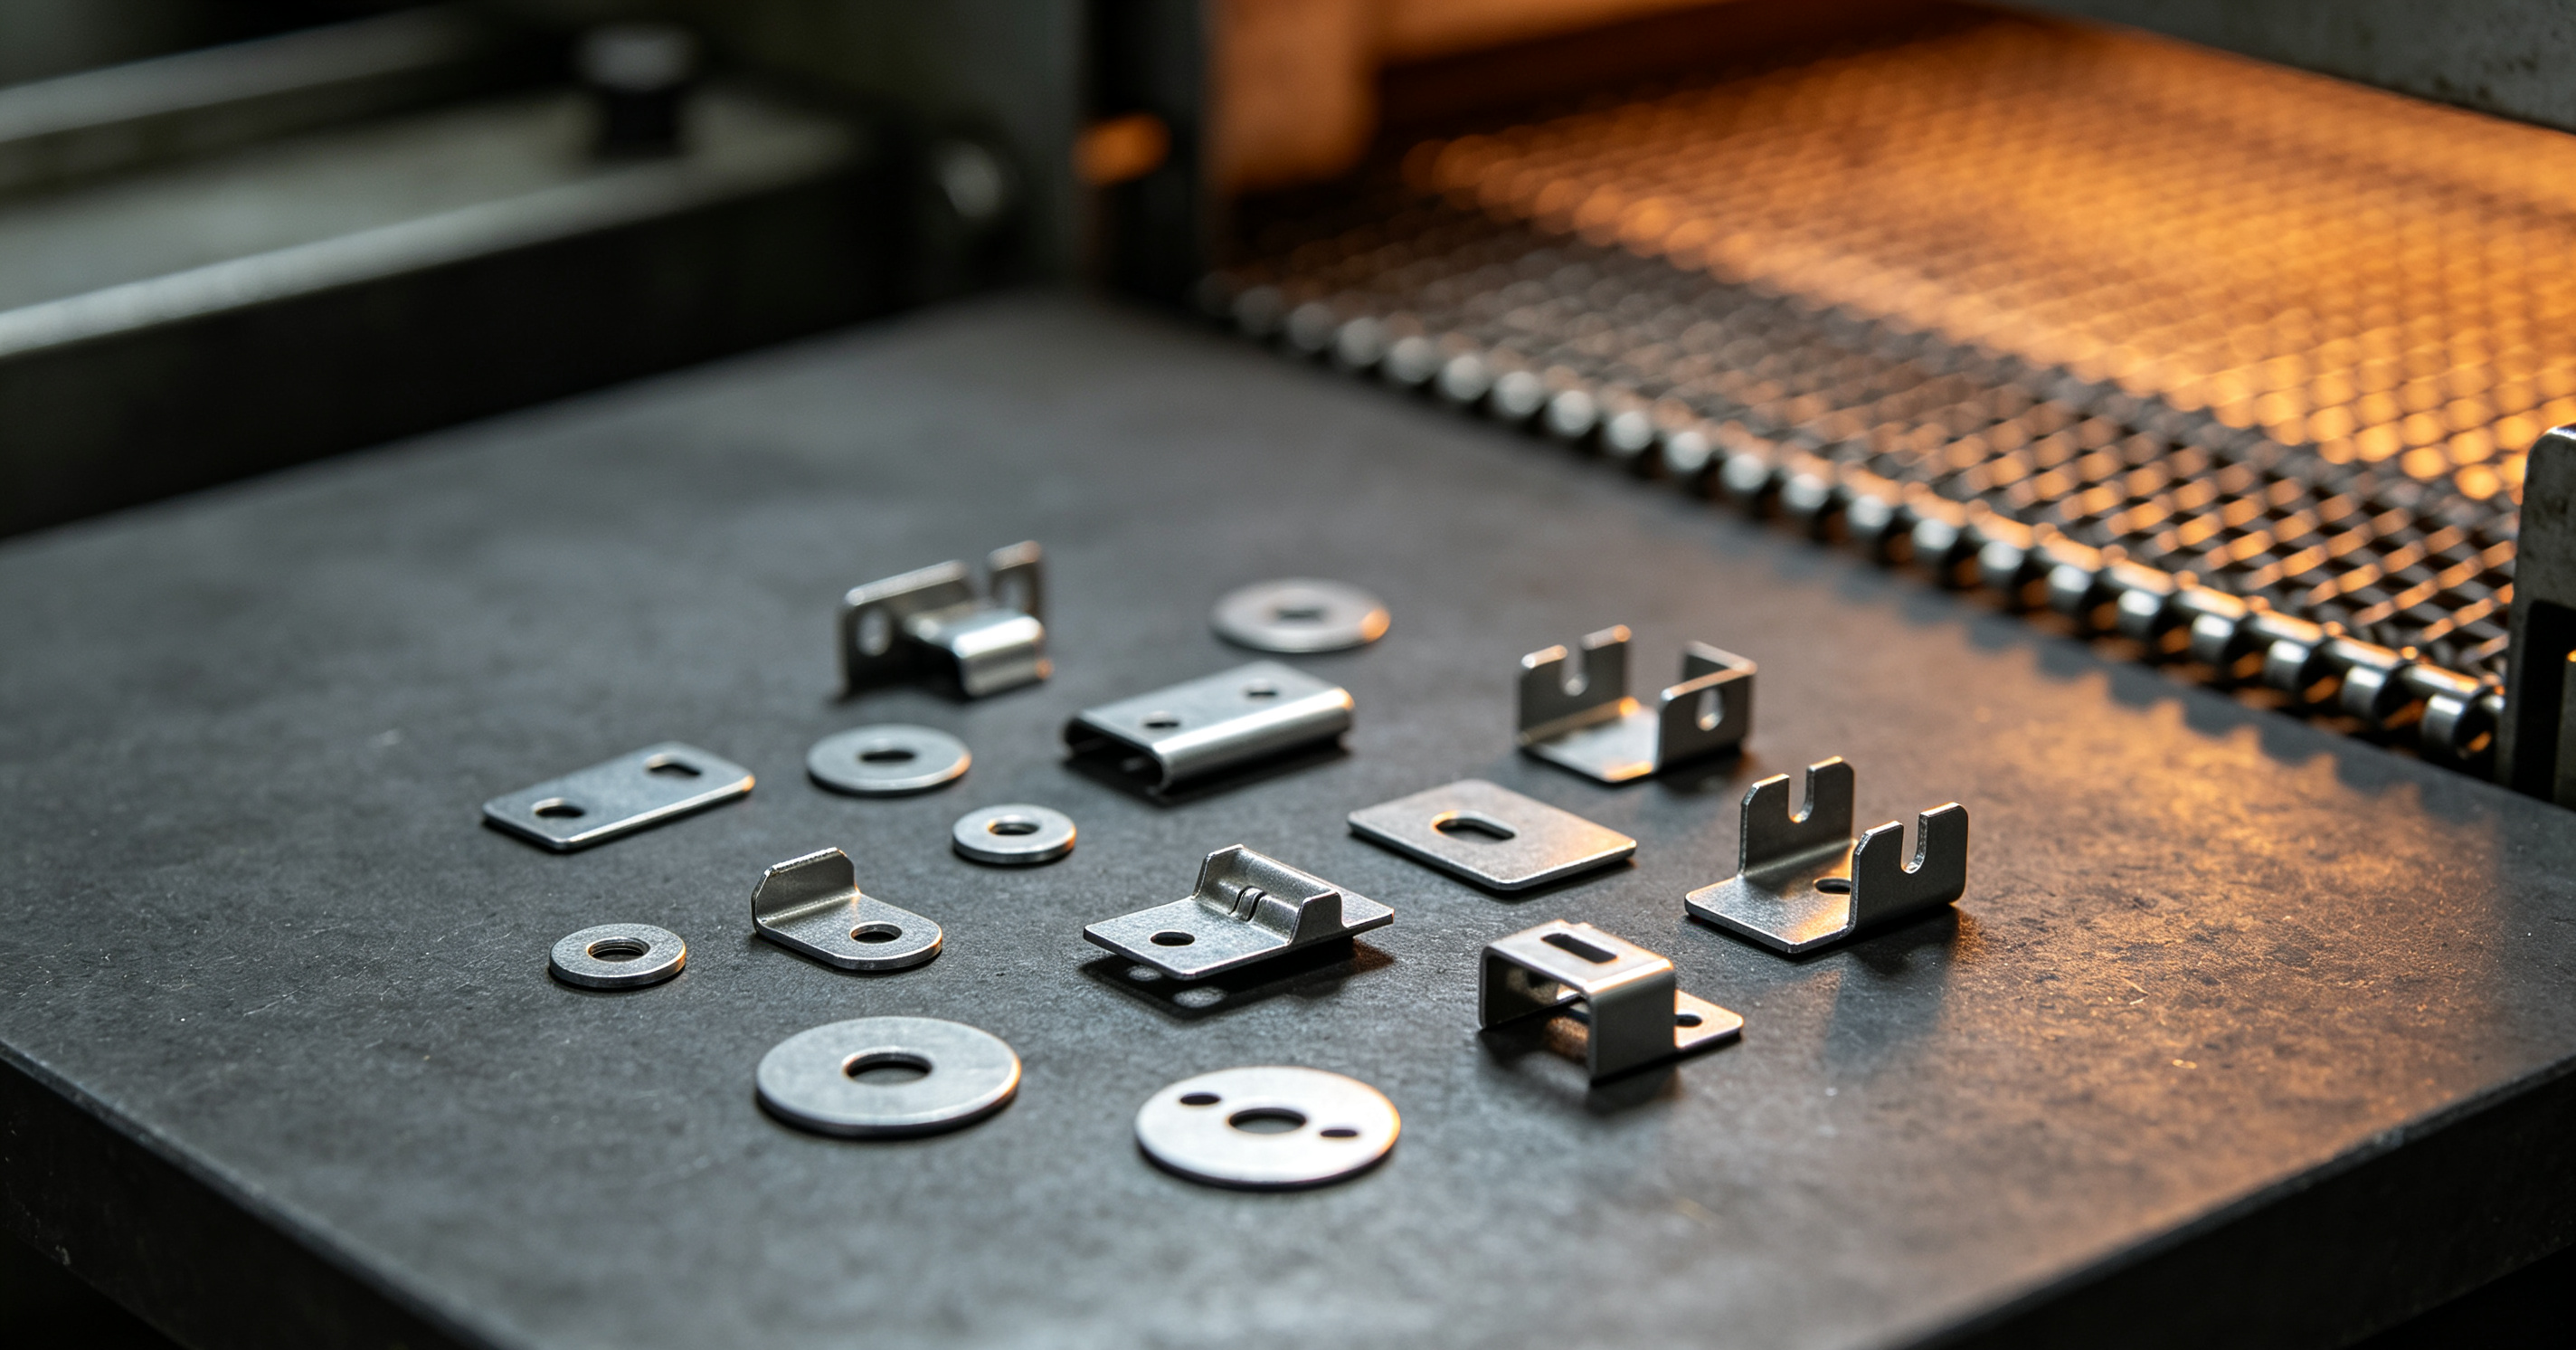
工装整体采用高透热不锈钢网格结构,网格孔径匹配工件尺寸,杜绝小件卡料堆叠;
分层设置支撑隔条,每层预留 8~12mm 气流通道,工件单点接触支撑,90% 以上表面完全暴露于炉内气氛;
工装底部增设导流缺口,引导高温气氛垂直穿透工件层,消除层间气氛死角;
配套限位挡条,限制网带输送过程工件滑移堆积,实现单层均匀铺料,杜绝多层叠加。
划定网带有效铺料区域,限定单位面积工件承载重量,禁止局部集中堆料;
异形薄片冲压件采用震动布料辅机均匀分散,避免边角料集中堆积;
区分厚薄规格分开热处理,薄件、厚件错峰生产,防止厚薄混装造成吸热、渗速不一致;
产线进料端设置巡检工位,实时校正堆料、叠料工件,前置规避质量隐患。
加装上下双层导流风道,调整风机转速形成定向循环气流,强化工件层间气体置换;
炉膛分段增设扰流板,消除炉内静态滞气区,保证任意位置碳氮介质浓度波动极小;
定期清理网带、工装表面积碳,避免积碳阻挡热交换与气氛流通,维持稳定流场环境。
预热区低流量通入载气,提前置换工装与工件间隙空气,避免局部氧化脱碳;
强渗主温区根据实时装载密度微调丙烷、氨气供给流量,堆料区域适度提升介质供给量,补足工件间隙活性原子;
扩散保温区稳定碳势区间,缩小工件表层碳氮含量差值,平衡渗层生长速率;
多点热电偶实时采集炉膛温场,将各区温差稳定控制在 ±3℃以内,消除温度带来的渗层生长差异。
建立分段取样检测机制,分别采集网带进料、中段、出料工件,检测渗层深度、表面硬度,动态微调工艺参数;
优化后连续量产 3~5 批次验证稳定性,渗层偏差达标后编制专属工艺卡,固定温度、气氛、网带速度、装载密度全套参数;
落实设备定期维护计划,周期性校验碳势传感器、热电偶、气体流量计,保障工艺长期稳定;
生产数据全程自动记录留存,满足 IATF16949 可追溯品质管控标准,适配汽车、精密零部件客户审核需求。
渗层均匀性:同批次工件渗层深度偏差由 ±0.08mm 收窄至 ±0.03mm 以内;
硬度离散度:工件表面硬度波动范围缩减 60%,批量不良率大幅下降;
产能平衡:分层工装 + 自动布料方案不占用额外工时,产线通行效率无明显衰减;
综合成本:返工、报废损耗降低,气源、能耗利用效率提升,长期量产综合成本优化。
汽车微型结构冲压件、垫片、卡扣、连接端子;
新能源导电冲压薄片、小型弹簧钢冲压件;
精密仪器、传感器微型金属冲压零件;
各类低碳钢、合金钢小件渗碳、碳氮共渗、软氮化量产加工。

 搜 索
 汽摩及配件
 礼品工艺
 运动、休闲
 土特产

 访问官网

 我要咨询