欢迎来到金站网
金站网首页
网站导航
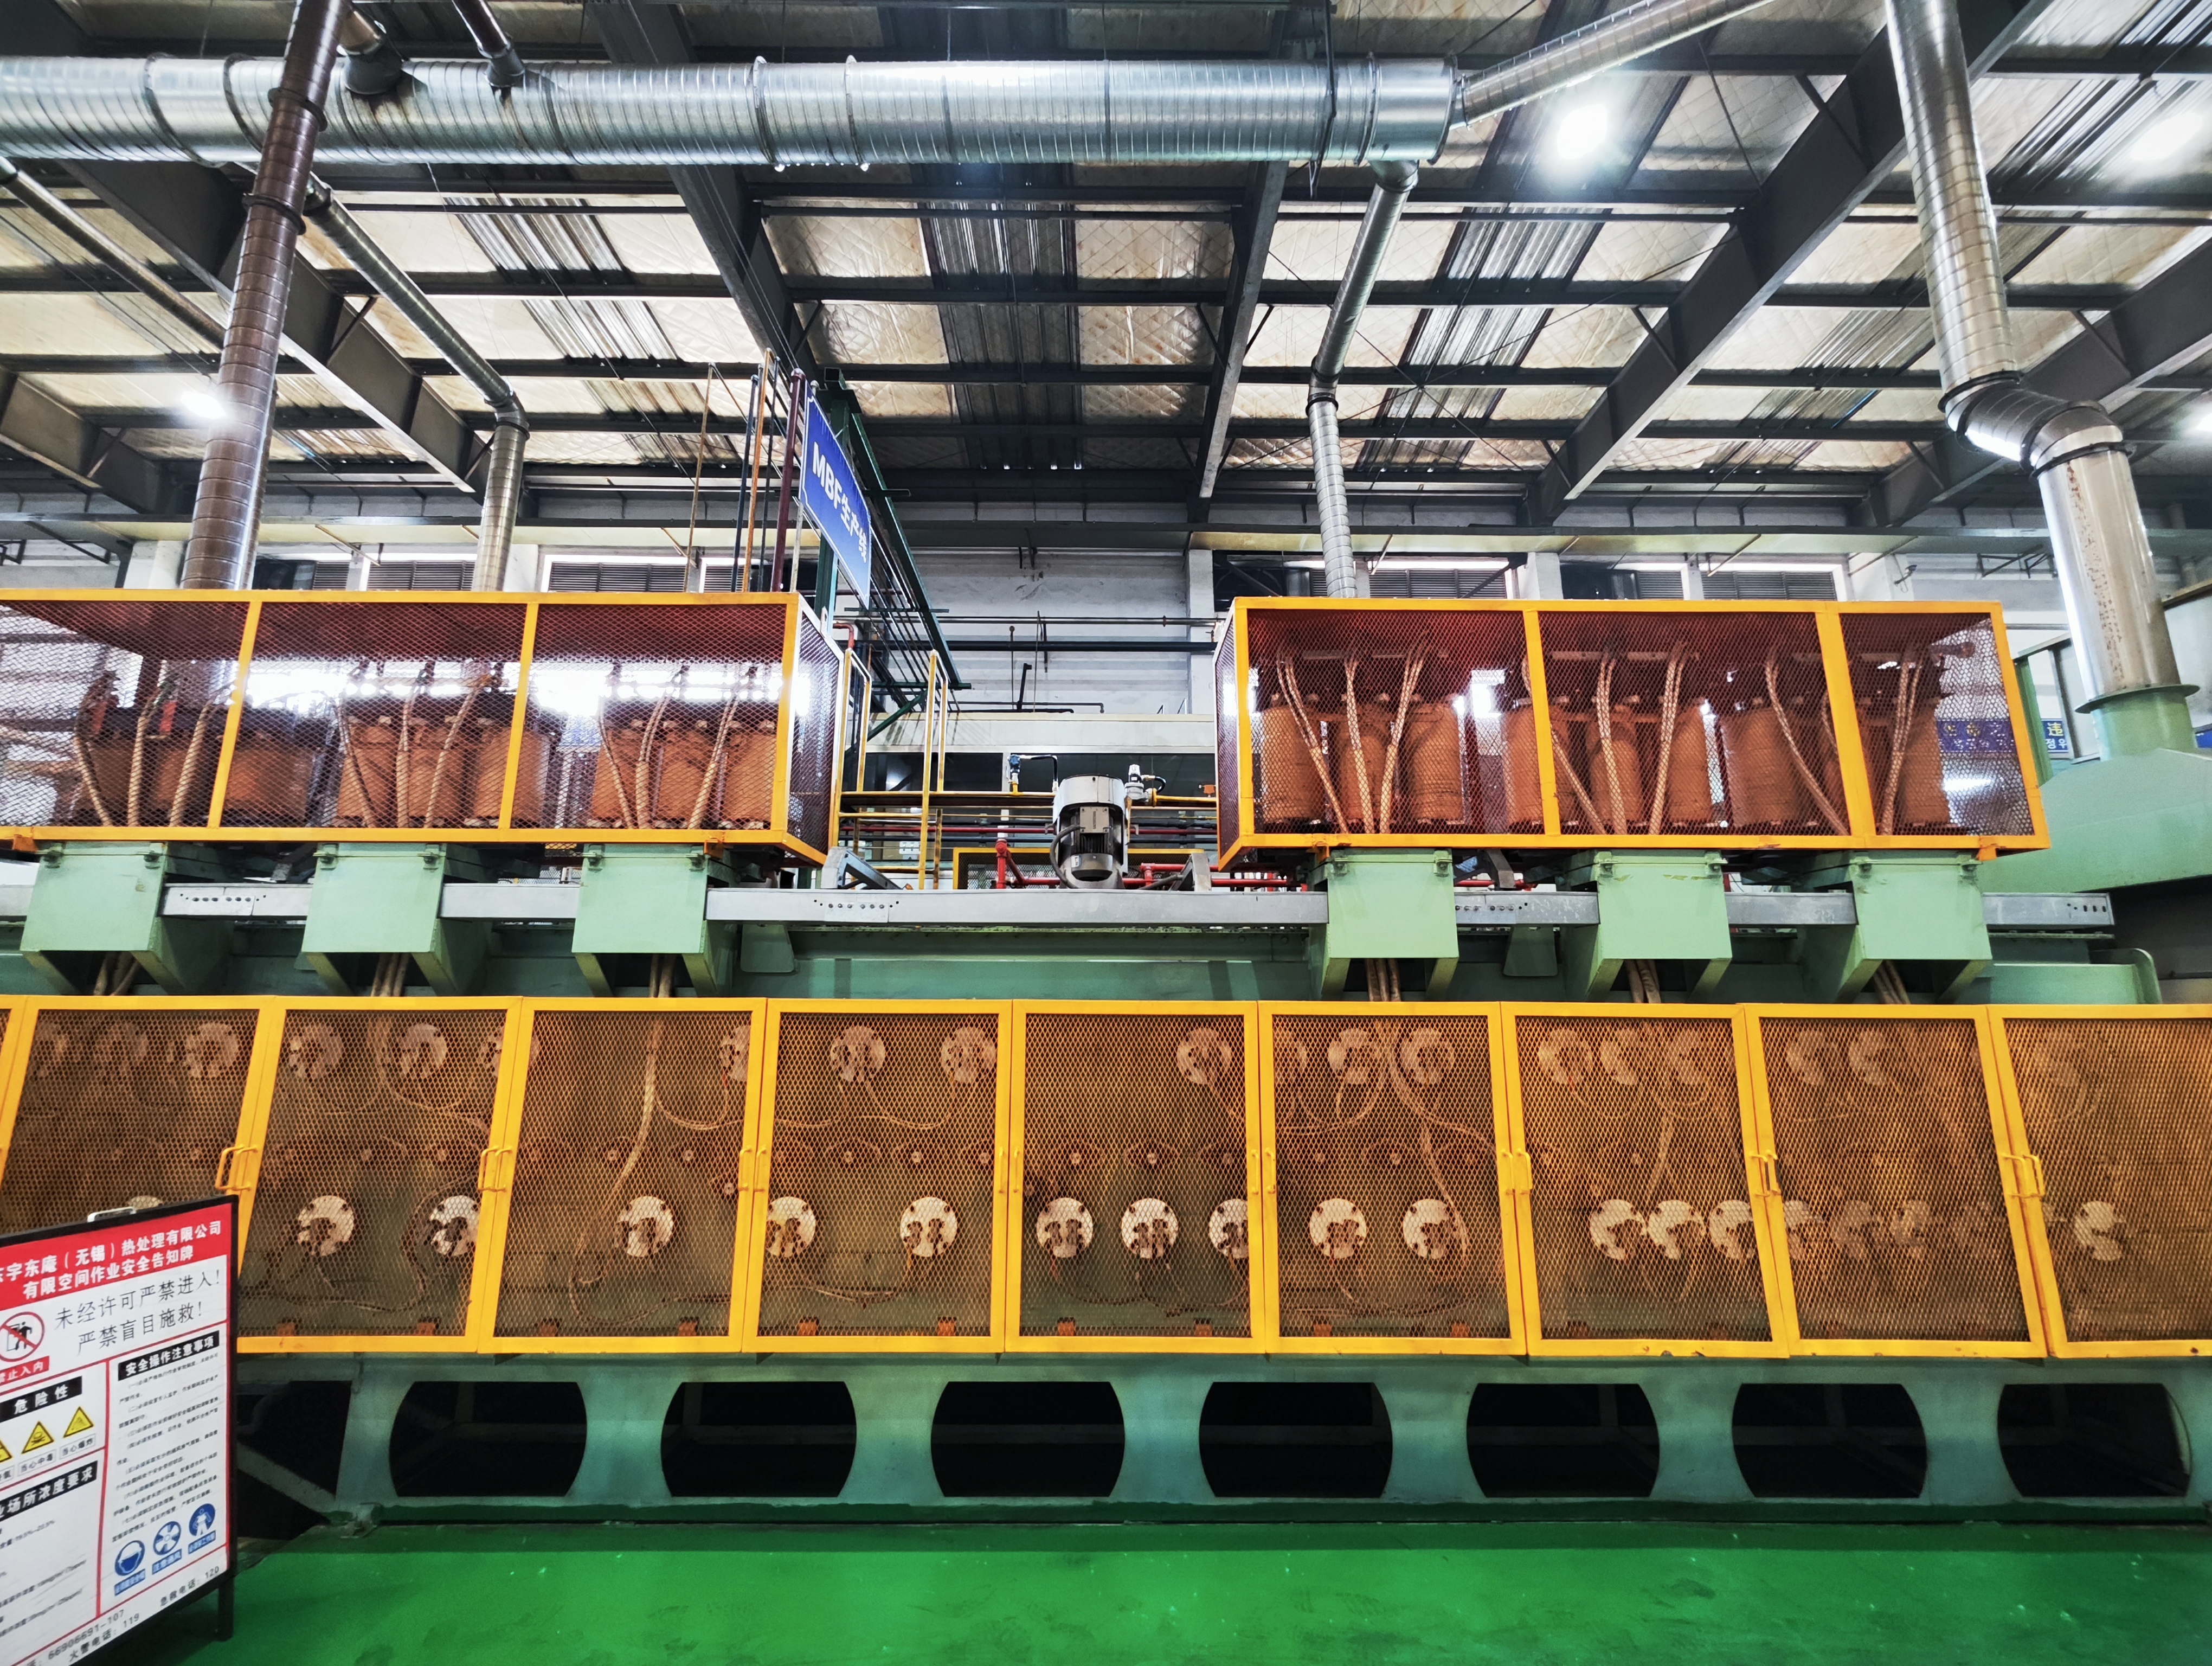
预热区:温度不宜过高,以去除工件表面水汽、油污为主,温度控制在 830℃~860℃。预热不足会带入水汽破坏炉内气氛,局部氧化造成软点;预热温度过高,小件提前渗入氮元素,表层氮含量超标,硬度异常偏高。
碳氮共渗主工艺区:为本工序控温段,常规共渗基准温度 860℃~880℃。整段炉膛左右、前后测温点温差控制≤±5℃;若实测温差超过 8℃,同步调整两侧加热模块功率,避**侧温度偏低工件渗层偏薄、硬度不足。
扩散保温区:温度略低于共渗主温区,设置 840℃~860℃。利用保温阶段平衡表层碳氮浓度,缓解局部渗层过饱和产生的硬度两极分化,缩短整体硬度差值。
定期校验热电偶:每周期对炉膛内置测温偶、便携式测温仪同步比对,热电偶老化、积碳会传递错误温度信号,造成实际炉温与显示值偏差,批量硬度波动;损坏测温元件及时更换。
管控网带行进速度匹配炉温:工件停留时长随网带速度变化,提速后若未同步小幅提升主温区设定温度,工件渗碳渗氮时间不足,整体硬度偏低且离散;降速则易局部渗层过厚,硬度过高。速度调整后,配套复测炉内实际温场。
减少炉门频繁开启:进料、出料端炉门频繁开合会引入冷空气,炉膛两端形成低温区,靠近出入口工件温度偏低,硬度低于炉中段工件,固定定时集中上下料,降低温场扰动。
预热阶段:少量通入氨气,低流量吹扫炉膛,除去炉内残留水汽、氧化性杂质,流量不宜过高,*维持微弱还原性氛围,防止工件前期大量吸氮。
共渗主温区:氮元素主要渗入区间,根据工件装载密度、单批装料量调整基准氨气流量。工件装载密集时,适当上调流量,保证工件间隙气氛氮含量充足;小件薄件装载稀疏,下调基础流量,避免表层氮元素富集,出现硬度过高、脆性偏大问题。
扩散保温区:大幅降低氨气供给流量,*保留微量供气维持炉内正压。此阶段停止大量渗氮,依靠高温扩散均匀表层碳氮配比,弱化局部氮含量差异,改善硬度离散问题。
保障供气压力恒定:氨气管道前端加装稳压阀,供气压力波动会造成瞬时流量忽高忽低,同一根网带前段、后段工件接触氮气量不一致,硬度分层;将供气压力波动控制在极小范围。
杜绝管道冷凝与局部断气:低温环境下氨气管道易产生冷凝积液,堵塞管路导致局部断氨,炉内局部区域缺氮,工件硬度大幅偏低;管道加装保温伴热装置,定期排放管路积液,保证全炉膛氨气均匀分布。
流量微调遵循小幅多次原则:批量硬度差值偏大时,单次氨气流量调整幅度不宜过大,每次微调 5%~10%,调整后满炉走料两批次复测硬度,确认改善效果,一次性大幅改流量易造成硬度反向偏差。
搭配炉内碳势协同管控:氨气流量调整需结合渗碳气氛碳势同步匹配,氮含量偏高时适度微调碳势,平衡表层碳氮比例,避**一元素富集带来的硬度不稳定。
取样判定:抽取同炉进料端、炉中段、出料端多件工件检测表层硬度,区分硬度偏低区域、硬度过高区域,判断是温场不均还是氨气供给失衡主导问题。
优先校准炉温:先完成热电偶校验、炉膛温差修正,将各区温差控制在标准区间,消除温度带来的基础硬度差。
分区域优化氨气流量:依据工件摆放密度、工件尺寸调整三段氨气供给量,稳定炉内氮气氛均匀性。
批量验证固化参数:优化后连续生产 3~5 炉,跟踪硬度检测数据,波动区间达标后,将分区温度、分段氨气流量写入标准化工艺卡,固定生产参数。
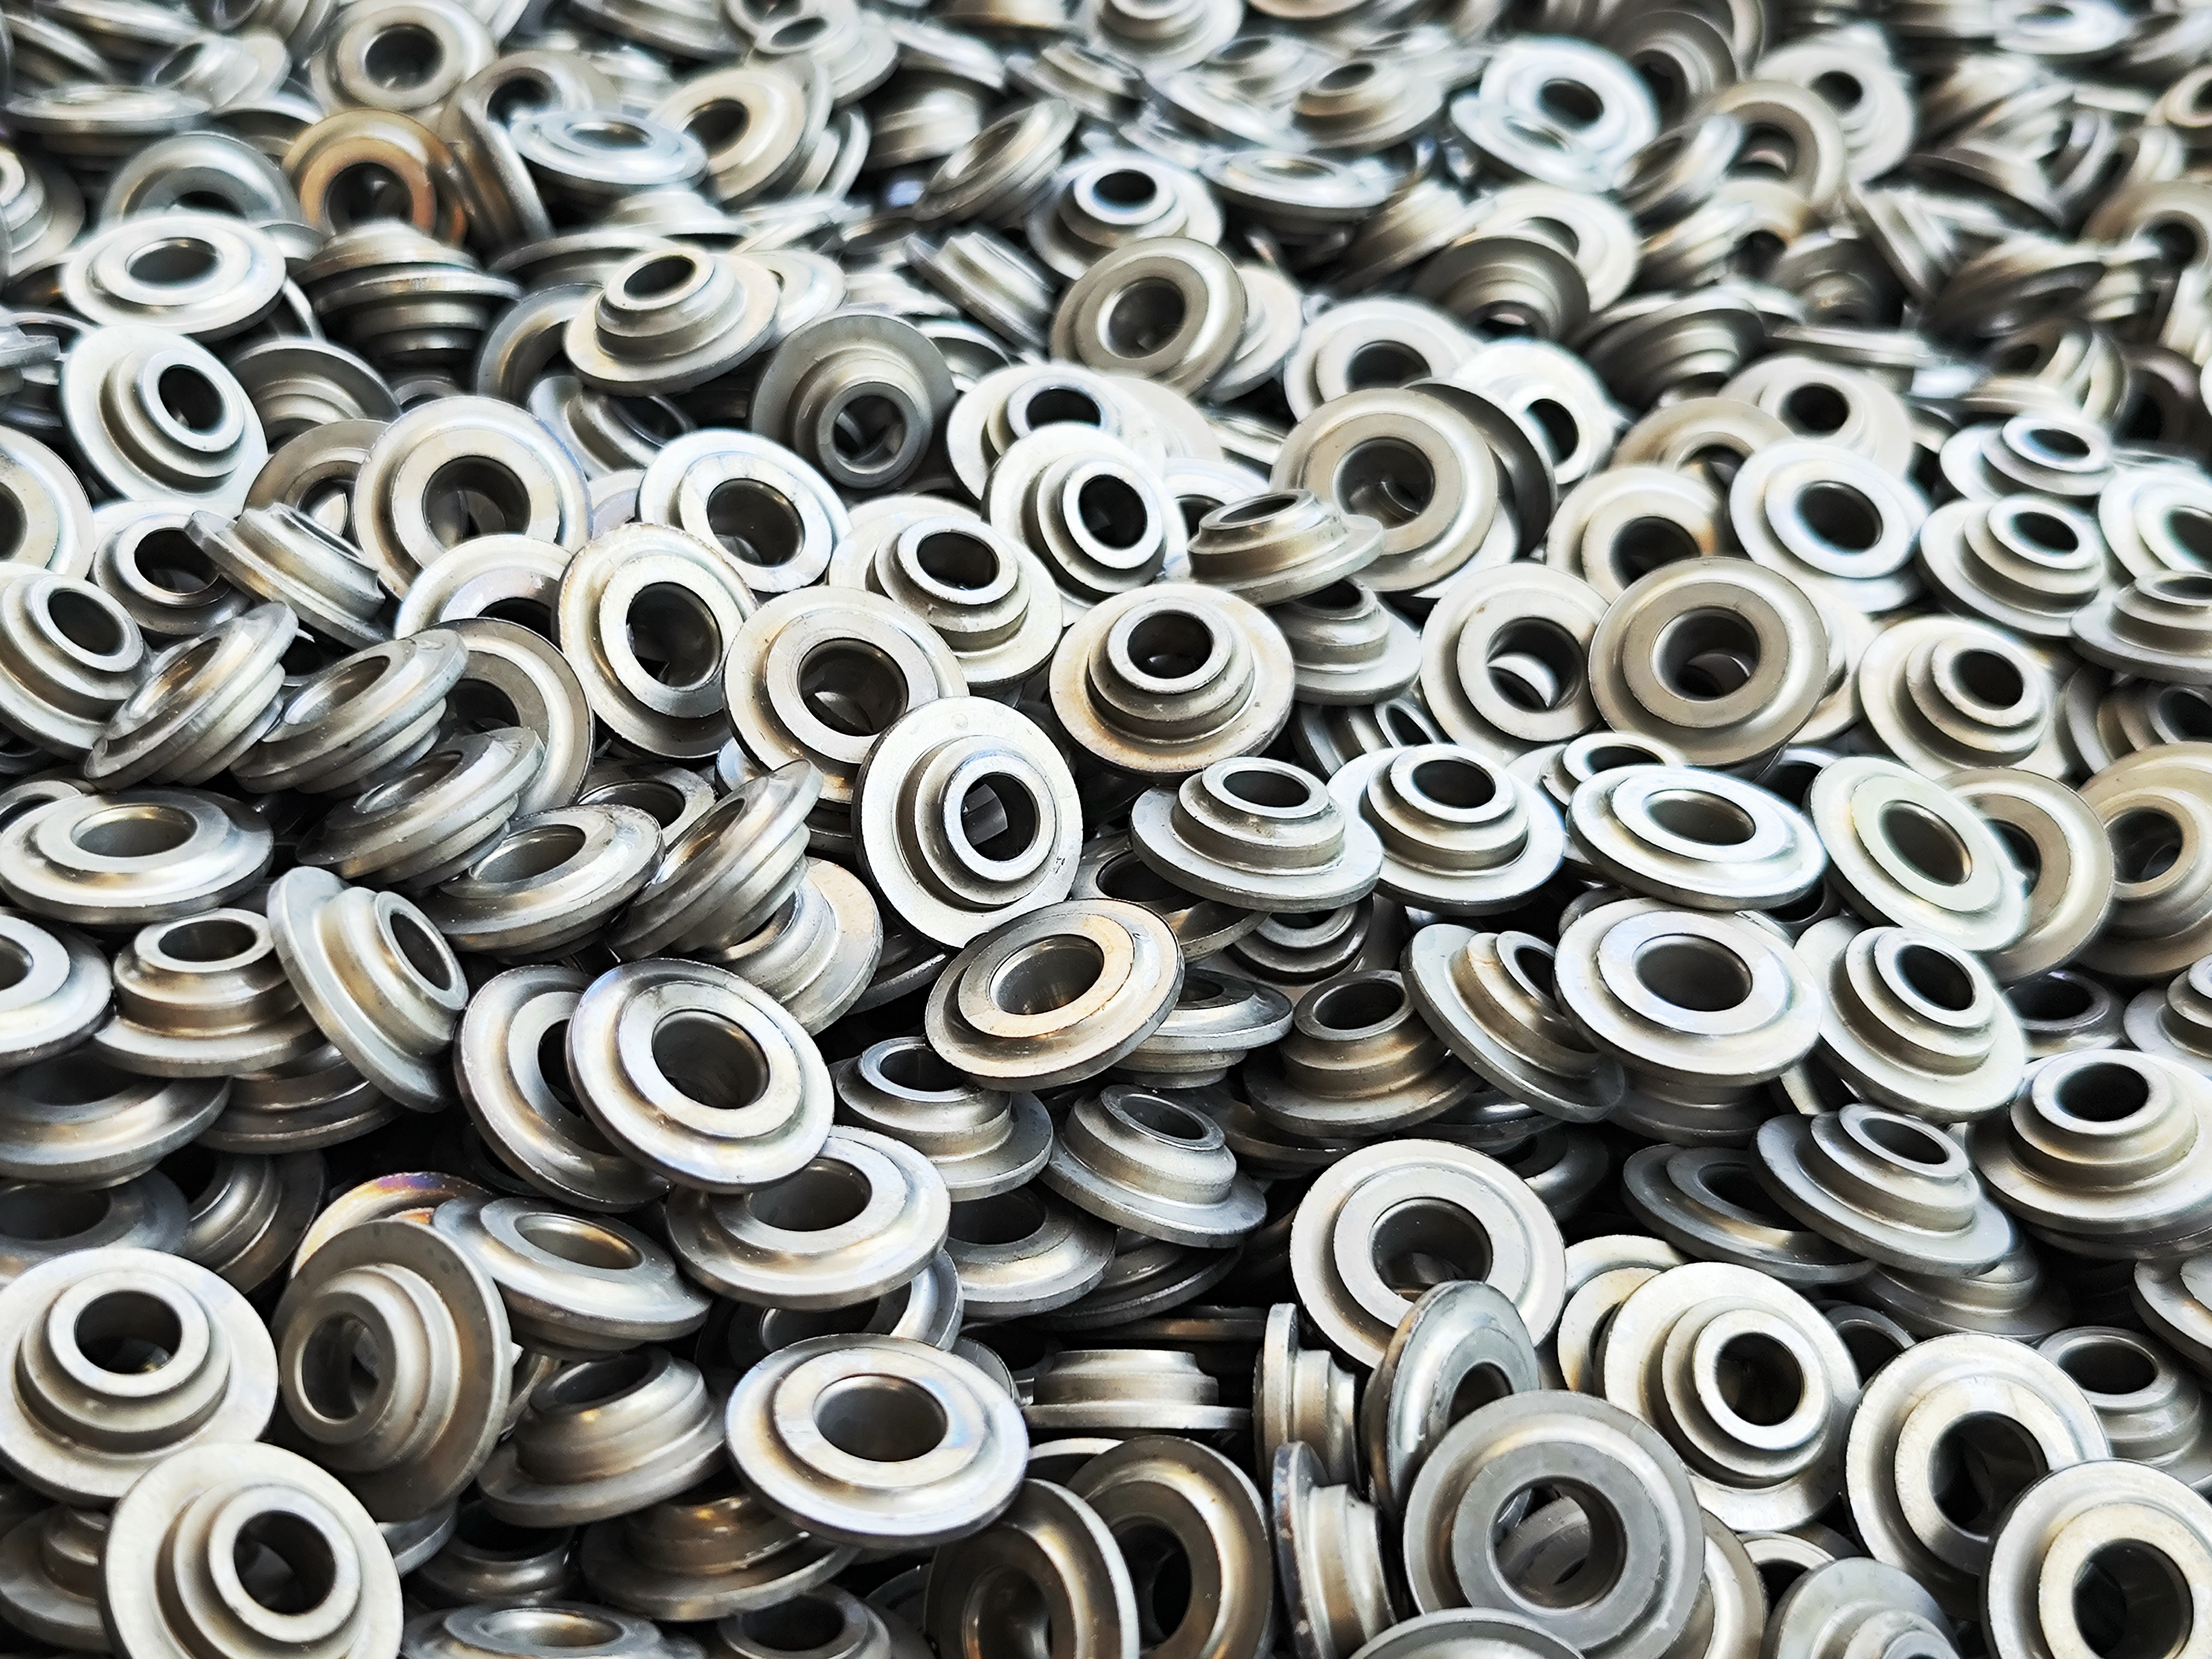
网带炉碳氮共渗工件硬度散差问题,可通过分区精细控温、稳定温场平衡基础渗层速率,再搭配分段精细化调节氨气流量,均衡工件表层氮元素渗入量,两大参数协同调整能够有效缩小同批次工件硬度波动范围。日常生产建立炉温定期校验、氨气供气巡检机制,固化标准化工艺参数,持续提升热处理工件硬度一致性,降低批量不良比例。

 搜 索
 汽摩及配件
 礼品工艺
 运动、休闲
 土特产

 访问官网

 我要咨询