商机详情 -
铝合金压铸件厂
左右滑块压铸件在长期高速往复运动中,极易因摩擦生热与热传导不均而产生热变形,进而引发“爬行”现象或尺寸超差。为此,模具设计阶段便需在滑块本体及滑块座内部布置**的冷却回路,通过循环冷却液带走抽芯过程中积累的熱量,维持滑块工作面的热平衡。同时,在铸件结构设计上,应避免局部壁厚突变,采用均匀壁厚与圆角过渡,以减少凝固过程中的热节与残余应力。对于大型或高精密左右滑块压铸件,还需在模具中嵌入微型温度传感器,实时监测滑块区域的温度场分布,并结合模温机进行动态调节。这种从模具冷却系统设计到铸件结构优化的双重热管理策略,有效抑制了热变形对滑块运动精度的影响,确保了压铸件在批量生产中的尺寸一致性与装配互换性。浅煎压铸件经T6热处理后无鼓泡变形缺陷,整体力学性能得到明显增强。铝合金压铸件厂

奶锅压铸件采用高压注入一次成型工艺,大幅减少后续机械加工余量。奶锅压铸件采用15-100MPa的高压注入工艺,将熔融铝合金高速注入精密模具型腔,一次就能成型出接近成品形态的完整锅体结构。这种工艺成型的产品,后续*需对锅口边缘、底部平面进行少量精修加工,整体机械加工余量比传统砂型铸造减少70%以上,既大幅降低了材料浪费,也缩短了后续加工的生产周期。同时一次成型的完整结构,避免了后续大量机加工破坏锅体内部金属流线的问题,让锅体的整体强度保持在比较好状态,产品的耐用性得到***提升。浙江箱体压铸件生产厂家针对电机壳体铝件,精密压铸技术准确把控壁厚均匀度,有效保障壳体散热效率与结构稳定性。

底板铝合金压铸的浇道系统设计直接决定了铝液的充填模式与**终铸件的内部质量。合理的浇道应确保铝液以平稳、层流的状态进入型腔,避免紊流卷气与直接冲击型芯。通常采用侧浇口或潜伏式浇口,使铝液沿型腔壁面推进,逐步排挤空气至末端排气槽;流道截面多设计为圆形或梯形,以**小化压力损失与热量散失。内浇口的厚度与宽度需根据底板壁厚与填充时间精确计算,过薄则充型阻力大、易冷隔,过厚则凝固时间长、易产生缩孔。此外,在浇道末端增设溢流槽与排气塞,可进一步收集前端冷污铝液与残余气体。底板铝合金压铸通过这种系统化的浇道优化,不*提升了铸件的致密度与力学性能,还***降低了废品率,为大批量稳定生产提供了工艺保障。
支架模具内置双向同步抽芯机构,轻松完成带倒扣异形支架的平稳脱模。针对部分带侧向安装孔、底部倒扣结构的异形支架,这套双缸同步抽芯机构可在开模阶段以设定的匀速同步抽出两侧的侧向型芯,抽芯行程与锁模力可根据支架结构精细调节,完全避免传统单抽芯机构容易出现的型芯偏移、卡顿拉伤问题。即便针对深度超过70mm的深腔倒扣支架结构,也能保证脱模过程无卡顿,支架的倒扣部位、侧向孔位内壁完整无划痕,不会出现脱模导致的局部缺料、变形报废情况。该机构大幅提升了复杂异形支架的生产良率,让更多特殊结构的定制化支架都能通过压铸工艺实现高效量产。支架铝压铸一次成型复杂筋位结构,省去传统焊接工序提升整体一致性。
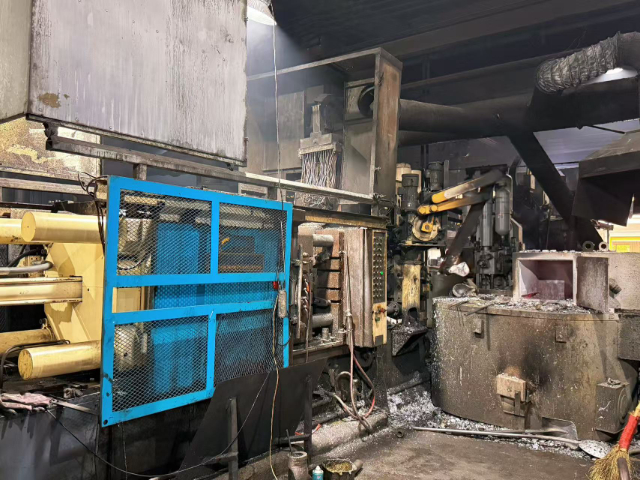
浅煎铝压铸模具采用随形冷却水路设计,各区域温场均匀,铸件良率稳定。浅煎铝压铸配套的模具全部采用3D打印一体成型的随形冷却水路设计,水路可以完全贴合模具型腔的轮廓分布,彻底打破了传统钻孔水路的布局限制,让模具各个区域的温场分布均匀一致,**终铸件的生产良率长期保持稳定。常规压铸模具的冷却水路只能采用直孔钻孔加工,无法贴合复杂型腔的轮廓,很容易出现局部区域冷却速度过快或过慢的问题,导致铸件出现局部缩孔、变形、表面缺陷等问题,良率波动大,而随形冷却水路可以根据型腔不同位置的散热需求精细调整水路的间距和走向,让模具各区域的冷却速度差控制在5℃以内,铝液凝固过程中温度变化均匀,不会出现局部热节导致的缩孔缺陷。同时均匀的冷却还能大幅减少模具内部的热应力,延缓模具的热疲劳开裂速度,模具的整体使用寿命可以提升30%以上,长期量产过程中铸件的尺寸精度、外观质量都能保持高度一致,大幅降低批量生产的不良率。奶锅压铸件底部采用加厚复合导磁结构,可兼容燃气灶、电磁炉等多类热源。浙江锌压铸件工厂
浅煎铝件机加工余量控制在0.3mm以内,加工后无气孔外露,尺寸精度高。铝合金压铸件厂
电动工具铝压铸全程执行真空脱气工艺,有效减少铸件内部气孔缺陷。在铝合金液进入模具型腔之前,压铸机的真空系统会提前将型腔内的空气抽出,同时对熔融状态的铝合金液进行氩气精炼脱气处理,把铝液内部的氢气含量控制在极低水平。这套工艺可以让电动工具铝件的整体孔隙率降至3.5%以下,远低于行业通用的5%标准,铸件内部没有分散性的细小气孔,在后续进行表面喷塑、阳极氧化处理时,不会出现表面鼓包、***等不良问题。同时低气孔的铝件在进行焊接、攻丝等二次加工时,也不会出现局部崩裂的情况,产品的整体可靠性大幅提升。铝合金压铸件厂
永康市福源模具有限公司汇集了大量的优秀人才,集企业奇思,创经济奇迹,一群有梦想有朝气的团队不断在前进的道路上开创新天地,绘画新蓝图,在浙江省等地区的机械及行业设备中始终保持良好的信誉,信奉着“争取每一个客户不容易,失去每一个用户很简单”的理念,市场是企业的方向,质量是企业的生命,在公司有效方针的领导下,全体上下,团结一致,共同进退,**协力把各方面工作做得更好,努力开创工作的新局面,公司的新高度,未来和您一起奔向更美好的未来,即使现在有一点小小的成绩,也不足以骄傲,过去的种种都已成为昨日我们只有总结经验,才能继续上路,让我们一起点燃新的希望,放飞新的梦想!