商机详情 -
冲浪板压铸件厂
浅煎铝件机加工余量控制在0.3mm以内,加工后无气孔外露,尺寸精度高。浅煎铝件在成型过程中通过精细的型腔尺寸管控和低变形工艺,将后续机加工的余量控制在0.3mm以内,进行CNC精铣加工后,加工表面不会出现任何气孔外露的问题,**终成品的尺寸精度可以稳定达到IT6级。普通高压压铸铝件为了规避表面气孔外露的问题,往往需要预留1mm以上的机加工余量,不*浪费原料和加工工时,加工后还经常出现内部气孔暴露在表面的情况,导致零件直接报废,而浅煎铝件从表面到内部几毫米的深度范围内都保持高度致密,小余量加工后表面完全致密无缺陷,不需要额外进行浸渗处理就可以直接满足装配要求。这类浅煎铝件特别适配高精度的密封类零部件、精密传动部件的生产,加工后的形位公差可以稳定控制在0.02mm以内,零件的互换性极强,大幅减少了机加工的工时和原料损耗,整体生产效率得到***提升,加工成本也随之明显下降。浅煎压铸件采用低压力慢速充型工艺,有效降低内部气孔率,提升表面致密性。冲浪板压铸件厂
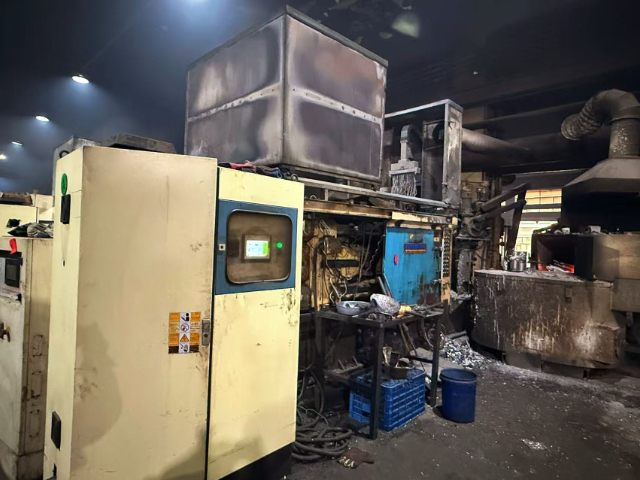
电动工具铝压铸依托高压充型工艺,实现复杂壳体结构的一次精密成型。该工艺将液态铝合金以设定的高速填充进模具型腔,在高压环境下快速冷却凝固,无需多次拼接焊接就能成型出电动工具壳体上的散热筋、安装卡扣、定位凹槽等复杂结构。相比传统的分体加工方式,它能让电动工具壳体的整体结构强度提升30%以上,同时大幅减少后续的切削加工工序,材料利用率可以提升至90%以上。成型后的铸件表面光洁度高,很少出现边角缺料的问题,能很好地适配电动工具紧凑化的内部装配空间,满足手持电动工具对壳体结构紧凑性的严苛要求。浙江汉堡锅压铸件加工源头工厂严苛品控下的电机壳体铝件,经表面强化处理,大幅提升耐磨抗蚀性能,适配高负载运行环境。
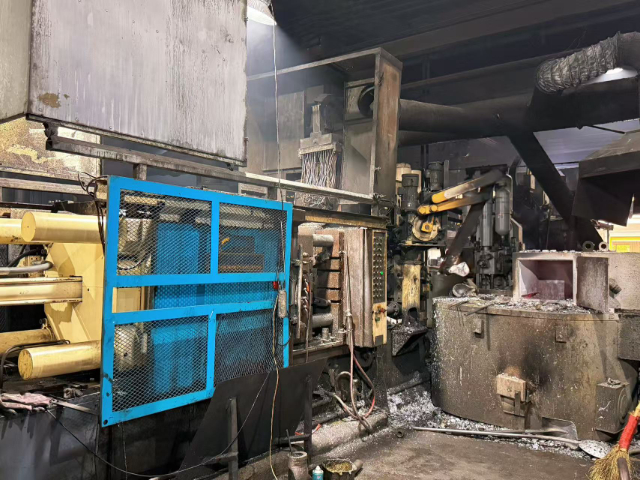
底板铝合金压铸的质量高度依赖于工艺参数的精细调控,其中模温与压射速度是两大**要素。在压铸过程中,铝液温度通常需控制在700℃至750℃之间,而模具温度则需维持在200℃至350℃的合理区间。若模温过低,铝液流动性变差,极易在型腔内形成冷隔或流痕等表面缺陷;反之,模温过高则会导致冷却时间延长,增加铸件变形风险。同时,压射速度决定了铝液填充型腔的流态,过快的填充速度虽能缩短成型周期,但容易卷入空气形成气孔,并对模具造成冲刷损伤。因此,底板铝合金压铸必须通过自动化设备对温度与压力进行实时监测与闭环控制,确保铝液在高压下平稳、快速地充满型腔,从而获得内部组织致密、无缩孔气孔的***铸件。
奶锅铝产品内壁预留食品级不粘涂层附着基面,涂层附着力强不易脱落。奶锅铝产品在压铸成型后,会对内壁进行专门的表面粗化预处理,形成均匀的微观附着基面,为后续喷涂食品级不粘涂层提供较好的附着基础。经过该工艺处理的基面,能让不粘涂层与铝合金基材的结合力提升40%以上,日常使用中即使使用硅胶铲、海绵反复擦洗,也不会出现涂层成片脱落的问题。同时该基面完全符合食品接触安全标准,不会在涂层与基材之间残留有害杂质,搭配不含PFOA的食品级不粘涂层,完全满足宝宝辅食、热奶等对卫生要求较高的使用场景。浅煎铝件机加工余量控制在0.3mm以内,加工后无气孔外露,尺寸精度高。

左右滑块压铸件在合模与压铸过程中,滑块承受着来自铝液充填反压与锁模力的双重作用,极易产生微小位移导致飞边或尺寸偏差。为此,现代**模具普遍采用二次锁紧技术,在常规斜导柱驱动之外,增设液压缸或伺服电机驱动的**锁紧模块。在合模终了、压射开始前,锁紧模块自动对滑块施加预紧力,消除导向间隙;压射过程中,该锁紧力持续作用,抵抗铝液侧向冲击,确保滑块位置零漂移。对于多段式抽芯或延迟抽芯需求,还可采用伺服电机+滚珠丝杠+位置反馈的闭环控制方案,实现滑块行程、速度与加速度的可编程精确调控。左右滑块压铸件通过这种智能化的锁紧与驱动系统,不*彻底解决了飞边与拉伤问题,更支持复杂多动作成型工艺,大幅提升了精密结构件的成型质量与生产柔性。浅煎铝件采用高纯度A356铝合金原料,杂质含量极低,导热性能表现优异。浙江电机盖压铸件厂
浅煎铝压铸模具采用随形冷却水路设计,各区域温场均匀,铸件良率稳定。冲浪板压铸件厂
支架模具做整体渗氮硬化处理,正常工况下模具使用寿命可达12万模次。在模具的型腔、型芯、浇口等直接与高温铝液接触的部位,通过离子渗氮工艺在表面生成一层高硬度的氮化硬化层,表面硬度可提升至HRC62以上,大幅增强模具表面的抗粘铝、抗冲刷磨损能力。长期连续生产过程中,铝合金液不会在模具型腔表面粘连结垢,型腔表面始终保持光洁状态,压铸件的表面质量长期稳定。同时渗氮处理还能强化模具的抗热疲劳性能,避免冷热交替工况下模具表面出现早期龟裂,相比未做渗氮处理的普通支架模具,使用寿命提升2倍以上,大幅摊薄了大批量生产时的单件支架模具成本。冲浪板压铸件厂
永康市福源模具有限公司在同行业领域中,一直处在一个不断锐意进取,不断制造创新的市场高度,多年以来致力于发展富有创新价值理念的产品标准,在浙江省等地区的机械及行业设备中始终保持良好的商业口碑,成绩让我们喜悦,但不会让我们止步,残酷的市场磨炼了我们坚强不屈的意志,和谐温馨的工作环境,富有营养的公司土壤滋养着我们不断开拓创新,勇于进取的无限潜力,携手大家一起走向共同辉煌的未来,回首过去,我们不会因为取得了一点点成绩而沾沾自喜,相反的是面对竞争越来越激烈的市场氛围,我们更要明确自己的不足,做好迎接新挑战的准备,要不畏困难,激流勇进,以一个更崭新的精神面貌迎接大家,共同走向辉煌回来!