商机详情 -
箱体压铸件铝合金
底板铝压铸加工后的表面处理是提升产品附加值与功能性的关键工序。刚脱模的铸件表面常残留脱模剂、氧化皮及微小毛刺,需先通过喷砂或振光处理进行均匀清理,获得一致的哑光质感并暴露基材缺陷以便后续修整。对于有外观要求的底板,可进行阳极氧化处理,在表面生成致密氧化膜,***提升耐腐蚀性与耐磨性,同时支持多种着色方案;若需更高防护等级,则采用粉末喷涂或液体喷漆,形成厚实均匀的涂层,有效隔绝水汽与化学介质。部分精密底板还需进行CNC去毛刺与边缘倒角,消除应力集中点,提升装配安全性。底板铝压铸加工通过这一系列精细化的后处理流程,不*满足了客户对表面粗糙度、颜色一致性及环境耐受性的严苛要求,更将基础铸件转化为具备高附加值的终端功能部件。铝压铸生产通过高压高速将熔融铝合金注入精密模具,能够高效制造出结构复杂且尺寸稳定的金属零部件。箱体压铸件铝合金
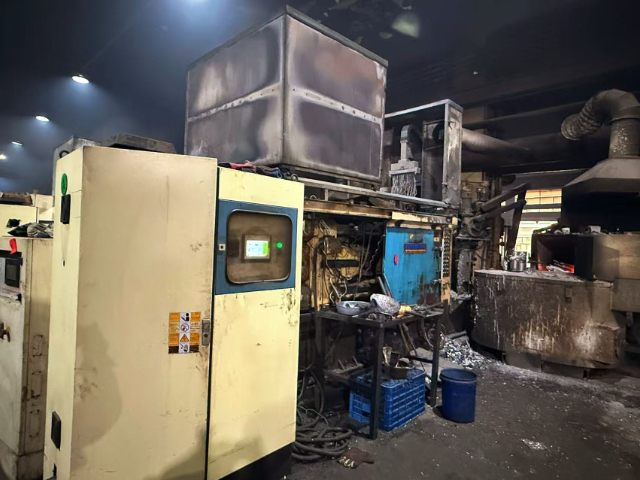
支架铝压铸一次成型复杂筋位结构,省去传统焊接工序提升整体一致性。高压充型的压铸工艺可让铝合金液在短时间内完整填充模具内的细密筋位型腔,直接成型出支架上的多条加强筋、定位凸台、安装孔位,无需后续通过焊接拼接不同的支架部件。传统焊接工艺容易出现的焊缝虚焊、应力集中、表面变形等问题被彻底规避,支架的整体结构强度比焊接组装的支架提升35%以上。同时所有支架的筋位排布、孔位位置都能保持完全统一,不会出现人工焊接导致的个体尺寸偏差,批量交付的支架在现场安装时无需二次修配,直接就能完成精细对位组装,大幅提升工程现场的安装效率。煎炒锅压铸件生产专业的铸件加工涵盖精密机加工与表面处理,确保各类铝合金零部件达到较高的装配精度。
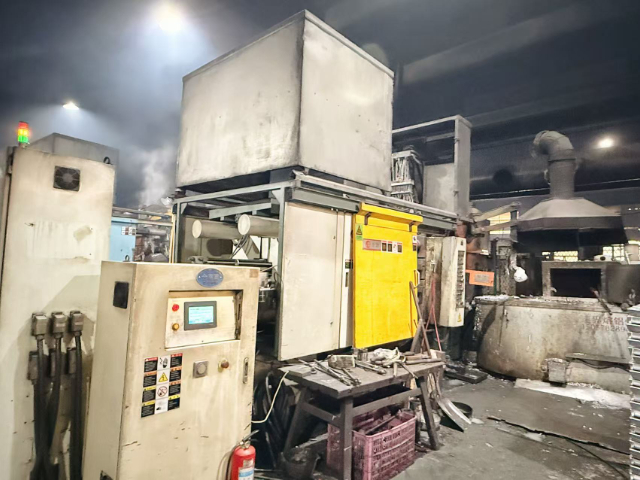
电动工具铝压铸依托高压充型工艺,实现复杂壳体结构的一次精密成型。该工艺将液态铝合金以设定的高速填充进模具型腔,在高压环境下快速冷却凝固,无需多次拼接焊接就能成型出电动工具壳体上的散热筋、安装卡扣、定位凹槽等复杂结构。相比传统的分体加工方式,它能让电动工具壳体的整体结构强度提升30%以上,同时大幅减少后续的切削加工工序,材料利用率可以提升至90%以上。成型后的铸件表面光洁度高,很少出现边角缺料的问题,能很好地适配电动工具紧凑化的内部装配空间,满足手持电动工具对壳体结构紧凑性的严苛要求。
支架铝压铸配套真空引气工艺,大幅降低支架内部气孔率提升结构强度。在铝合金液填充进支架模具型腔的瞬间,设备的真空系统会在0.3秒内将型腔内的残余空气抽出,同时提前对熔融铝液进行氩气精炼除气处理,将铝液内部的氢气含量控制在0.1ml/100g铝以下。这套工艺可将支架铸件的整体孔隙率降至3%以内,远低于行业常规的6%标准,支架内部不存在分散性的暗气孔缺陷,后续进行攻丝、钻孔等二次加工时不会出现局部崩裂。即便在户外强风、重载的长期工况下,低气孔的铝压铸支架也不会出现应力集中断裂的问题,整体使用寿命比普通压铸支架提升40%以上。先进的真空压铸工艺能有效抽出模具型腔内的气体,大幅降低铸件气孔率并提升其机械强度。
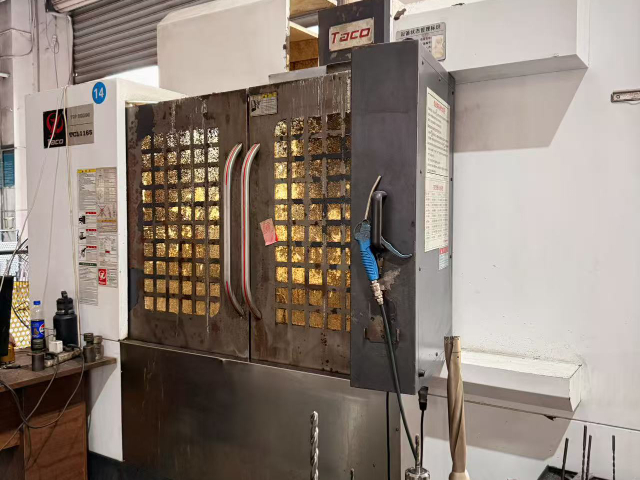
固定护罩铝压铸全程执行温控管控,避免铝液冷隔导致的成型瑕疵。从铝液熔炼、转运到模具预热的全流程,我们都配置了多点位温度传感器实时监测,将铝液温度、模具工作温度稳定控制在工艺要求的比较好区间内。稳定的温度环境可以让铝液在填充复杂型腔时保持良好的流动性,不会在填充中途提前冷却形成冷隔纹、流痕等外观缺陷,**终成型的护罩表面完整均匀,力学性能分布一致,不会出现局部强度不足的问题。固定护罩铝压铸全程执行温控管控,避免铝液冷隔导致的成型瑕疵。从铝液熔炼、转运到模具预热的全流程,我们都配置了多点位温度传感器实时监测,将铝液温度、模具工作温度稳定控制在工艺要求的比较好区间内。稳定的温度环境可以让铝液在填充复杂型腔时保持良好的流动性,不会在填充中途提前冷却形成冷隔纹、流痕等外观缺陷,**终成型的护罩表面完整均匀,力学性能分布一致,不会出现局部强度不足的问题。固定护罩压铸件出厂前经过盐雾测试,满足户外长期耐腐蚀要求。我们按照工业级盐雾测试标准,对每批次的压铸件抽样开展连续数百小时的盐雾试验,同时配合表面阳极氧化处理,在护罩表面形成一层致密的氧化保护膜。好的水平尺压铸件表面经过精细的喷砂与阳极氧化处理,兼具耐磨损与抗腐蚀特性。箱体压铸件铝合金
铝合金压铸生产通过高压高速充型,能够高效制造出结构复杂且壁厚均匀的精密零部件。箱体压铸件铝合金
浅煎压铸件适配薄壁复杂结构成型,**小可实现0.8mm均匀壁厚,无局部缺料。浅煎压铸件依托优化后的低速充型+补压工艺逻辑,完美适配各类薄壁复杂结构的成型需求,在合理的流道设计配合下,**小可实现0.8mm的均匀壁厚,充型过程中不会出现局部缺料、边角填充不满的问题。常规高压压铸在成型极薄壁厚零件时,很容易出现铝液提前冷却凝固,导致远端型腔填充不足的缺陷,而浅煎压铸件通过精细控制充型速度和补压时机,让铝液在保持良好流动性的同时平稳填满整个型腔,哪怕是结构复杂的细小凹槽、窄缝位置,也能实现完整填充。同时这种工艺下成型的薄壁件,壁厚均匀性误差可控制在0.1mm以内,不会出现局部壁厚偏厚导致的缩孔、变形问题,整体零件重量更轻,刚性却能保持稳定,非常适合轻量化的精密零部件生产,在新能源汽车轻量化部件、通讯设备外壳等场景都有广泛的应用空间。箱体压铸件铝合金
永康市福源模具有限公司在同行业领域中,一直处在一个不断锐意进取,不断制造创新的市场高度,多年以来致力于发展富有创新价值理念的产品标准,在浙江省等地区的机械及行业设备中始终保持良好的商业口碑,成绩让我们喜悦,但不会让我们止步,残酷的市场磨炼了我们坚强不屈的意志,和谐温馨的工作环境,富有营养的公司土壤滋养着我们不断开拓创新,勇于进取的无限潜力,携手大家一起走向共同辉煌的未来,回首过去,我们不会因为取得了一点点成绩而沾沾自喜,相反的是面对竞争越来越激烈的市场氛围,我们更要明确自己的不足,做好迎接新挑战的准备,要不畏困难,激流勇进,以一个更崭新的精神面貌迎接大家,共同走向辉煌回来!