商机详情 -
镇江流水机器人点焊生产线服务商
机器人点焊生产线采用模块化设计理念,整线由焊接单元、变位单元、控制单元、输送单元等标准模块组成。企业可以根据产能需求灵活配置模块数量,初期可以先建设较小规模的产线,后续根据订单增长逐步扩展。模块化设计也让产线的改造升级更加方便,当产品变更时,只需更换对应的夹具模块和调整焊接程序,不需要对整线进行大改造。备件管理也因模块化而简化,每个模块的易损件都是标准化的,库存管理更加清晰。对于多品种生产的企业,模块化设计让同一条产线能够快速适应不同产品的需求,减少了设备闲置的时间,提高了资产的利用效率。机器人焊接技术的推广促进了产业升级。镇江流水机器人点焊生产线服务商
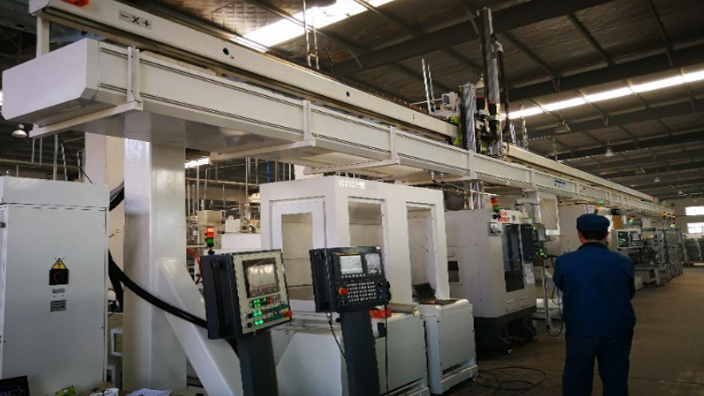
焊接节拍是衡量点焊产线效率的关键指标。机器人点焊生产线的单工位焊接时间通常在0.3至0.8秒之间,加上机器人移动和变位机翻转的时间,单个焊点的综合耗时可控制在1.5秒以内。整线节拍取决于焊点总数和机器人数量的配比。以一条拥有6台机器人、200个焊点的产线为例,节拍可以做到45至60秒。多台机器人协同作业时,通过主控制器统一调度,避免相互干涉,同时利用机器人等待工件变位的空闲时间进行预热或冷却,把时间利用率推到更高水平。节拍的稳定性也是机器人点焊线的强项,人工操作会因为疲劳导致节拍波动,而机器人可以24小时保持相同的作业速度,这对于需要连续生产的工厂来说意味着产能的可预测性大幅提升。江苏智能机器人点焊生产线多少钱采用先进的焊接设备,确保焊接质量的稳定性。
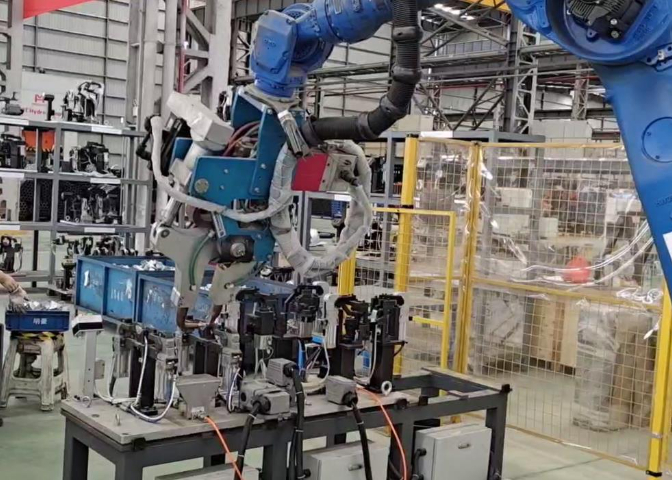
性能方面,产线搭载六轴工业机器人,重复定位精度稳定,运动响应迅速,可实现复杂空间轨迹平稳运行。焊接系统采用中频逆变电源,电流输出平稳,搭配伺服加压机构,电极压力可控,确保每点焊接能量一致。单台机器人焊接节拍可达 2–4 秒 / 点,24 小时连续运行无中断,可满足大规模量产节奏。控制系统具备多轴联动能力,轨迹插补顺滑,焊接过程无明显抖动,焊点成型均匀。该产线优势突出,可减少人工依赖,降低高强度作业带来的人力波动风险。焊接过程参数闭环可控,减少人为操作差异导致的质量波动,提升成品一致性。产线集成实时数据采集模块,可记录电流、压力、时间等关键参数,便于生产追溯与工艺优化。设备运行稳定,维护便捷,易损件更换流程简单,日常保养工作量低,长期使用可降低综合运营成本。
机器人点焊生产线可以实现全天候不间断运行。一台焊接机器人的设计工作时间通常为每天20至22小时,配合自动上下料系统,可以覆盖两班甚至三班的生产需求。机器人不存在疲劳问题,不会因为长时间工作而导致焊接质量下降。在实际应用中,很多工厂让点焊线连续运行数周才进行一次计划性停机维护。这种连续作业能力让工厂的设备利用率大幅提高。人工点焊则受限于劳动法规定的工作时长和休息间隔,实际有效作业时间远低于机器人。对于订单量大、交期紧张的制造企业来说,机器人点焊线的连续作业能力意味着更短的交付周期和更高的产能弹性。同时,夜班由机器人承担也降低了企业的用工管理难度。消防设备构件焊接密封性佳,防护能力到位,契合消防产品使用要求。
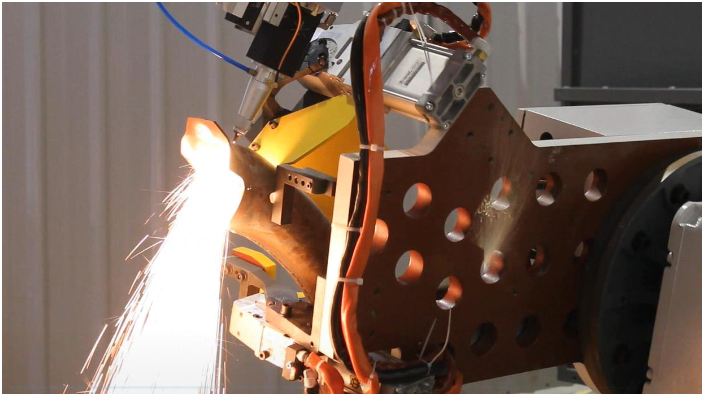
机器人点焊生产线不*是一台生产设备,更是一个数据采集终端。每一次焊接的电流、电压、焊接时间、电极压力、焊接结果等参数都会被系统实时记录并存储。这些数据可以用于焊接质量的统计分析,帮助工程师发现工艺漂移的趋势并及时调整。当出现质量问题时,可以通过追溯系统快速定位到具体的焊点、具体的时间、具体的参数,比较大缩短了问题排查的时间。数据化管理还支持与工厂的MES系统对接,实现生产进度的实时监控和生产报表的自动生成。对于需要通过IATF16949等体系认证的企业来说,完整的焊接参数记录是审核的必要材料。机器人点焊线让质量管理从经验驱动转向数据驱动,这是传统人工产线无法比拟的。自动化焊接能够减少材料的浪费。南通流水机器人点焊生产线调试
点焊机器人在节能减排方面表现突出。镇江流水机器人点焊生产线服务商
重复定位精度是机器人点焊线能否稳定焊接的基础。工业焊接机器人的重复定位精度通常在±0.05毫米至±0.1毫米之间,这意味着机器人每次回到同一位置时,偏差不会超过一根头发丝的直径。对于点焊工艺来说,电极前列需要准确对准焊点中心,偏移过大会导致焊偏、虚焊或电极磨损加剧。机器人点焊生产线通过高精度减速器和编码器的配合,保证了长时间运行后依然保持稳定的定位能力。即使在连续运行数月后,机器人的定位精度也不会出现明显衰减。相比之下,人工操作的定位偏差通常在1至2毫米,而且会随着工作时间增加而变大。这种稳定的重复定位能力是机器人点焊线在质量一致性方面优于人工的根本原因。镇江流水机器人点焊生产线服务商