商机详情 -
机器人点焊生产线管理系统
不同的焊接任务对机器人的负载能力有不同要求。点焊工艺通常不需要很大的负载,因为焊接时电极施加的压力由伺服加压系统提供,机器人手臂只需承担自身重量和电缆的重量。但在一些特殊场景中,如焊接大型工件或配合重型变位机,机器人需要具备更大的负载能力。主流的点焊机器人负载范围在6公斤至200公斤之间,企业可以根据工件重量和焊接范围选择合适的型号。负载能力的匹配直接影响机器人的运动速度和加速度,选型过大会增加成本,选型过小则可能导致运动不够灵活。合理的负载配置让机器人在满足焊接需求的同时保持较高的运动效率,也让整线的节拍达到设计目标。通过数据采集,生产线的效率得以提升。机器人点焊生产线管理系统
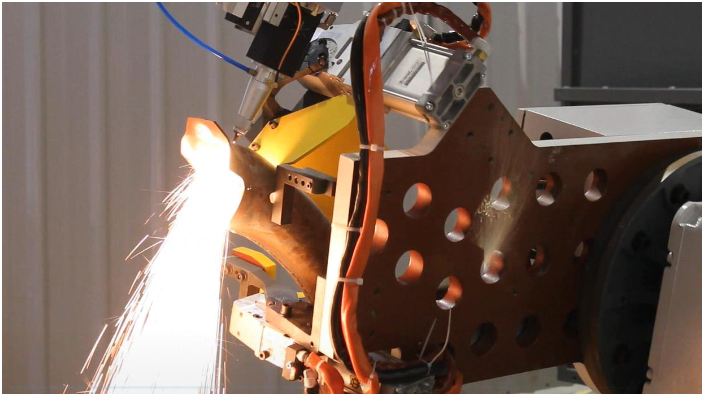
企业在引入自动化设备时,投资回报是决策的关键依据。机器人点焊生产线的单条线投资通常在200万至600万元之间,具体取决于机器人数量、夹具复杂度和自动化程度。以一条4机器人的点焊线为例,年节省人工成本约40万至60万元,加上焊接缺陷减少带来的材料节省和返修成本降低,综合年收益可达60万至80万元。按此计算,投资回收期约为3至5年。考虑到机器人的使用寿命通常在10年以上,回收期之后的每年都是净收益。而且随着人工成本的逐年上升,回收期还在不断缩短。很多企业在实际运行中发现,机器人点焊线的实际回报比预期更快,因为产能提升带来的订单增长也是一笔可观的收入。南通流水机器人点焊生产线调试钢结构件点焊熔深充足,构件承载力达标,满足建筑承重相关要求。
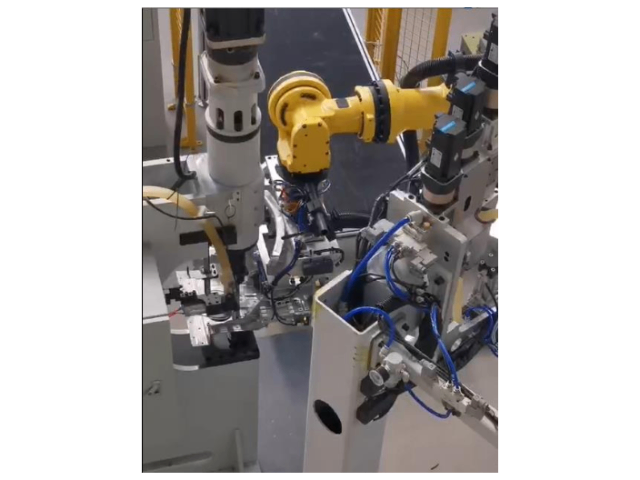
性能表现·快速响应能力产线要求设备具备快速响应的能力,包括启动速度、程序切换速度和故障恢复速度。机器人点焊生产线从冷启动到满负荷运行通常只需3至5分钟,而人工产线需要更长的准备时间。程序切换时间取决于程序大小和通讯速度,通常在几秒到十几秒之间,换型几乎不影响产线节拍。当发生故障时,系统会显示详细的报警信息和处理建议,维修人员可以快速定位问题并恢复生产。一些产线还具备断点续焊功能,当短暂停机后,机器人可以从中断的焊点继续焊接,不需要从头开始。这种快速响应能力让机器人点焊线在面对紧急订单和突发故障时表现更加从容,减少了非计划停机对产能的影响。
无锡帝木自动化系统科技有限公司机器人点焊生产线,适配金属家具行业管材、板材结构焊接,涵盖桌椅框架、货架、金属柜等产品,可处理不同规格管材与薄板焊接,满足金属家具批量生产需求。生产线采用柔性机器人工作站,可快速切换焊接程序,适配不同家具产品结构,减少换线时间。配备可调式工装夹具,可适配管材与板材不同尺寸,无需频繁更换工装,提升生产适配性。性能表现上,生产线焊接电源适配管材与板材焊接,电流调节范围广,焊点牢固,外观平整,减少后续打磨工序。机器人运动灵活,可完成多角度、多方向焊接,适配家具框架复杂结构焊接需求。搭载焊接参数记忆功能,可存储不同产品焊接参数,快速调用,提升换线效率。机器人点焊技术的推广,推动了行业的可持续发展。
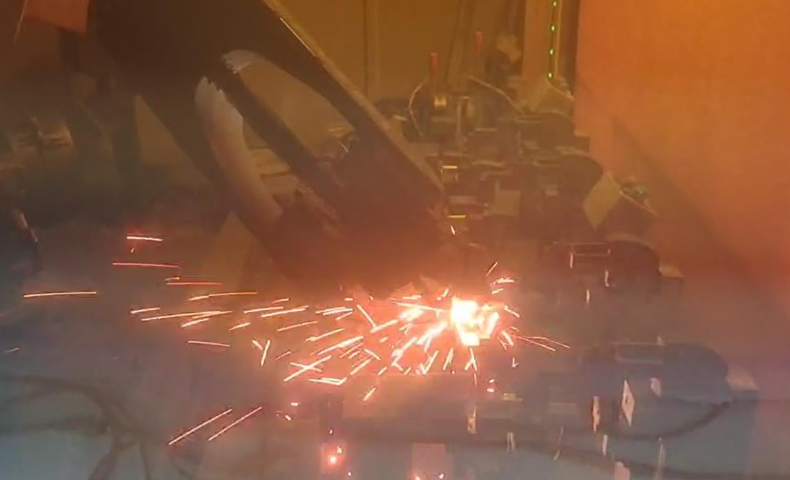
无锡帝木自动化系统科技有限公司机器人点焊生产线,适配新能源汽车领域电池托盘、车身连接件等部件焊接,可处理铝合金、高强度钢等材料,满足新能源汽车轻量化、高强度焊接要求。生产线采用轻量化焊钳设计,适配新能源汽车狭小空间焊点布局,提升焊点可达性。搭配自适应焊接控制系统,可根据材料特性自动调整焊接参数,适配铝钢异种材料焊接需求。性能方面,生产线采用中频逆变焊接电源,电流输出稳定,适配铝合金焊接热敏感性特点,减少焊接变形与裂纹。机器人运动精度高,可完成密集、高精度焊点焊接,适配新能源汽车电池托盘多焊点、高密封要求。配备温度与压力实时监控系统,动态调整焊接过程参数,保障焊点质量稳定。配备工装快速切换结构,产品换型耗时短,适配多品种小批量的生产模式。机器人点焊生产线管理系统
仓储货架型材焊接稳固,抗形变能力强,适配仓储设备长期承重使用。机器人点焊生产线管理系统
五金配件种类繁多,包括铰链、滑轨、支架、弹簧座等,单个零件体积小但焊点要求严格。传统人工点焊在这类产品上经常出现虚焊、焊穿等问题,尤其在薄板件的焊接中,人工很难控制电流和压力的匹配。机器人点焊生产线通过恒流控制技术,能在焊接过程中实时调节电流输出,确保每一个焊点的能量输入保持稳定。对于五金件这种小批量、多品种的生产模式,机器人点焊线支持离线编程,操作人员在电脑上模拟焊接路径后直接导入机器人,不需要在产线上逐一示教。这种方式让新产品导入的时间从几天缩短到几个小时。夹具采用模块化设计,针对不同零件只需更换局部模块,降低了夹具的制作和维护成本,让五金企业也能用上自动化焊接方案。机器人点焊生产线管理系统