商机详情 -
南通智能机器人点焊生产线搭建
产品质量的稳定性来源于工艺的一致性。人工焊接时,不同工人的手法、力度、节奏都有差异,即使是同一个工人,在不同时间段的操作也会有波动。机器人点焊生产线通过程序化控制,让每一次焊接的电流、时间、压力、速度都完全相同,不受人员、时间、情绪等因素影响。这种工艺一致性让产品的焊点强度、外观质量和尺寸精度都保持在稳定的范围内。对于需要通过(生产件批准程序)的汽车零部件来说,工艺一致性是客户审核的重点。机器人点焊线提供的稳定工艺让企业在面对客户审核时更加从容,也让产品在市场上的口碑更加可靠。不锈钢材质工件焊接效果出色,焊点耐腐蚀,适配户外类产品加工需求。南通智能机器人点焊生产线搭建
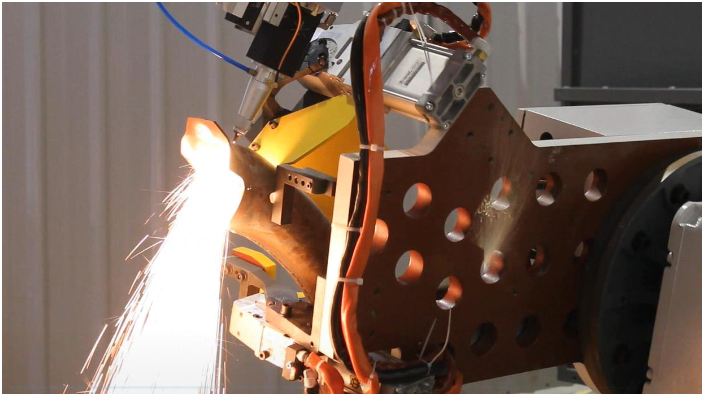
工厂的土地和厂房资源日益紧张,设备的占地面积成为选型时的重要考量。机器人点焊生产线采用紧凑型布局设计,多台机器人围绕一个中心变位机布置,共享上下料区域,比传统的多工位人工产线节省30%至50%的占地面积。以一条6机器人、200焊点的产线为例,占地面积通常在150至200平方米之间,而同等产能的人工产线需要300平方米以上。紧凑的布局还带来了物料运输距离的缩短,工件在各工位之间的流转更加顺畅。对于新建工厂来说,更小的占地面积意味着更低的厂房建设成本;对于老工厂改造来说,机器人点焊线可以在有限的空间内实现产能的提升。占地面积的优化让企业在寸土寸金的工业园区中获得了更大的布局灵活性。南通智能机器人点焊生产线搭建点焊焊钳可灵活调节角度,多角度完成焊接,突破工件结构位置限制。
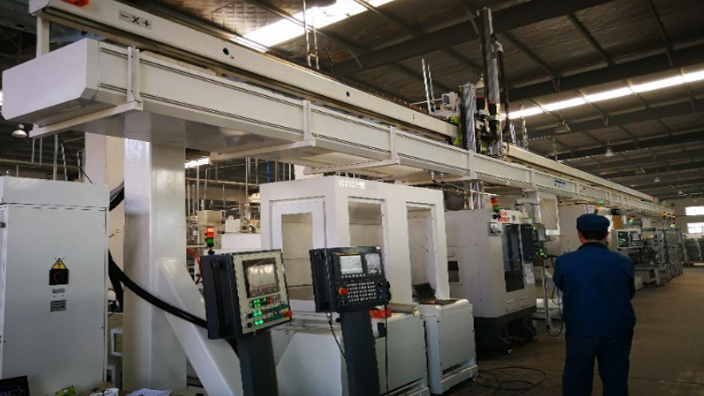
很多制造企业实行两班或三班倒的生产模式,人工产线在夜班时面临工人疲劳、效率下降、质量波动等问题。机器人点焊生产线不受班次影响,24小时都能保持相同的焊接质量和生产节拍。夜班只需安排少量工人负责上下料和巡视,不需要配备完整的焊接班组。这种全天候运行能力让工厂的设备利用率从人工时代的60%至70%提升到85%以上。对于订单量大、交期紧张的企业,多班运行意味着更高的日产量和更短的交付周期。而且,机器人不存在夜班津贴和加班费的问题,夜班的人工成本大幅降低。多班运行的支持让机器人点焊线的产能优势得到充分发挥。
点焊过程中会产生大量热量,电极和焊接电缆需要有效的冷却才能保持稳定的工作状态。机器人点焊生产线配备的冷却系统,通常采用循环水冷方式。冷却水的流量和温度由控制器实时调节,确保电极温度始终在允许范围内。当冷却水温度过高或流量不足时,系统会自动降低焊接频率或停机报警,防止因过热导致的焊接质量问题。一些产线还采用油冷方式,冷却效果更好,适用于高频率焊接的场景。冷却系统的稳定运行直接影响电极寿命和焊点质量,因此在选型时需要关注冷却能力是否与焊接频率匹配。良好的冷却设计让机器人点焊线在长时间连续运行时依然保持稳定的焊接性能。木工机械机架焊接牢固,抗冲击能力强,适配木材加工各类工况条件。
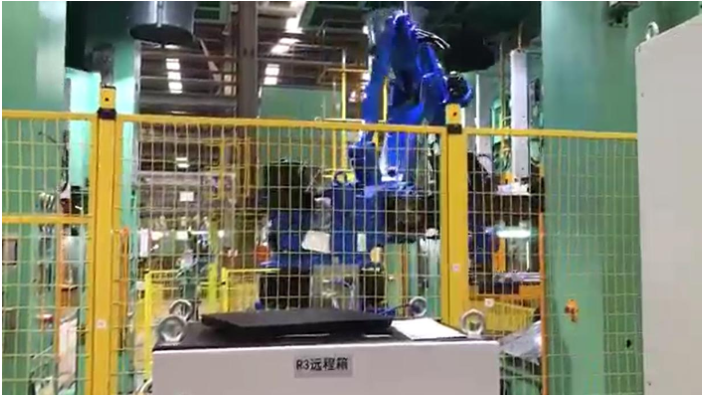
集装箱由波纹板和框架焊接而成,板材厚度在1.5至3毫米之间,焊缝长度大、焊点密集。人工焊接集装箱时,工人需要在高空或狭窄空间内长时间作业,劳动强度大、安全风险高。机器人点焊生产线可以在地面完成大部分焊接任务,配合升降平台和旋转工作台,让机器人从合适的角度接近焊缝。整线采用长行程焊接模式,机器人沿焊缝连续移动并在预设位置点焊,效率远高于人工。集装箱属于出口产品,外观和结构强度都有严格要求,机器人焊接的均匀焊点让集装箱的整体质量更加可靠。对于年产量数万台的集装箱企业,机器人点焊线是提升产能、改善工作条件的理想选择。产线噪音控制合理,运行过程噪音低,营造更为舒适的车间生产环境。南通智能机器人点焊生产线搭建
铝合金工件焊接工艺成熟,有效抑制材质变形,保障工件原有尺寸规格。南通智能机器人点焊生产线搭建
机器人点焊生产线的日常维护工作量远低于人工产线。机器人本体的维护主要包括减速器润滑油更换、皮带张力检查和电池更换,这些工作通常每半年至一年进行一次。焊接电源的维护主要是清洁散热系统和检查电缆连接,频率约为每季度一次。夹具的维护主要是清理电极头和检查定位销的磨损情况,每天开工前进行。相比人工产线需要频繁调整焊接参数、更换电极、维修气动元件等工作,机器人点焊线的维护内容更加简单和规律。系统还具备故障自诊断功能,当某个部件出现异常时会在操作界面上显示报警信息和处理建议,减少了对专业维修人员的依赖。这种低维护特性让企业的设备管理更加轻松。南通智能机器人点焊生产线搭建