商机详情 -
上海流水机器人点焊生产线搭建
管理一条人工点焊线需要面对排班、考勤、技能考核、质量抽检等多项工作。人员的技能水平参差不齐,质量波动难以控制。机器人点焊生产线把这些管理问题大幅简化。产线的运行由程序控制,不受人员状态影响,排班只需安排上下料工人,管理复杂度降低。质量管理从"管人"转向"管参数",工程师只需关注焊接参数是否在合理范围内,不需要逐个检查工人的操作手法。生产数据自动采集,日报、周报、月报由系统生成,减少了统计工作量。对于多条产线并行的工厂,一名技术主管可以同时管理多条机器人点焊线,而管理同等产能的人工产线则需要更多的管理人员。管理难度的降低让企业可以把更多精力放在工艺优化和产能提升上。机器人点焊技术的应用,提升了产品的市场认可度。上海流水机器人点焊生产线搭建
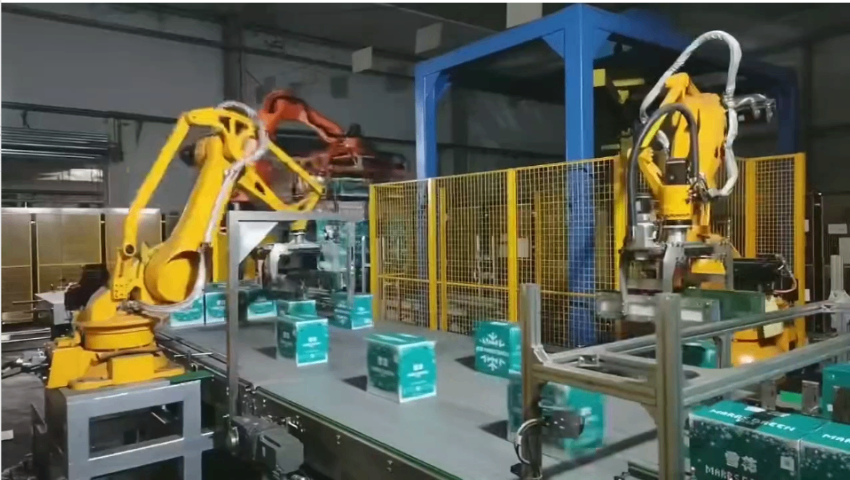
工厂的土地和厂房资源日益紧张,设备的占地面积成为选型时的重要考量。机器人点焊生产线采用紧凑型布局设计,多台机器人围绕一个中心变位机布置,共享上下料区域,比传统的多工位人工产线节省30%至50%的占地面积。以一条6机器人、200焊点的产线为例,占地面积通常在150至200平方米之间,而同等产能的人工产线需要300平方米以上。紧凑的布局还带来了物料运输距离的缩短,工件在各工位之间的流转更加顺畅。对于新建工厂来说,更小的占地面积意味着更低的厂房建设成本;对于老工厂改造来说,机器人点焊线可以在有限的空间内实现产能的提升。占地面积的优化让企业在寸土寸金的工业园区中获得了更大的布局灵活性。宿迁智能机器人点焊生产线装配经过优化的焊接回路,电流输出稳定,从源头保障每一处焊点品质。
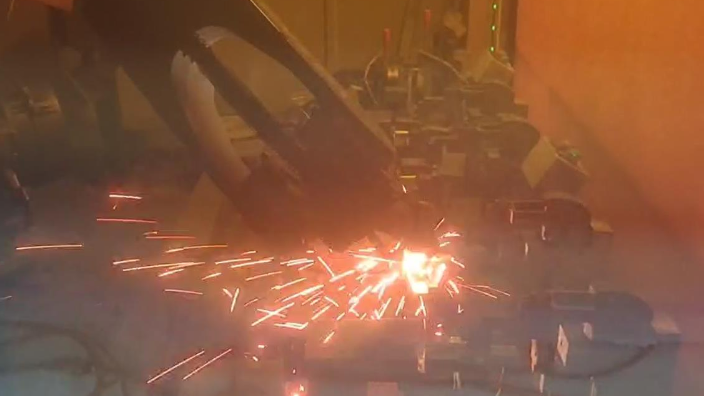
无锡帝木自动化系统科技有限公司机器人点焊生产线,适配家电制造行业金属外壳与框架焊接,涵盖冰箱、空调、洗衣机等产品钣金结构,可处理薄板拼接与小型部件连接,满足家电产品批量生产需求。生产线采用柔性机器人工作站设计,可根据产品尺寸与焊点布局快速调整程序,适配不同规格家电产品,减少换线调试时间。配备可调节工装夹具,能适配工件尺寸差异,无需频繁更换工装,提升生产线对多品类产品的兼容能力。性能层面,生产线采用伺服驱动系统,机器人运动响应迅速,焊接节拍稳定,单焊点作业时间可控在 2–4 秒,适配家电行业高效生产节奏。焊接电源输出稳定,电流调节范围宽,可适配不同材质与厚度板材焊接,焊点熔核大小均匀,连接牢固。搭载视觉引导系统,可自动定位焊点位置,补偿工件装夹偏差,提升焊接位置准确性,减少焊接缺陷。
机器人点焊生产线采用模块化设计理念,整线由焊接单元、变位单元、控制单元、输送单元等标准模块组成。企业可以根据产能需求灵活配置模块数量,初期可以先建设较小规模的产线,后续根据订单增长逐步扩展。模块化设计也让产线的改造升级更加方便,当产品变更时,只需更换对应的夹具模块和调整焊接程序,不需要对整线进行大改造。备件管理也因模块化而简化,每个模块的易损件都是标准化的,库存管理更加清晰。对于多品种生产的企业,模块化设计让同一条产线能够快速适应不同产品的需求,减少了设备闲置的时间,提高了资产的利用效率。机器人关节运转顺滑,长时间作业磨损低,有效延长设备整体使用寿命。
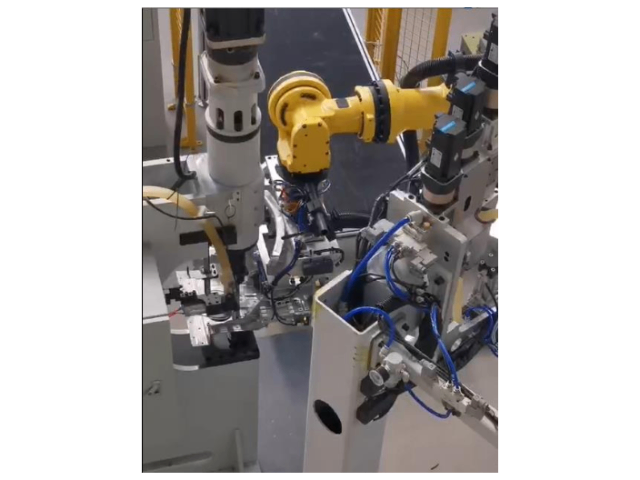
无锡帝木自动化系统科技有限公司机器人点焊生产线,适配工程机械领域金属结构件焊接,涵盖挖掘机、装载机、起重机等设备的框架、支架、连接座等部件,可处理中厚板焊接,满足工程机械高强度焊接需求。生产线采用重载工业机器人,适配重型工件搬运与焊接,搭配工装夹具,保障工件装夹牢固,焊接过程稳定。支持多工位布局,可同时完成多个工件焊接,适配工程机械多品种、中大批量生产模式。性能方面,生产线采用大电流焊接电源,输出功率稳定,可满足中厚板熔深要求,焊点连接强度高,适配工程机械重载工况。机器人运动精度高,可完成复杂轨迹焊接,适配工程机械结构复杂、焊点分布不规则特点。配备焊接质量在线检测模块,可实时识别焊点缺陷,及时预警,减少不合格品产出。机器人焊接系统具备自我诊断功能,降低故障率。浙江流水机器人点焊生产线装配
通过数据分析,优化焊接参数,提高生产效率。上海流水机器人点焊生产线搭建
性能表现·快速响应能力产线要求设备具备快速响应的能力,包括启动速度、程序切换速度和故障恢复速度。机器人点焊生产线从冷启动到满负荷运行通常只需3至5分钟,而人工产线需要更长的准备时间。程序切换时间取决于程序大小和通讯速度,通常在几秒到十几秒之间,换型几乎不影响产线节拍。当发生故障时,系统会显示详细的报警信息和处理建议,维修人员可以快速定位问题并恢复生产。一些产线还具备断点续焊功能,当短暂停机后,机器人可以从中断的焊点继续焊接,不需要从头开始。这种快速响应能力让机器人点焊线在面对紧急订单和突发故障时表现更加从容,减少了非计划停机对产能的影响。上海流水机器人点焊生产线搭建