商机详情 -
沉孔钻头钻头怎么选
铝合金材料因其轻质、易加工的特性,在汽车零部件、电子设备外壳等领域应用广,但加工过程中易出现粘刀、毛刺等问题,对沉头钻的刃型设计和切削参数提出更高要求。选购时需重点关注钻头的刃口锋利度与排屑槽结构:锋利的切削刃能减少加工硬化,螺旋角较大的槽型则有助于铝屑快速排出,避免划伤已加工表面。同时,铝合金导热性高,若钻尖散热不足易导致积屑瘤,因此内冷通道设计尤为关键。对于沉孔加工,还需评估钻头的定心能力——铝合金材质较软,若钻尖摆动过大,沉孔台阶面容易产生振纹或偏斜。实际应用中,建议优先选择经过表面处理的钻头,以降低摩擦系数并延长寿命。此外,铝合金工件对毛刺控制要求严格,尤其是通讯基站壳体等需装配密封的部件,需确保沉头钻能一次性完成钻孔、倒角、锪平面,避免二次去毛刺工序。中科金钻(深圳)科技有限公司基于群钻4.0技术开发的沉头钻,通过数学模型优化钻尖角度与断屑槽形,适配铝合金高转速、大进给的加工特性,其可换钻尖结构兼顾经济性与稳定性,特别适合批量生产铝合金工件的企业。考察技术响应与全流程质量追溯能力,具备ISO9001认证的供应商,可保障批量加工稳定性。沉孔钻头钻头怎么选
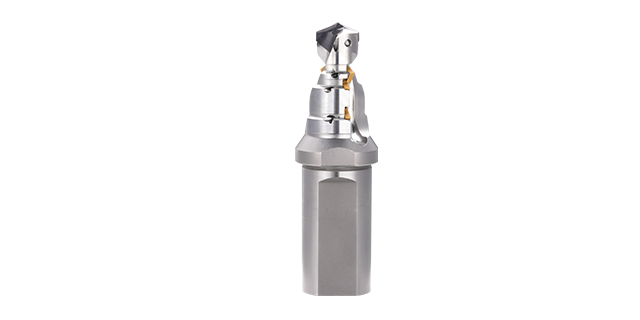
在批量生产场景下,定制沉头钻的采购成本直接影响企业的经济效益。定制刀具的价格构成通常包含多个维度:材料成本占比较大,高性能高速钢或硬质合金的价格差异明显;复杂钻型的设计费用会根据技术难度浮动;起订量也是影响单价的关键因素。对于长期合作的大宗采购客户,供应商通常会提供阶梯式报价方案,采购量达到一定规模后可享受更优惠的价格。企业在询价时应明确提供加工参数:包括工件材料特性、加工深度要求、孔径精度标准、机床设备型号等关键信息,这些数据将直接影响刀具的设计方案和报价。合理的采购策略是在保证加工质量的前提下,通过标准化部分非关键参数来平衡定制化需求与成本控制。有些供应商会提供刀具生命周期成本分析,帮助客户从全使用周期角度评估采购方案的性价比。中科金钻(深圳)科技有限公司作为钻削技术供应商,其定制沉头钻报价体系充分考虑了客户的实际使用需求。公司拥有自主五轴数控钻尖磨床制造能力,能够快速响应不同客户的特殊钻型需求。在批量采购方面,公司针对工程机械、汽车等行业的大规模生产需求,制定了灵活的批发价格政策,客户可通过官网获取具体的定制方案和报价详情。湖北耐磨沉头钻哪家好沉孔加工缺陷多源于刀具定心不足、排屑不畅及刃口状态不佳,直接影响钻孔精度与表面质量。
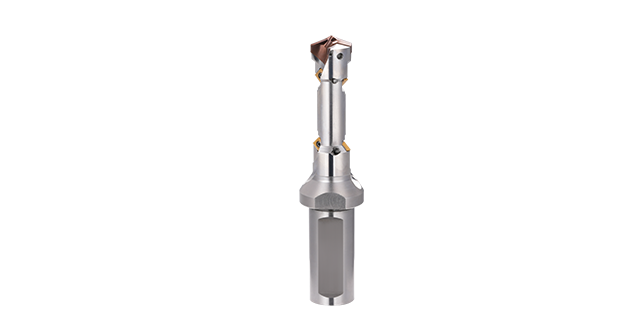
现代金属切削领域,一个明确的趋势是将多道工序合并为一次走刀完成。这并非简单的“少换几次刀”,而是对刀具设计与制造能力的系统性升级。沉孔钻头正是这一趋势的产物。早期的沉孔加工是“钻完孔、再倒角”,需要两次换刀和两次定位。后来出现了带倒角刃的阶梯钻,实现了钻孔与正面倒角一次完成。如今,更先进的复合沉孔钻头可以在一次进给中同时完成钻孔、锥度成型、平面锪孔、甚至正反面双向倒角。这种高度集成的背后,是对刀具几何设计的极限挑战。不同功能段(如钻孔段、扩孔段、倒角段、修光段)之间必须保持微米级的同轴度,否则后段会刮伤前段加工出的表面。各段的切削用量需要匹配:如果钻孔段的进给量大于倒角段可承受的范围,倒角刃会因过载而崩损。因此复合沉孔钻头的设计往往采用“分段匹配”原则,即不同直径段采用不同的每齿进给量,通过刃口形状来自然平衡。复合加工产生的切屑形态更加复杂,既有钻孔产生的大块切屑,也有倒角产生的薄带状切屑,两种切屑混合后更容易堵塞排屑槽。解决方案包括加大排屑槽容积、优化螺旋角度、以及采用高压内冷辅助排屑。
合金沉头钻生产厂家的选择,归根结底是对其“材料科学”与“精密制造”双重能力的考量。硬质合金刀具的性能,三成取决于基体材料的配方,七成取决于几何结构的磨削。厂家,如中科金钻(深圳)科技有限公司,依托国家高效磨削工程技术研究中心的背景。他们能根据加工对象的不同,调整碳化钨颗粒的粒径和钴粘结剂的含量,从而定制出高韧性或高耐磨的基体。在生产环节,五轴数控磨床的精度等级直接决定了刀具的一致性。选择厂家时,不但要看其设备清单,更要考察其“工艺数据库”。一个成熟的厂家,应当积累了针对不同材料、不同机床的数千组切削参数模型,能为客户提供从“卖刀具”到“卖工艺”的增值服务,这才是真正的技术护城河。针对锚具锥孔加工难点,基于群钻技术的锥度皇冠钻实现钻孔与锥度一次成型。
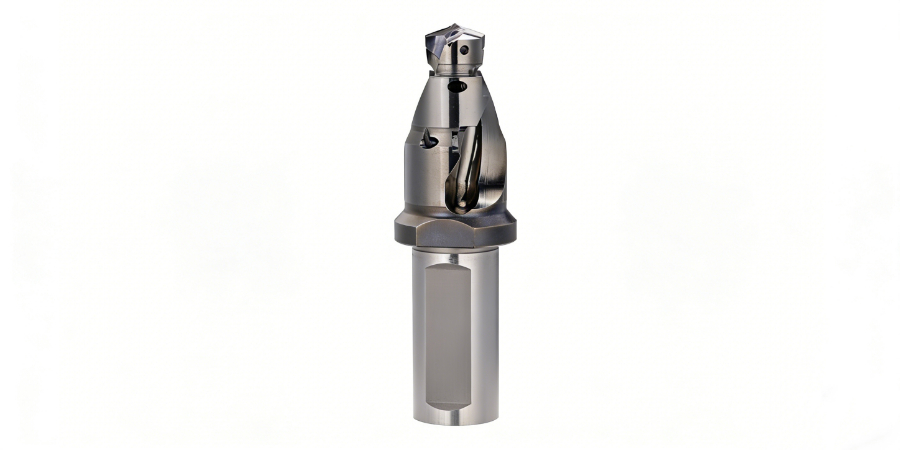
在批量化零件加工中,换刀次数和辅助时间往往是效率隐患。以一个典型的液压阀体为例,它可能需要先钻孔,然后倒角,再锪平面,有时还需要在孔口加工一个密封槽。按照传统工艺,这三到四个工序需要三到四把刀具、三到四次换刀、三到四次定位。每次换刀都伴随着主轴停转、刀库切换、重新启动的辅助时间,而每次重新定位都可能引入微小的位置偏差。对于年产数万甚至数十万件的批量生产,这些浪费累加起来十分可观。中科金钻的复合皇冠钻正是针对这一场景设计的。它将钻孔、倒角、锪平面等多种功能集成于同一把刀具上,一次进给即可完成全部孔口特征加工。这种集成的背后是公司对钻型数学模型的深度掌握。每一种复合功能对应一组特定的刃口几何参数,这些参数之间需要精密匹配,钻孔段的进给量要与倒角段的承受能力协调,各功能段之间必须保持严格同轴。公司自主开发的五轴数控钻尖磨床,能够精确磨削出任意复杂参数组合的钻型,使得复合皇冠钻的制造成为可能。硬材高转速小进给,软材中转速大进给,分区域前角设计(外圆大前角、中心负前角),拓宽工艺窗口。江西不锈钢用沉头钻
定制成本受材料与工艺影响。中科金钻提供阶梯报价与自主五轴磨削服务,快速响应批量定制需求。沉孔钻头钻头怎么选
不锈钢材料因其优异的耐腐蚀性和机械强度,在精密机械制造领域得到大量应用,但这类材料在钻削加工时容易产生加工硬化、刀具黏着磨损等问题。针对不锈钢工件的沉头孔加工,需要特别注意切削参数的选择和刀具几何角度的优化。加工时应采用较低的切削速度和适中的进给量,避免因过热导致材料硬化。冷却液的使用尤为关键,充足的冷却不但能降低切削温度,还能有效排除切屑,防止切屑堆积造成刀具损坏。在实际操作中,建议采用阶梯式进给方式,先以小进给量切入工件,待钻头稳定后再逐步增加进给,这种操作手法能提高钻孔质量。刀具刃口的锋利度直接影响加工效果,定期检查刃口状态并及时修磨是保证加工稳定性的重要环节。对于不同牌号的不锈钢,还需要调整具体的加工策略,比如奥氏体不锈钢需要更注重断屑控制,而马氏体不锈钢则要关注刀具的耐磨性能。中科金钻(深圳)科技有限公司依托湖南大学和国家高效磨削工程技术研究中心的技术积累,开发的皇冠钻系列产品特别针对不锈钢加工难题进行了优化。公司创始人胡思节教授带领的研发团队基于钻尖数学模型,设计了适合不锈钢材料的专属钻型,通过优化切削力分布和断屑槽结构,有效解决了不锈钢加工中的黏刀和硬化问题。沉孔钻头钻头怎么选
中科金钻(深圳)科技有限公司是一家有着雄厚实力背景、信誉可靠、励精图治、展望未来、有梦想有目标,有组织有体系的公司,坚持于带领员工在未来的道路上大放光明,携手共画蓝图,在广东省等地区的五金、工具行业中积累了大批忠诚的客户粉丝源,也收获了良好的用户口碑,为公司的发展奠定的良好的行业基础,也希望未来公司能成为*****,努力为行业领域的发展奉献出自己的一份力量,我们相信精益求精的工作态度和不断的完善创新理念以及自强不息,斗志昂扬的的企业精神将**中科金钻供应和您一起携手步入辉煌,共创佳绩,一直以来,公司贯彻执行科学管理、创新发展、诚实守信的方针,员工精诚努力,协同奋取,以品质、服务来赢得市场,我们一直在路上!