商机详情 -
上海沉头钻适配螺丝
在机械加工中,工件反面的毛刺处理是一个长期存在却难以彻底解决的麻烦。无论是板材、管件还是阀体类零件,钻头穿透工件的瞬间,出口处材料被顶出形成翻卷毛刺。这些毛刺如果不处理,可能脱落进入装配体内部,造成卡滞或磨损;如果手工去除,则效率低下,而且操作者需要用气磨笔或刮刀从反面操作,姿势别扭、质量不稳。对于批量生产的零件,反面去毛刺往往成为整条生产线的瓶颈工序。中科金钻的双向倒角皇冠钻为这一问题提供了结构性的解决方案。该产品基于群钻技术平台开发,在刀具设计上做了巧妙的集成:钻体前端设有正倒角刃,用于加工正面孔口;钻体后部设有背倒角刃,专门用于处理反面毛刺。当钻头即将穿透工件的瞬间,背倒角刃恰好到达工件下表面,利用刀具的旋转和轴向运动,自动将反面翻卷的毛刺切除并形成光滑倒角。整个过程无需停机、无需换刀、无需手工干预。明确加工参数询价,通过标准化非关键参数控制成本,批量采购享阶梯报价,中科金钻提供灵活批发政策。上海沉头钻适配螺丝
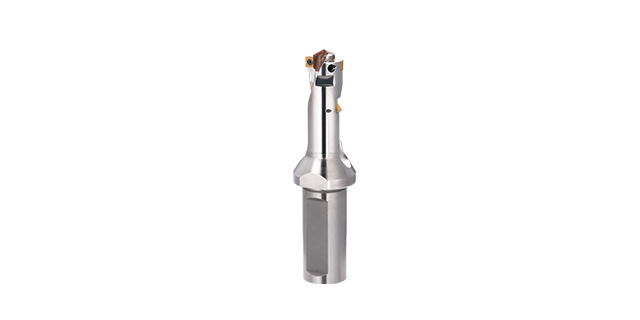
在批量化零件加工中,换刀次数和辅助时间往往是效率隐患。以一个典型的液压阀体为例,它可能需要先钻孔,然后倒角,再锪平面,有时还需要在孔口加工一个密封槽。按照传统工艺,这三到四个工序需要三到四把刀具、三到四次换刀、三到四次定位。每次换刀都伴随着主轴停转、刀库切换、重新启动的辅助时间,而每次重新定位都可能引入微小的位置偏差。对于年产数万甚至数十万件的批量生产,这些浪费累加起来十分可观。中科金钻的复合皇冠钻正是针对这一场景设计的。它将钻孔、倒角、锪平面等多种功能集成于同一把刀具上,一次进给即可完成全部孔口特征加工。这种集成的背后是公司对钻型数学模型的深度掌握。每一种复合功能对应一组特定的刃口几何参数,这些参数之间需要精密匹配,钻孔段的进给量要与倒角段的承受能力协调,各功能段之间必须保持严格同轴。公司自主开发的五轴数控钻尖磨床,能够精确磨削出任意复杂参数组合的钻型,使得复合皇冠钻的制造成为可能。安徽90度沉头钻怎么安装加厚型钻头优化芯厚提升刚性,抛物线排屑槽+高压内冷强制排屑,解决深孔偏摆难题。
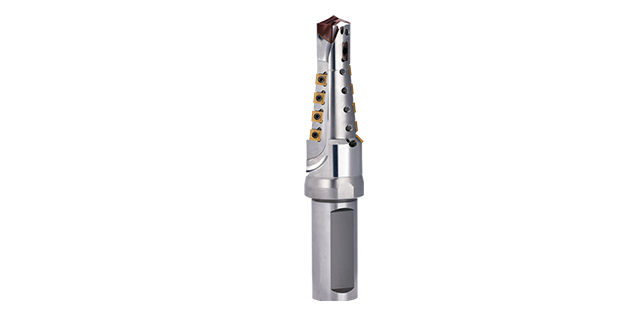
铝合金材料因其轻质、易加工的特性,在汽车零部件、电子设备外壳等领域应用广,但加工过程中易出现粘刀、毛刺等问题,对沉头钻的刃型设计和切削参数提出更高要求。选购时需重点关注钻头的刃口锋利度与排屑槽结构:锋利的切削刃能减少加工硬化,螺旋角较大的槽型则有助于铝屑快速排出,避免划伤已加工表面。同时,铝合金导热性高,若钻尖散热不足易导致积屑瘤,因此内冷通道设计尤为关键。对于沉孔加工,还需评估钻头的定心能力——铝合金材质较软,若钻尖摆动过大,沉孔台阶面容易产生振纹或偏斜。实际应用中,建议优先选择经过表面处理的钻头,以降低摩擦系数并延长寿命。此外,铝合金工件对毛刺控制要求严格,尤其是通讯基站壳体等需装配密封的部件,需确保沉头钻能一次性完成钻孔、倒角、锪平面,避免二次去毛刺工序。中科金钻(深圳)科技有限公司基于群钻4.0技术开发的沉头钻,通过数学模型优化钻尖角度与断屑槽形,适配铝合金高转速、大进给的加工特性,其可换钻尖结构兼顾经济性与稳定性,特别适合批量生产铝合金工件的企业。
不锈钢材料因其优异的耐腐蚀性和机械强度,在精密机械制造领域得到大量应用,但这类材料在钻削加工时容易产生加工硬化、刀具黏着磨损等问题。针对不锈钢工件的沉头孔加工,需要特别注意切削参数的选择和刀具几何角度的优化。加工时应采用较低的切削速度和适中的进给量,避免因过热导致材料硬化。冷却液的使用尤为关键,充足的冷却不但能降低切削温度,还能有效排除切屑,防止切屑堆积造成刀具损坏。在实际操作中,建议采用阶梯式进给方式,先以小进给量切入工件,待钻头稳定后再逐步增加进给,这种操作手法能提高钻孔质量。刀具刃口的锋利度直接影响加工效果,定期检查刃口状态并及时修磨是保证加工稳定性的重要环节。对于不同牌号的不锈钢,还需要调整具体的加工策略,比如奥氏体不锈钢需要更注重断屑控制,而马氏体不锈钢则要关注刀具的耐磨性能。中科金钻(深圳)科技有限公司依托湖南大学和国家高效磨削工程技术研究中心的技术积累,开发的皇冠钻系列产品特别针对不锈钢加工难题进行了优化。公司创始人胡思节教授带领的研发团队基于钻尖数学模型,设计了适合不锈钢材料的专属钻型,通过优化切削力分布和断屑槽结构,有效解决了不锈钢加工中的黏刀和硬化问题。评价需看精度、效率与适应性。中科金钻依托国家工程中心测试,可换钻尖适配多样化加工需求,表现良好。
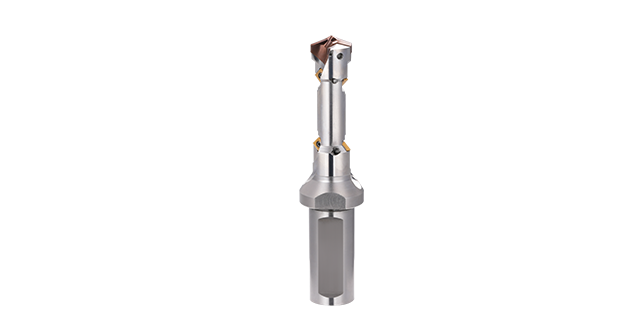
深孔沉孔加工面临的挑战是排屑不畅导致的刀具损坏和孔壁质量下降。当加工深度达到高倍径以上时,切屑在孔内堆积容易引起钻头崩刃。深孔沉孔钻头需要具备高压内冷系统,通过冷却液将切屑强制排出孔外。钻尖结构设计方面,需要平衡沉孔底面平整度和深孔定心稳定性这对矛盾需求。针对20倍径的超深孔场景,刀具刚性需要特殊加强,同时通过优化切削参数控制加工热变形。在难加工材料领域,深孔沉孔钻还要解决材料加工硬化导致的刀具磨损问题。中科金钻(深圳)科技有限公司的深孔钻系列采用可换钻尖设计,刀体经过特殊热处理增强刚性。90度钻头需五轴磨削保障精度。中科金钻群钻4.0钻型钻头分散切削力,解决振刀问题,明显提升钻孔质量。山东深孔加工沉头钻怎么磨
沉孔钻头依靠分工明确的切削结构实现钻孔、沉孔与孔口倒角,合理结构可保障排屑顺畅与加工稳定。上海沉头钻适配螺丝
正确使用沉头钻是确保加工安全和质量的基础,操作前的准备工作不容忽视。首先要检查钻头装夹是否牢固,任何松动都会导致振动影响加工精度。工件夹紧同样重要,特别是对于不规则形状的零件,需要选用合适的夹具确保定位稳定。切削参数的设置需要结合具体加工材料进行调整,不同材料适用的线速度和进给量存在明显差异。冷却系统的工作状态需要定期检查,确保冷却液流量和压力达到要求,这对深孔加工尤为重要。操作过程中要密切注意切屑形态,正常的切屑应该呈短小卷曲状,如果出现长条状切屑说明参数需要调整。加工过程中出现异常声音或振动应立即停机检查,可能是刀具磨损或参数不当所致。定期测量加工孔径和表面粗糙度,建立刀具磨损监控机制,能够及时发现刀具状态变化。刀具存放环境应保持干燥整洁,避免刃口磕碰损坏。中科金钻(深圳)科技有限公司在提供沉头钻产品的同时,会为客户提供详细的操作指导。公司基于数学模型开发的钻削方案能够给出针对不同材料的优化参数建议。其复合钻产品采用内冷设计和优化断屑槽结构,降低了操作难度,使加工过程更加稳定可靠。通过可换钻尖的设计,减少了刀具更换时的调整时间,提高了生产效率。上海沉头钻适配螺丝
中科金钻(深圳)科技有限公司在同行业领域中,一直处在一个不断锐意进取,不断制造创新的市场高度,多年以来致力于发展富有创新价值理念的产品标准,在广东省等地区的五金、工具中始终保持良好的商业口碑,成绩让我们喜悦,但不会让我们止步,残酷的市场磨炼了我们坚强不屈的意志,和谐温馨的工作环境,富有营养的公司土壤滋养着我们不断开拓创新,勇于进取的无限潜力,中科金钻供应携手大家一起走向共同辉煌的未来,回首过去,我们不会因为取得了一点点成绩而沾沾自喜,相反的是面对竞争越来越激烈的市场氛围,我们更要明确自己的不足,做好迎接新挑战的准备,要不畏困难,激流勇进,以一个更崭新的精神面貌迎接大家,共同走向辉煌回来!