商机详情 -
广东锥柄沉孔钻头加工技巧
当沉孔加工遇到不锈钢、调质钢、模具钢或高温合金等难加工材料时,常规刀具往往力不从心。这些材料的共同特点是:韧性高、加工硬化倾向强、导热性差。以奥氏体不锈钢为例,切削时刀尖附近会产生较高的温度和压力,材料迅速硬化,导致倒角刃很快磨损或崩缺。更棘手的是,切屑不易折断,呈长条状缠绕在刀具上,一旦卷入沉孔底面,就会造成严重的划伤,直接导致工件报废。调质钢如40Cr、42CrMo,经过热处理后硬度可达30-40HRC,对刃口的抗崩损能力提出更高要求。倒角刃在切入时承受冲击载荷,若刃口强度不足,很快会出现微崩刃,使加工出的倒角面出现锯齿状纹路。模具钢则常见于大型模具冷却水道沉孔加工,材料均匀性要求高,任何刀具振动都会在沉孔表面留下振纹,影响冷却液的流动均匀性。面对这些挑战,沉孔钻头的设计需要多管齐下。刀具材质方面,选用晶粒更细、钴含量适中的硬质合金,兼顾耐磨性与抗崩性。不锈钢易硬化粘刀。中科金钻优化刃型与参数,解决黏刀硬化,复合钻一次完成钻孔与沉孔,明显提升效率。广东锥柄沉孔钻头加工技巧
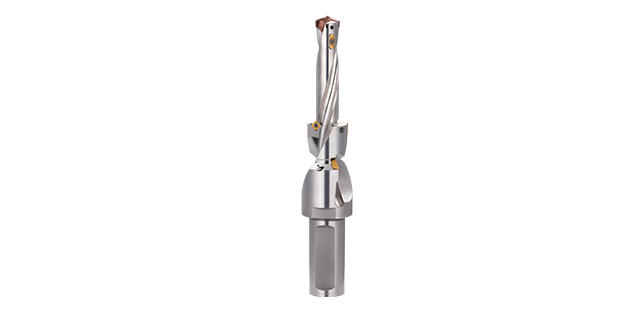
P20模具钢因其硬度均匀和抛光性能优异,大量应用于注塑模具制造。这种预硬态模具钢的加工难点在于其HRC30左右的硬度容易导致普通钻头快速磨损,且在深孔加工时易产生振纹。专属沉头钻需要针对材料特性优化钻尖角度和涂层工艺,通过合理的刃口处理降低轴向切削力。在实际加工中,刀具需要保持稳定的定心性能,避免在模具冷却水道的深孔加工中出现偏斜。内冷通道设计对排屑效果至关重要,合理的断屑槽形能防止切屑缠绕划伤孔壁。中科金钻(深圳)科技有限公司为P20材料开发的沉孔钻头采用数学模型驱动的钻型设计。该公司的五轴数控钻尖磨床可保证钻尖几何精度,有效解决模具钢加工中的振纹问题。湖北直柄沉头钻材质区别定制需综合考虑寿命与成本。中科金钻提供阶梯报价与工艺指导,可换钻尖设计明显降低长期投入。
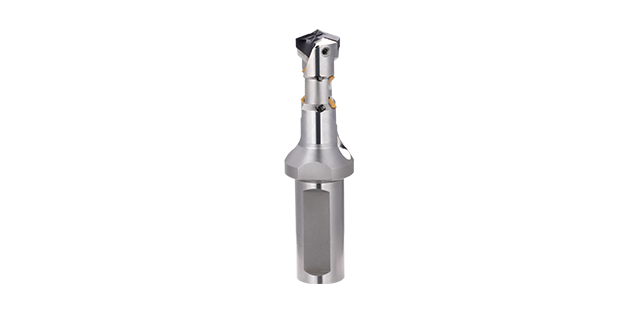
P20模具钢作为典型预硬钢,沉孔加工难点主要来自材料内部组织均匀性与硬度。加工过程中若切削参数设置不合理,极易产生振动,导致孔壁出现振纹,影响模具精度。因此工艺控制的关键在于稳定。首先工件装夹需牢固可靠,避免加工中出现微动;其次切削液选择至关重要,应选用极压性能优异的油性切削液,在刀具与工件间形成稳定润滑油膜,降低摩擦发热。进给策略上建议采用恒定进给,避免中途停顿造成刀具在硬化层上摩擦。同时观察切屑形态是判断加工状态直观的方式:理想切屑应为连续C形或短螺旋状,若出现缠绕状切屑,多为后角偏大或刃口磨损,需及时调整参数或更换刀具。
不同企业的加工工况存在差异,材料批次、热处理状态、机床刚性、冷却条件等因素都会影响沉孔钻头性能。现代高性能钻头设计采用数学模型驱动方法,每种钻型对应一组专属数学模型,设计参数可任意调整。针对用户提供的工件材料硬度、加工深度、精度要求和机床型号,工程师可在模型中调整钻尖几何角度、刃口钝化半径、断屑槽尺寸等参数,生成适配具体工况的钻型方案。例如加工钛合金时,模型会优化负前角设计以抑制毛刺生成,同时调整螺旋角与内冷通道直径,确保排屑顺畅;加工HRC50以上淬硬料时,则通过增加钻芯厚度和减小后角来提升刃口强度。这种定制化能力需要依托高精度五轴数控工具磨床,该设备能够精确磨削出任意复杂参数组合的钻型,将数学模型中的设计参数转化为实物刀具。非标定制涵盖特殊直径、特殊长度、复合孔以及非标准材质钻头,例如用于液压阀块的双向倒角钻头,或用于锚具锥孔的锥度钻头。用户可提供加工参数或工件样品,刀具供应商可快速输出钻型方案与验证参数。高速钢适合普通碳钢,硬质合金适配难加工材料,选型需结合机床刚性、工件状态匹配,勿盲目选择。
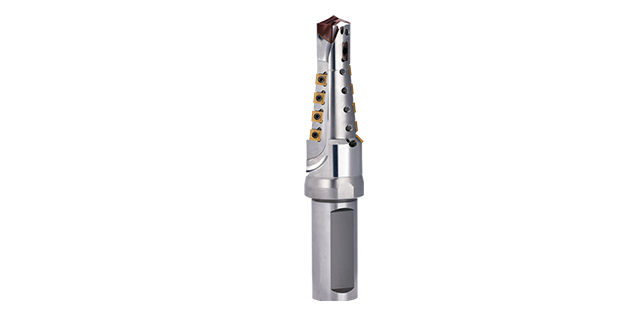
沉头钻的现货供应体系,一定程度上反映了工业基础件的标准化水平与市场流通效率。主流规格通常由大型分销商通过多仓布局实现快速调配,满足制造业即时生产需求。但采购方在追求交货效率的同时,往往容易忽视库存产品的使用状态。刀具虽不存在严格意义上的保质期,但若长期存放且缺乏完善防锈包装,表面涂层或基体易产生微腐蚀,进而影响实际切削性能。此外,市场价格波动主要受钨、钼等稀有金属原材料行情影响。对于用量较大的企业,建议重点关注供应商的原材料采购渠道及批次检测报告,避免因低价采购长期积压库存产品而造成加工质量波动。90度钻头需五轴磨削保障精度。中科金钻群钻4.0钻型钻头分散切削力,解决振刀问题,明显提升钻孔质量。广东锥柄沉头钻售后保障
技术实力体现在设计、制造、热处理与五轴磨削。中科金钻依托高校科研背景,确保各种钻头性能稳定。广东锥柄沉孔钻头加工技巧
正确使用沉头钻是确保加工安全和质量的基础,操作前的准备工作不容忽视。首先要检查钻头装夹是否牢固,任何松动都会导致振动影响加工精度。工件夹紧同样重要,特别是对于不规则形状的零件,需要选用合适的夹具确保定位稳定。切削参数的设置需要结合具体加工材料进行调整,不同材料适用的线速度和进给量存在明显差异。冷却系统的工作状态需要定期检查,确保冷却液流量和压力达到要求,这对深孔加工尤为重要。操作过程中要密切注意切屑形态,正常的切屑应该呈短小卷曲状,如果出现长条状切屑说明参数需要调整。加工过程中出现异常声音或振动应立即停机检查,可能是刀具磨损或参数不当所致。定期测量加工孔径和表面粗糙度,建立刀具磨损监控机制,能够及时发现刀具状态变化。刀具存放环境应保持干燥整洁,避免刃口磕碰损坏。中科金钻(深圳)科技有限公司在提供沉头钻产品的同时,会为客户提供详细的操作指导。公司基于数学模型开发的钻削方案能够给出针对不同材料的优化参数建议。其复合钻产品采用内冷设计和优化断屑槽结构,降低了操作难度,使加工过程更加稳定可靠。通过可换钻尖的设计,减少了刀具更换时的调整时间,提高了生产效率。广东锥柄沉孔钻头加工技巧
中科金钻(深圳)科技有限公司是一家有着先进的发展理念,先进的管理经验,在发展过程中不断完善自己,要求自己,不断创新,时刻准备着迎接更多挑战的活力公司,在广东省等地区的五金、工具中汇聚了大量的人脉以及**,在业界也收获了很多良好的评价,这些都源自于自身的努力和大家共同进步的结果,这些评价对我们而言是比较好的前进动力,也促使我们在以后的道路上保持奋发图强、一往无前的进取创新精神,努力把公司发展战略推向一个新高度,在全体员工共同努力之下,全力拼搏将共同中科金钻供应和您一起携手走向更好的未来,创造更有价值的产品,我们将以更好的状态,更认真的态度,更饱满的精力去创造,去拼搏,去努力,让我们一起更好更快的成长!