商机详情 -
安徽定制沉头钻厂家直销
P20模具钢的加工特性对沉孔钻头提出了特殊要求,其较高的碳含量和合金成分容易导致加工硬化现象。适合P20材料加工的沉孔钻头需要具备优异的抗磨损性能,以应对材料中碳化物的磨蚀作用。钻头几何角度设计应优化切削力分布,避免因切削热积累导致材料表面硬度变化。断屑槽型设计需要确保切屑顺畅排出,防止切屑缠绕影响加工质量。针对P20钢材的沉孔加工,钻头供应商的材质选择能力和刃型设计经验尤为重要。实际使用中需要关注钻头在长时间连续加工条件下的性能稳定性,特别是孔径尺寸一致性和表面光洁度保持能力。中科金钻的复合钻产品在模具冷却水道加工场景中表现出色,其群钻4.0技术针对模具钢加工特性优化了切削参数,能实现Ra1.6~0.8的表面粗糙度要求,为P20材料沉孔加工提供可靠的解决方案。大前角抛光刃口降低切削阻力,配合大容屑槽与高压内冷,解决粘刀、排屑难题,避免积屑瘤损伤刃口与工件。安徽定制沉头钻厂家直销
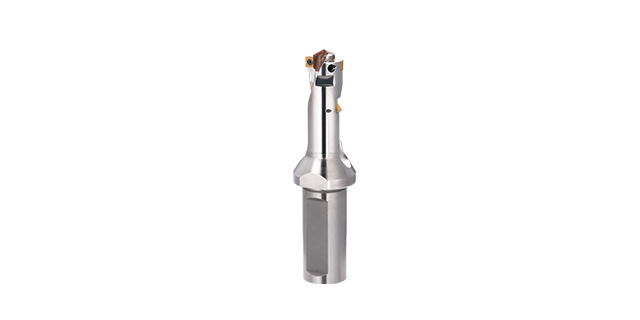
评估工业级沉孔钻供应商,不应只停留在价格层面,更应深入考察其技术响应能力与质量追溯体系。供应商不只是产品提供者,更是加工工艺方案的优化伙伴。这类企业通常配备适配的应用工程师团队,可结合客户现场机床条件提供定制化切削参数建议。质量管控方面,通过ISO9001等体系认证的厂家,一般具备从原材料入库到成品出库的全流程数据记录。一旦出现刀具异常,可通过批次号追溯至具体生产机台、磨削参数乃至原材料炉号,这种完整可追溯性是保障大规模工业生产稳定运行的重要基础。北京铝合金用沉孔钻头生产厂家需匹配螺丝锥角、头部公差,软质材料需修正钻头角度补偿回弹,高精度加工可专属定制并索要公差数据表。
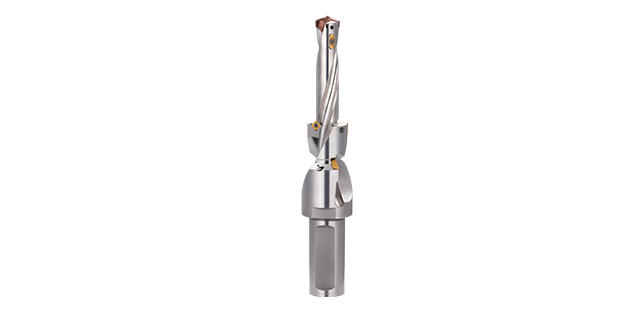
在批量化零件加工中,换刀次数和辅助时间往往是效率隐患。以一个典型的液压阀体为例,它可能需要先钻孔,然后倒角,再锪平面,有时还需要在孔口加工一个密封槽。按照传统工艺,这三到四个工序需要三到四把刀具、三到四次换刀、三到四次定位。每次换刀都伴随着主轴停转、刀库切换、重新启动的辅助时间,而每次重新定位都可能引入微小的位置偏差。对于年产数万甚至数十万件的批量生产,这些浪费累加起来十分可观。中科金钻的复合皇冠钻正是针对这一场景设计的。它将钻孔、倒角、锪平面等多种功能集成于同一把刀具上,一次进给即可完成全部孔口特征加工。这种集成的背后是公司对钻型数学模型的深度掌握。每一种复合功能对应一组特定的刃口几何参数,这些参数之间需要精密匹配,钻孔段的进给量要与倒角段的承受能力协调,各功能段之间必须保持严格同轴。公司自主开发的五轴数控钻尖磨床,能够精确磨削出任意复杂参数组合的钻型,使得复合皇冠钻的制造成为可能。
深孔加工场景下不同材质的沉孔钻头在抗弯强度、耐磨性和热稳定性方面表现出差异。高速钢材质凭借较好的韧性在加工振动较大的工况中具有一定优势,但其耐磨性相对有限。硬质合金材质的高硬度特性使其特别适合加工高硬度材料,但抗冲击能力需要重点关注。粉末冶金钢材通过特殊工艺改善了碳化物分布均匀性,在耐磨性和韧性之间取得了更好平衡。涂层技术的应用能进一步提升基体材料的性能极限,如氮化钛涂层可增强表面硬度。深孔加工中排屑顺畅性是材质选择的重要参考因素,内冷通道的设计需要与材质特性相匹配。中科金钻(深圳)科技有限公司的深孔钻产品支持12倍径标准加工和20倍径定制需求,其材质选择基于数学模型驱动,能根据加工材料硬度特性推荐合适的钻头材质方案,确保在深孔加工过程中保持稳定的排屑性能和加工精度。考察变螺旋角与内冷流道优化能力,防偏斜导向条设计保持直线进给,解决深孔刚性与排屑难题。
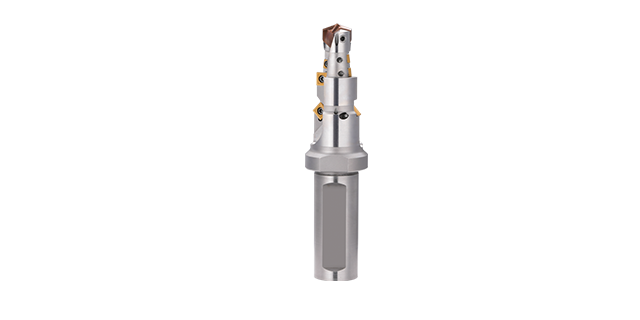
铝合金材料因其轻质、易加工的特性,在汽车零部件、电子设备外壳等领域应用广,但加工过程中易出现粘刀、毛刺等问题,对沉头钻的刃型设计和切削参数提出更高要求。选购时需重点关注钻头的刃口锋利度与排屑槽结构:锋利的切削刃能减少加工硬化,螺旋角较大的槽型则有助于铝屑快速排出,避免划伤已加工表面。同时,铝合金导热性高,若钻尖散热不足易导致积屑瘤,因此内冷通道设计尤为关键。对于沉孔加工,还需评估钻头的定心能力——铝合金材质较软,若钻尖摆动过大,沉孔台阶面容易产生振纹或偏斜。实际应用中,建议优先选择经过表面处理的钻头,以降低摩擦系数并延长寿命。此外,铝合金工件对毛刺控制要求严格,尤其是通讯基站壳体等需装配密封的部件,需确保沉头钻能一次性完成钻孔、倒角、锪平面,避免二次去毛刺工序。中科金钻(深圳)科技有限公司基于群钻4.0技术开发的沉头钻,通过数学模型优化钻尖角度与断屑槽形,适配铝合金高转速、大进给的加工特性,其可换钻尖结构兼顾经济性与稳定性,特别适合批量生产铝合金工件的企业。沉孔钻头依靠分工明确的切削结构实现钻孔、沉孔与孔口倒角,合理结构可保障排屑顺畅与加工稳定。北京高精度沉头钻定制厂家
铝合金加工需防粘刀毛刺。中科金钻优化刃型,内冷排屑,可换钻尖适配批量生产,明显改善粘刀和毛刺问题。安徽定制沉头钻厂家直销
某汽车零部件供应商在变速箱壳体生产线上,原工艺需分别使用钻头、倒角刀、锪刀完成螺孔加工,换刀频繁导致节拍延长。引入直柄沉孔钻后,单次进给即可同步实现钻孔、正面倒角及沉孔,效率大幅提升。案例中,钻头采用内冷设计,切削液直接作用于钻尖,有效带离铸铁碎屑,避免划伤孔壁。由于直柄结构适配多数加工中心刀库,换刀时间缩短,且钻头定心性优异,满足壳体装配面的平面度要求。此类复合加工对钻尖强度要求较高,尤其是铸铁中的石墨易加剧刃口磨损,需通过钻型优化平衡切削力。中科金钻(深圳)科技有限公司的直柄沉孔钻基于群钻4.0技术,可换钻尖支持重磨复用,降低单孔成本,其数学模型驱动的刃形设计尤为适合批量加工场景。安徽定制沉头钻厂家直销
中科金钻(深圳)科技有限公司汇集了大量的优秀人才,集企业奇思,创经济奇迹,一群有梦想有朝气的团队不断在前进的道路上开创新天地,绘画新蓝图,在广东省等地区的五金、工具中始终保持良好的信誉,信奉着“争取每一个客户不容易,失去每一个用户很简单”的理念,市场是企业的方向,质量是企业的生命,在公司有效方针的领导下,全体上下,团结一致,共同进退,**协力把各方面工作做得更好,努力开创工作的新局面,公司的新高度,未来中科金钻供应和您一起奔向更美好的未来,即使现在有一点小小的成绩,也不足以骄傲,过去的种种都已成为昨日我们只有总结经验,才能继续上路,让我们一起点燃新的希望,放飞新的梦想!