商机详情 -
苏州新能源汽车油箱生产线种类
全线数据实时同步至数据库为汽车油箱柔性生产线的数据分析和决策支持提供了数据基础。生产线的各个设备、传感器和检测系统会将实时采集的生产数据,如加工参数、设备状态、检测结果、生产数量等,通过工业以太网传输至数据库中。数据库采用高效的数据存储和管理技术,确保海量数据的安全存储和快速访问。实时同步的数据使得管理人员能够随时掌握生产线的实时运行状态,通过数据分析工具可以发现生产过程中的潜在问题、瓶颈环节和优化空间。例如,通过分析各工位的加工时间数据,可以找出生产节拍的薄弱环节并进行优化;通过分析质量检测数据,可以识别质量波动的原因并采取针对性措施。数据库高效存储海量生产数据,支持快速查询分析。苏州新能源汽车油箱生产线种类
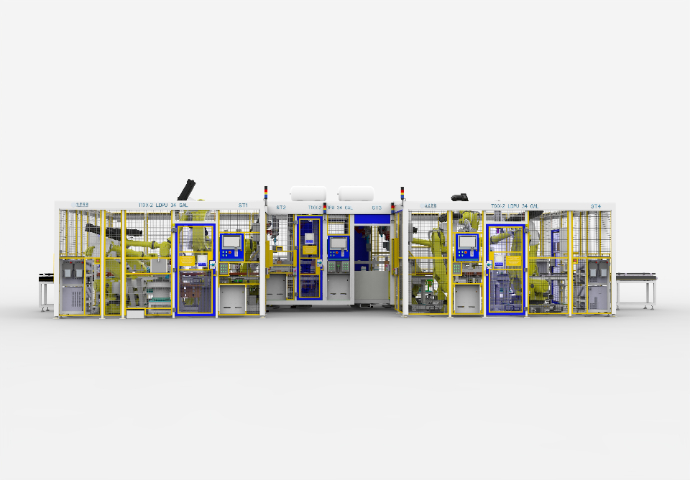
ST2 阶段机器人执行的无屑切孔技术,是汽车油箱柔性生产线在加工工艺上的一大创新。与传统的切孔方式相比,无屑切孔技术在切孔过程中不会产生切屑,有效避免了切屑对油箱内壁造成的污染和划伤,保证了油箱的清洁度和密封性。该技术采用了特殊的刀具和加工工艺,能够在实现高精度切孔的同时,减少对油箱材料的损伤,提高了油箱的整体质量。无屑切孔技术的应用,不*改善了生产环境,还提高了产品的合格率,为新能源汽车燃油箱的高质量生产提供了重要保障。苏州新能源汽车油箱生产线种类安全门机械联锁与电气控制结合,强化危险区域防护。
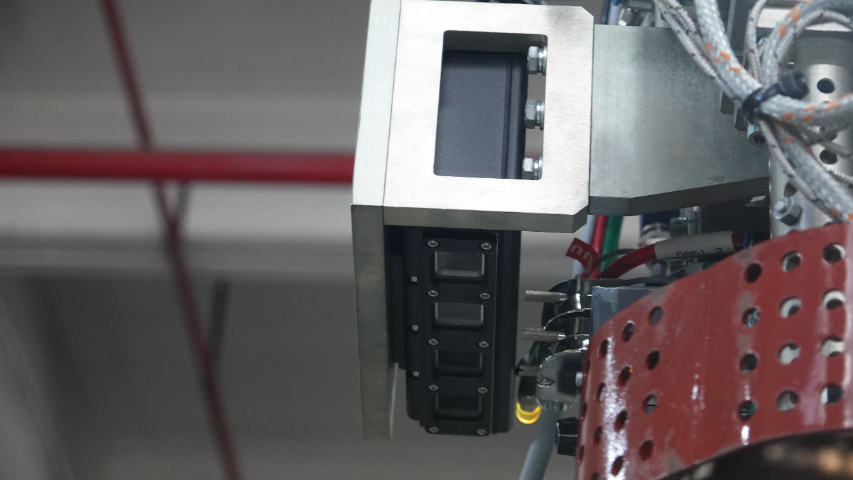
ST4 阶段作为汽车油箱柔性生产线结束前的一道环节,集多种先进技术于一体,确保了产品的质量和生产的高效性。人工辅助上料在此阶段为生产提供了必要的补充,与自动化设备形成了良好的协作。机器人采取共用热摸方式和智能快换系统,实现了版本的秒级切换,能够快速适应不同型号油箱的加工需求,极大地增强了生产线的柔性。集成的智能检测系统能够对加工完成的油箱进行整体检测,并自动分拣良品和不良品,同时完成装箱操作,整个过程达成了≤60 秒 / 件的高速节拍,显著提高了生产效率。此外,机器人搭配的高精度 3D 视觉系统实时定位,精度达到亚毫米级,确保了检测和分拣的准确性,为产品质量把好了一道关。
ST3 阶段的节拍优化与前后工序的产能平衡,是汽车油箱柔性生产线实现整体高效运行的重要保障。节拍优化不*关注 ST3 阶段自身的焊接效率提升,还充分考虑与 ST2 阶段的输出节奏和 ST4 阶段的接收能力相匹配。通过分析 ST2 阶段油箱的传送间隔和 ST4 阶段的检测处理速度,确定 ST3 阶段的焊接节拍,避免出现油箱在 ST3 阶段积压或 ST4 阶段待料的情况。例如,若 ST2 阶段每 30 秒传送一件油箱,ST4 阶段每 60 秒处理一件,则 ST3 阶段通过优化焊接顺序和机器人动作,确保在 30 秒内完成一件油箱的焊接,使三件油箱形成一个批次进入 ST4 阶段,实现各工位之间的产能平衡。这种整体优化的节拍设计,提高了生产线的整体利用率,避免了局部效率瓶颈影响整体产出。ST1 供料单元实时验证物料状态,源头把控质量。
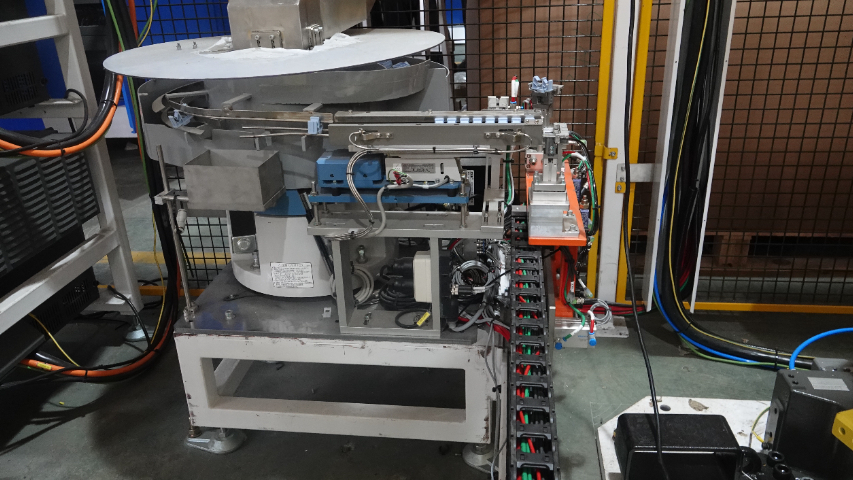
ST3 阶段实现的焊接基准自标定与动态补偿功能,是汽车油箱柔性生产线应对生产过程中不确定性因素的重要技术手段。在长期生产过程中,由于设备磨损、温度变化等因素的影响,焊接基准可能会发生微小的偏移。自标定功能能够定期对焊接基准进行自动检测和校准,确保基准的准确性。而动态补偿功能则在焊接过程中实时监测焊接位置与基准的偏差,并根据偏差大小自动调整焊接路径和参数,及时纠正偏差。这两项功能相互配合,有效保证了焊接位置的精度,减少了因基准偏移导致的焊接缺陷,提高了产品的合格率和生产的稳定性。高可靠性定向供料单元供给物料,实时验证零差错。苏州新能源汽车油箱生产线种类
ST3 同步在线过程监测实时把控焊接质量参数。苏州新能源汽车油箱生产线种类
ST3 阶段的同步在线过程监测系统与 MES 系统的数据互通,实现了焊接质量的全流程管控。在线监测系统采集的焊接参数和质量特征数据实时传输至 MES 系统,MES 系统将这些数据与产品信息、设备信息等关联存储,形成完整的焊接质量档案。在生产过程中,MES 系统对实时数据进行分析,当发现参数超出正常范围时,立即发出警报并通知相关人员;在生产结束后,通过对历史数据的统计分析,可以评估焊接工艺的稳定性,识别质量波动的趋势,为工艺优化提供数据支持。例如,通过分析不同时间段的焊接电流数据,发现电流漂移规律,进而调整设备参数以保持稳定;通过对比不同机器人的焊接质量数据,优化机器人的参数设置。这种数据互通的全流程管控模式,有效提升了焊接质量的稳定性和可控性。苏州新能源汽车油箱生产线种类