商机详情 -
深圳新款汽车油箱生产线定制
全线的自动化设备与智能系统的集成应用,使汽车油箱柔性生产线实现了少人化生产,降低了人工成本和人为误差。从入口的扫码识别、智能物流输送,到各工位的机器人加工、检测,再到之后的分拣装箱,整个生产过程大部分环节实现了自动化操作,只需要在 ST4 阶段需要少量人工辅助上料。自动化生产减少了对人工的依赖,降低了人工成本;同时,机器设备的准确操作和智能系统的实时监控,避免了人工操作可能出现的疲劳、疏忽等导致的误差,提高了产品质量的一致性和稳定性。少人化生产还使得生产环境更加可控,减少了人为因素对生产过程的干扰,为生产线的高效、稳定运行创造了有利条件。ST1 机器人力 - 位传感单元执行泵口微米级精密开孔。深圳新款汽车油箱生产线定制
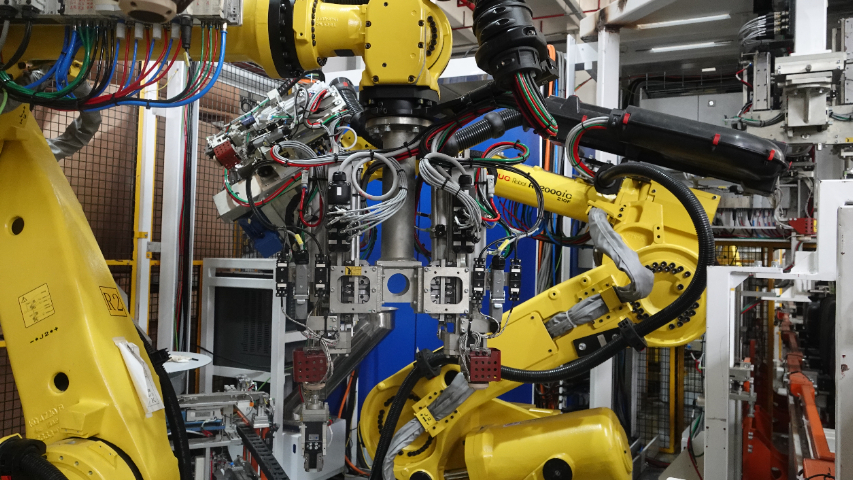
ST1 阶段的力 - 位传感自适应浮动开孔单元在应对油箱材质差异时展现出强大的适应性。不同型号的新能源汽车燃油箱可能采用不同的材质或厚度,这对开孔加工的力度和速度要求各不相同。力 - 位传感单元能够实时感知开孔过程中机器人与油箱之间的作用力变化,根据材质的硬度自动调整开孔力度:对于较硬的材质,适当增大力度以保证开孔效率;对于较软或较薄的材质,则减小力度防止过度损伤。同时,位置传感功能确保开孔位置不受材质不均匀导致的微小变形影响,始终保持微米级的加工精度。这种对材质差异的自适应能力,使得生产线能够兼容多种材质的油箱加工,扩大了生产线的适用范围。多版本汽车油箱生产线解决方案防碰撞系统实时规划轨迹,平衡机器人效率与安全。
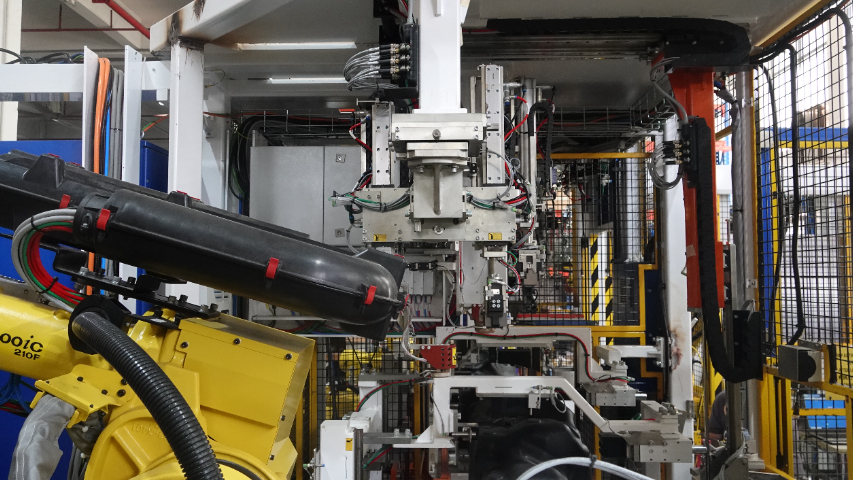
ST3 阶段的节拍优化与前后工序的产能平衡,是汽车油箱柔性生产线实现整体高效运行的重要保障。节拍优化不*关注 ST3 阶段自身的焊接效率提升,还充分考虑与 ST2 阶段的输出节奏和 ST4 阶段的接收能力相匹配。通过分析 ST2 阶段油箱的传送间隔和 ST4 阶段的检测处理速度,确定 ST3 阶段的焊接节拍,避免出现油箱在 ST3 阶段积压或 ST4 阶段待料的情况。例如,若 ST2 阶段每 30 秒传送一件油箱,ST4 阶段每 60 秒处理一件,则 ST3 阶段通过优化焊接顺序和机器人动作,确保在 30 秒内完成一件油箱的焊接,使三件油箱形成一个批次进入 ST4 阶段,实现各工位之间的产能平衡。这种整体优化的节拍设计,提高了生产线的整体利用率,避免了局部效率瓶颈影响整体产出。
MES 系统实现的全生命周期追溯功能,为汽车油箱柔性生产线的质量管理和责任追溯提供了有力工具。该系统记录了油箱从进入生产线到出厂的整个生命周期的所有关键信息,包括每个工位的加工时间、操作人员、设备编号、加工参数、检测数据、质量判定结果等。当产品出现质量问题时,管理人员可以通过 MES 系统输入产品编号,快速追溯到该产品的生产全过程,明确问题发生的工位、时间和可能的原因,为质量问题的排查和解决提供关键线索。同时,全生命周期追溯功能还能满足客户和监管部门对产品质量追溯的要求,增强了产品的质量可信度,提升了企业的质量管理水平。ST2 送料机构与机器人协同完成自动送料取件操作。
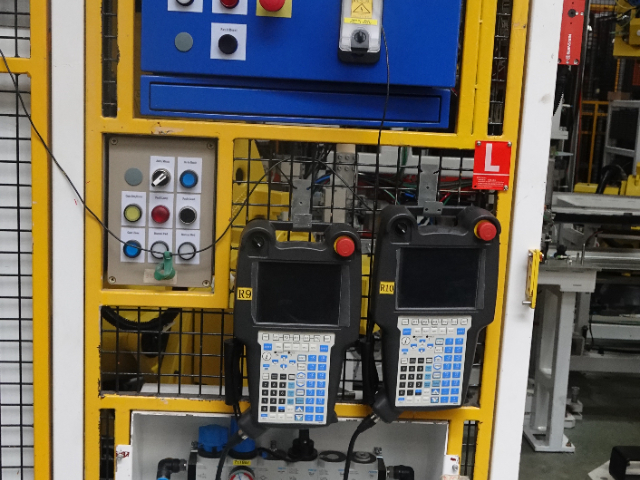
ST1 阶段的智能物流系统与高可靠性定向供料单元的协同运作,为汽车油箱柔性生产线的物料管理提供了高效解决方案。智能物流系统将油箱准确输送至加工位置并完成夹紧后,会向定向供料单元发出物料需求信号;定向供料单元根据信号准确供给所需物料,并将物料状态信息反馈给智能物流系统。这种信息互通和协同配合,确保了物料供给与油箱加工的同步性,避免了因物料供给不及时或错误导致的生产停滞。同时,智能物流系统对油箱状态的实时监测和定向供料单元对物料的实时验证,形成了双重质量把关,进一步确保了生产过程的零差错,为生产线的高效、稳定运行提供了坚实的物料保障。ST2 同步移栽技术 3 秒内将油箱传送至待加工点位。广州小型汽车油箱生产线推荐厂家
ST4 高精度 3D 视觉系统实时定位精度达亚毫米级。深圳新款汽车油箱生产线定制
设备三重安全防护措施的层级防护设计,为汽车油箱柔性生产线构建了安全屏障。安全光栅作为首先的一道防线,安装在各工位的危险区域边界,形成无形的红外防护网,一旦有人或物体闯入,立即触发设备停机;安全门作为第二道防线,采用机械联锁装置,只有在安全门关闭且锁定的情况下,设备才能启动运行,开门时设备立即停止,防止人员在设备运行时进入危险区域;警示灯作为第三道防线,通过红、黄、绿三种颜色分别指示设备的故障、预警和正常运行状态,时刻提醒操作人员注意设备状态,及时处理异常情况。这种层级防护设计,层层递进,相互补充,确保了在不同情况下都能有效保障人员和设备的安全。深圳新款汽车油箱生产线定制